Lötlexikon
Terminologie des Lötens
Die vorliegende „Terminologie des Lötens“ wendet sich vor allem an Ingenieure und Techniker, die mit der Oberflächenmontagetechnologie (SMT) in der Elektronik befasst sind, und hat das Ziel, die verschiedenen Phänomene, die beim Löten auftreten, grob zu erläutern. Mein herzlicher Dank gilt President Makoto Sawamura und seinen Mitarbeitern aus der Forschungsabteilung der Nihon Almit Co Ltd.
Abietinsäure (abietic acid)
Hauptbestandteil des als Lötflussmittel eingesetzten Koniferenharzes. C20H30O2, Molekülmasse 302, Schmelzpunkt 174-175°C. Wasserunlöslich, aber löslich in Chloroform und Alkohol. Bei Raumtemperatur inaktiv gegenüber Metallen, reagiert jedoch über dem Schmelzpunkt mit CuO, SnO, PbO zu den jeweiligen Metallsalzen und Wasser.
CuO + 2 C19H29COOH →Cu( C19H29COO)2 + H2O
Die hierbei eintretende Verbindungsreaktion geht auf die Karbonsäure der Abietinsäure zurück und erhöht die Belastbarkeit der Lötstelle.
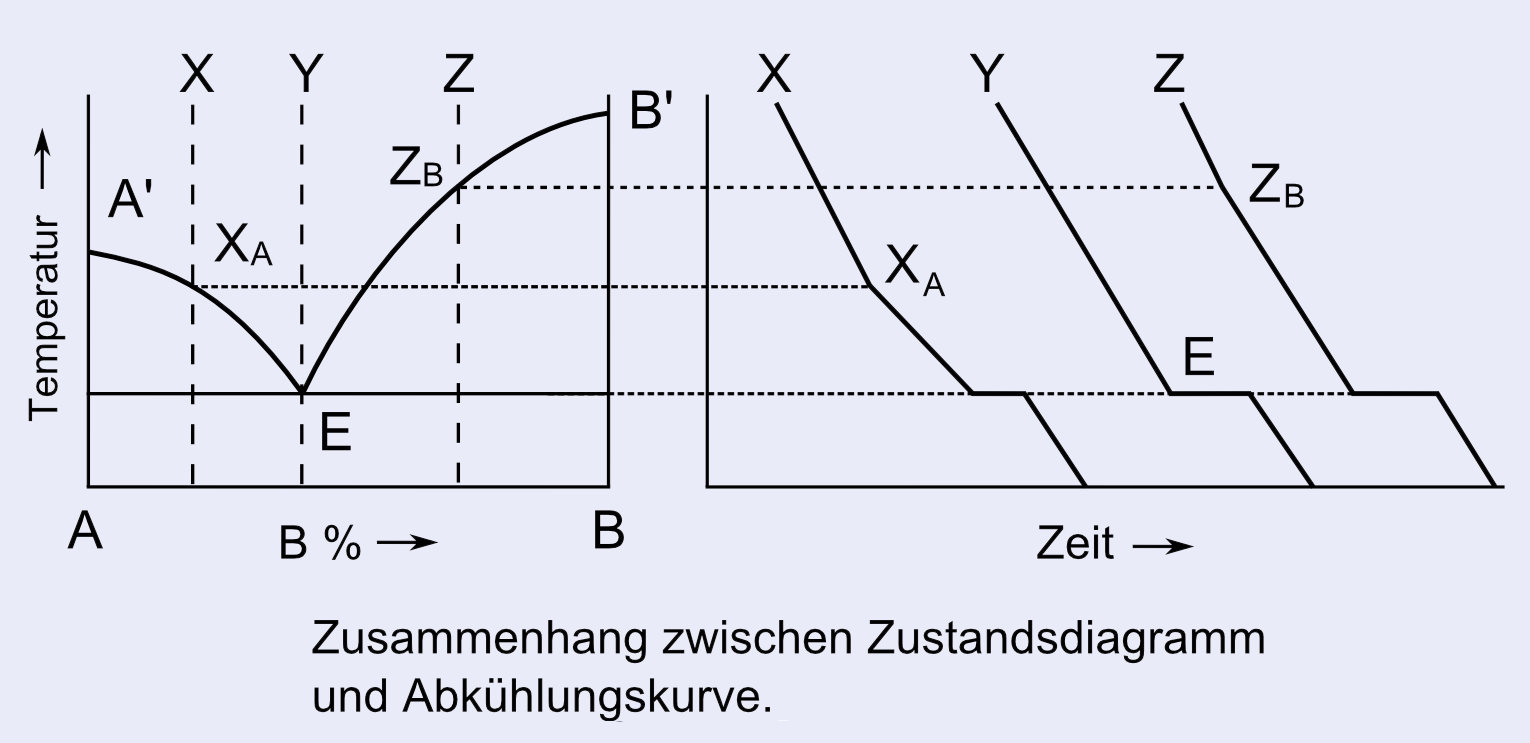
Das Verhalten einer binären Legierung aus den Metallen A und B wird durch ein Zustandsdiagramm beschrieben. Doch wie kommt ein solches Diagramm zustande Es wird aus den Abkühlungskurven der zunächst als Schmelze vorliegenden Legierungen abgeleitet. Die Abbildung zeigt die Abkühlungskurven der drei Legierungen X, Y (Eutektikum) und Z, die jeweils unterschiedlich zusammengesetzt sind. Die Punkte XA und ZB stellen jeweils die Schnittpunkte der Abkühlungskurven von X und Z mit der Liquiduslinie (A’E und B’E) dar. Dies sind die Temperaturen, bei denen die Metalle A bzw. B beginnen auszukristallisieren, d.h. sie bilden Primärkristalle. Wenn beim Erstarrungsvorgang eine bestimmte Struktur aus einer anderen ausscheidet, wird Erstarrungswärme frei und folglich sinkt an dieser Stelle die Steigung der Abkühlungskurve. Anhand dieses Knicks lässt sich der Beginn der Kristallisierung feststellen.
Ablegieren (leaching)
Erwärmt man eine Legierung, in der zwei Metalle A und B ineinander vermischt sind, etwa eine eutektische Legierung, so beginnen A und B auch unterhalb ihrer jeweiligen Schmelztemperatur zu schmelzen. Auch wenn geschmolzenes Lot mit einem anderen Metall in Berührung kommt, schmilzt dieses und bildet mit dem Lot eine Legierung, selbst wenn es einen höheren Schmelzpunkt als das Lot besitzt. Zum Beispiel beträgt die Schmelztemperatur von Kupfer 1083°C, es schmilzt aber schon bei 250°C, wenn es mit geschmolzenem Lot in Kontakt gerät. Eine Silberbeschichtung auf einer Leiterplatte löst sich ebenfalls im Lot und bildet mit diesem eine Legierung. Dieser Vorgang wird als Ablegieren (leaching) bezeichnet. Der Begriff leaching steht allerdings in der Metallurgie oft für das Auslaugen, also das Entziehen eines bestimmten Stoffes aus einer Lösung mit mehreren Bestandteilen.
Absprung (Snap-Off)
Abstand zwischen Schablonenunterseite und Leiterplattenoberfläche beim Bedrucken von Leiterplatten für die Oberflächenmontage („snap“ bedeutet so viel wie zuschnappen). Beim Siebdruckverfahren beträgt dieser Abstand häufig 20-50 mm. Durch ein genaues Einhalten dieser Entfernung berühren sich Leiterplatte und Schablone beim Drucken nur in dem Moment, wo die Rakel über die Schablone fährt.
ACGIH
Abk. für American Conference of Governmental and Industrial Hygienists (Amerikanische Konferenz Staatlicher Industriehygieniker). Vereinigung, die ähnlich wie die OSHA Schwellenwerte für die Umweltverschmutzung durch Lötverfahren (Threshold Limit Values oder TLVs) herausgibt.
Additives Verfahren
Die Herstellung von Leiterplatten ist neben dem häufigsten Verfahren, dem Ätzen von Kupfersubstraten, auch durch galvanische oder chemische Beschichtung mit einem Leiter möglich. Das Ätzen wird auch als subtraktives, das Beschichten auch als additives Verfahren bezeichnet. Durch letztere Vorgehensweise lassen sich äußerst feine und komplexe Leiterbahnen erzeugen. Ein weiterer Vorteil ist die geringere Menge an verbrauchtem Ätzmittel, die hierbei anfällt. Insbesondere die chemische Beschichtung wird als voll additives Verfahren (full additive process) bezeichnet. → Subtraktives Verfahren
Aktivierte Flussmittel mit Kunstharz (activated synthetic resin flux)
Ursprünglich für die FCKW-Reinigung entwickelte Flussmittel. Da die Reinigungswirkung von FCKW in Frage gestellt wird und die diesbezüglichen Bestimmungen verschärft wurden, erfährt die Verwendung solcher Flussmittel kaum Zuwachs. Ihre Vorteile sind: 1.) keine Bildung weißlicher Rückstände nach der Reinigung wie sonst bei Kolophoniumflussmitteln, 2.) hohe Hitzebeständigkeit, 3.) erhöhte Benetzbarkeit. Demgegenüber besteht der Nachteil, dass die wachsartigen oder flüssigen Rückstände nach dem Löten eine reinigungsfreie Verarbeitung wie bei Kolophoniumflussmitteln unmöglich machen.
AlCoR brazing process
A methodfor soldering aluminum developed bythe U.S. companyAlCoR where an extremely dryatmosphere witha dew-point between -35°C and -45°C is generated in the brazing furnace, making it possible to solder aluminuminair.This method has the advantageof making the lowestpossibleuse ofafluxing agent, and thus facilitating cleaningafter soldering.
Abietinsäure (abietic acid)
Hauptbestandteil des als Lötflussmittel eingesetzten Koniferenharzes. C20H30O2, Molekülmasse 302, Schmelzpunkt 174-175°C. Wasserunlöslich, aber löslich in Chloroform und Alkohol. Bei Raumtemperatur inaktiv gegenüber Metallen, reagiert jedoch über dem Schmelzpunkt mit CuO, SnO, PbO zu den jeweiligen Metallsalzen und Wasser.
CuO + 2 C19H29COOH → Cu(C19H29COO)2 + H2O
Die hierbei eintretende Verbindungsreaktion geht auf die Karbonsäure der Abietinsäure zurück und erhöht die Belastbarkeit der Lötstelle.
Allotrop (allotrope)
Unter Allotropen versteht man verschiedene Modifikationen desselben Elementes, die sich in der Atomgitterstruktur oder im Bindungsverhalten unterscheiden. Meist gehen diese bei einer bestimmten Temperatur ineinander über. Zinn kommt beispielsweise als α-Zinn (graues Zinn) mit einem kubischen Kristallgitter und als β-Zinn (weißes Zinn) mit einem tetragonalen Kristallgitter vor. Letzteres ist das metallische Zinn, das auch beim Löten verwendet wird und eine glänzende Oberfläche besitzt, sich jedoch bei -30°C Lagertemperatur in α-Zinn umwandelt. Auch Arsen besitzt drei verschiedene Allotrope, die jeweils grau, gelb und schwarz gefärbt sind. Das graue Arsen ist die gewöhnliche metallische Form (hexagonales Kristallsystem), während das gelbe Arsen ein kubischer Kristall ist. Letzteres verwandelt sich durch einfaches Bestrahlen mit Licht wieder in graues Arsen. Eisen kommt als α-Fe (Ferrit) mit kubisch raumzentriertem Gitter sowie als γ-Fe (Austenit) mit kubisch flächenzentriertem Gitter vor. → Zinnpest.
Legierung, die zusammen mit Chromel ein Thermoelementpaar bildet. 2% Al, 1% Si, 0,5% Fe, 2,5% Mn, Nickelrückstände. → Thermoelementpaar, Chromel
Aluminium-Hartlöten (Al brazing process)
→ Nocolok-Verfahren
Amorphe Legierung (amorphous alloy)
Werden Metalle, aber auch Keramik und andere Stoffe über ihren Schmelzpunkt hinaus erhitzt, so geraten ihre Atome in ungeordnete Bewegung (Brownsche Bewegung). Sobald der Stoff abkühlt, bilden diese sofort wieder ein regelmäßiges Atomgitter, wie auf dem Pausenhof spielende Kinder, die sich auf Zuruf des Lehrers in eine Reihe stellen.
Die Bildung des Kristallgitters geschieht natürlich nicht augenblicklich. Beim Übergang von der Schmelze zum Festkörper benötigen die Atome des Metalls oder Keramikstoffes eine bestimmte begrenzte Zeit, um ihre geordnete Position einzunehmen.
Diese Zeitspanne hat bei Metallen die Größenordnung einer Hunderttausendstel- oder Millionstelsekunde. Die Abkühlrate beträgt demnach 105-108 °C/sec. Allerdings existieren hierzu keine genauen Forschungserkenntnisse. Wenn der Stoff schneller als diese Abkühlrate abgeschreckt wird, ergibt sich ein Übergangszustand:
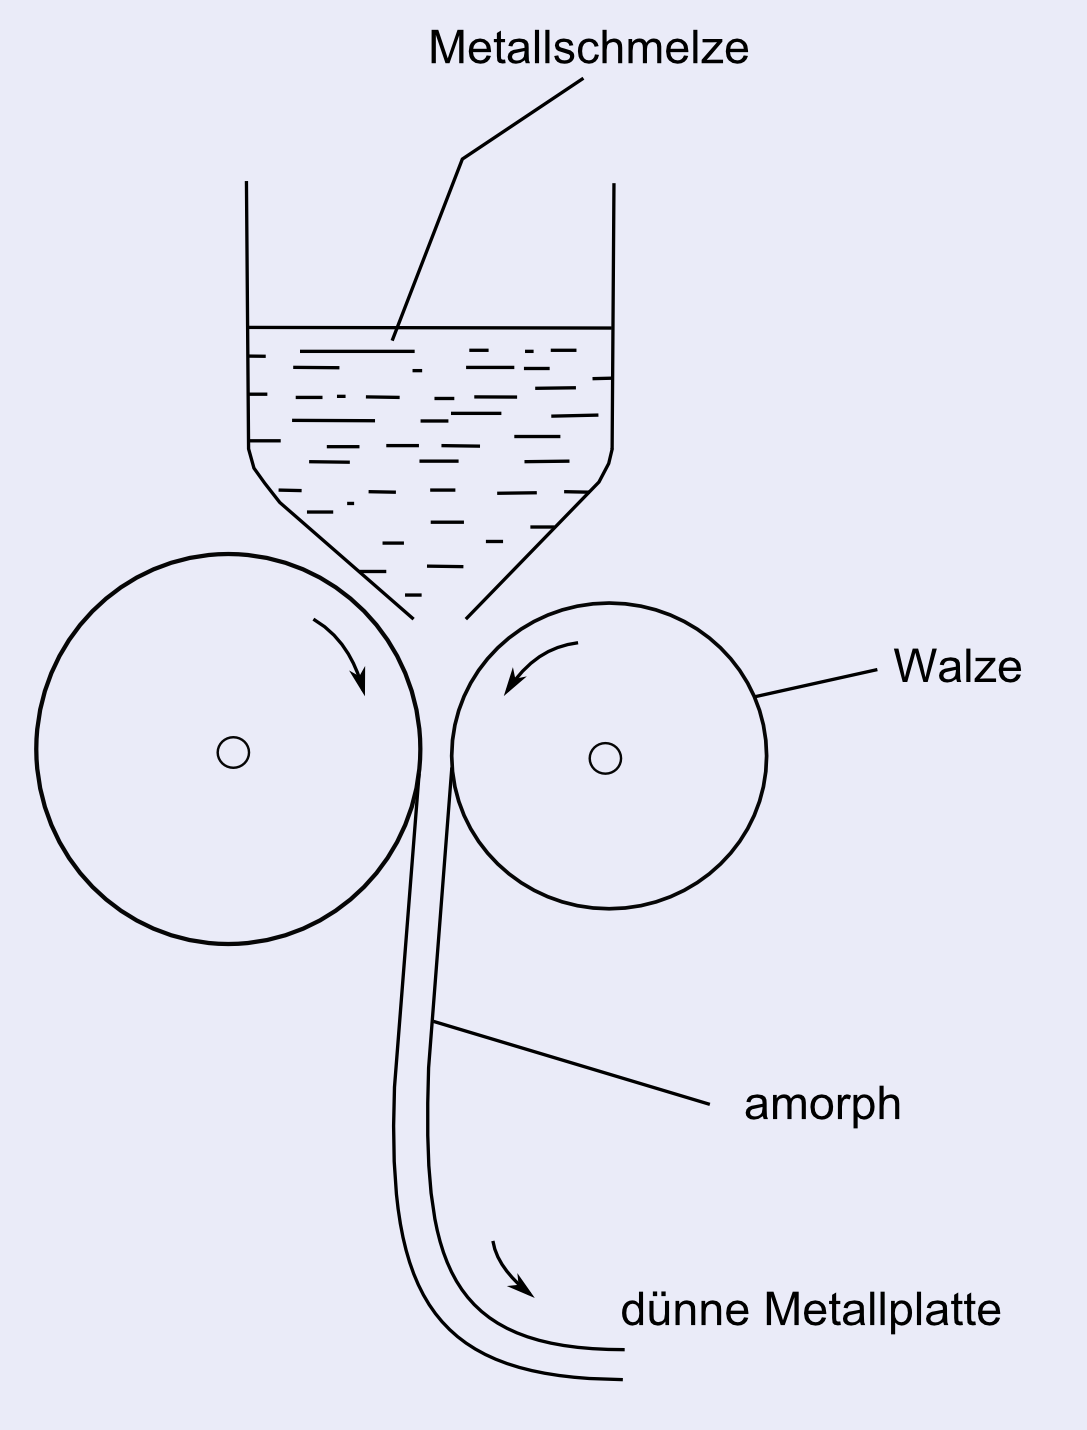
Dieser Übergangszustand ist gleichzeitig polykristallin wie ein gewöhnliches Metall und nicht-kristallin und wird daher als amorphe Legierung bezeichnet. Da eine derart schnelle Abschreckung praktisch nicht umzusetzen ist, werden Silizium oder Bor als Lückenelemente eingesetzt, um auch bei geringerer Abkühlrate einen amorphen Zustand erreichen zu können. Amorphe Legierungen werden, wie die Abbildung zeigt, durch Aufgießen der Schmelze auf eine schnell rotierende Walze hergestellt, wobei extrem dünne Metallfolien entstehen. Die so gefertigten Legierungen besitzen 1.) gute mechanische Eigenschaften, 2.) hohe Korrosionsresistenz und 3.) einen hohen elektrischen Widerstand. Heute werden sie z.B. in akustischen Aufnahmeköpfen eingesetzt.
Anisotropischer Leitkleber (anisotropic conducting film)
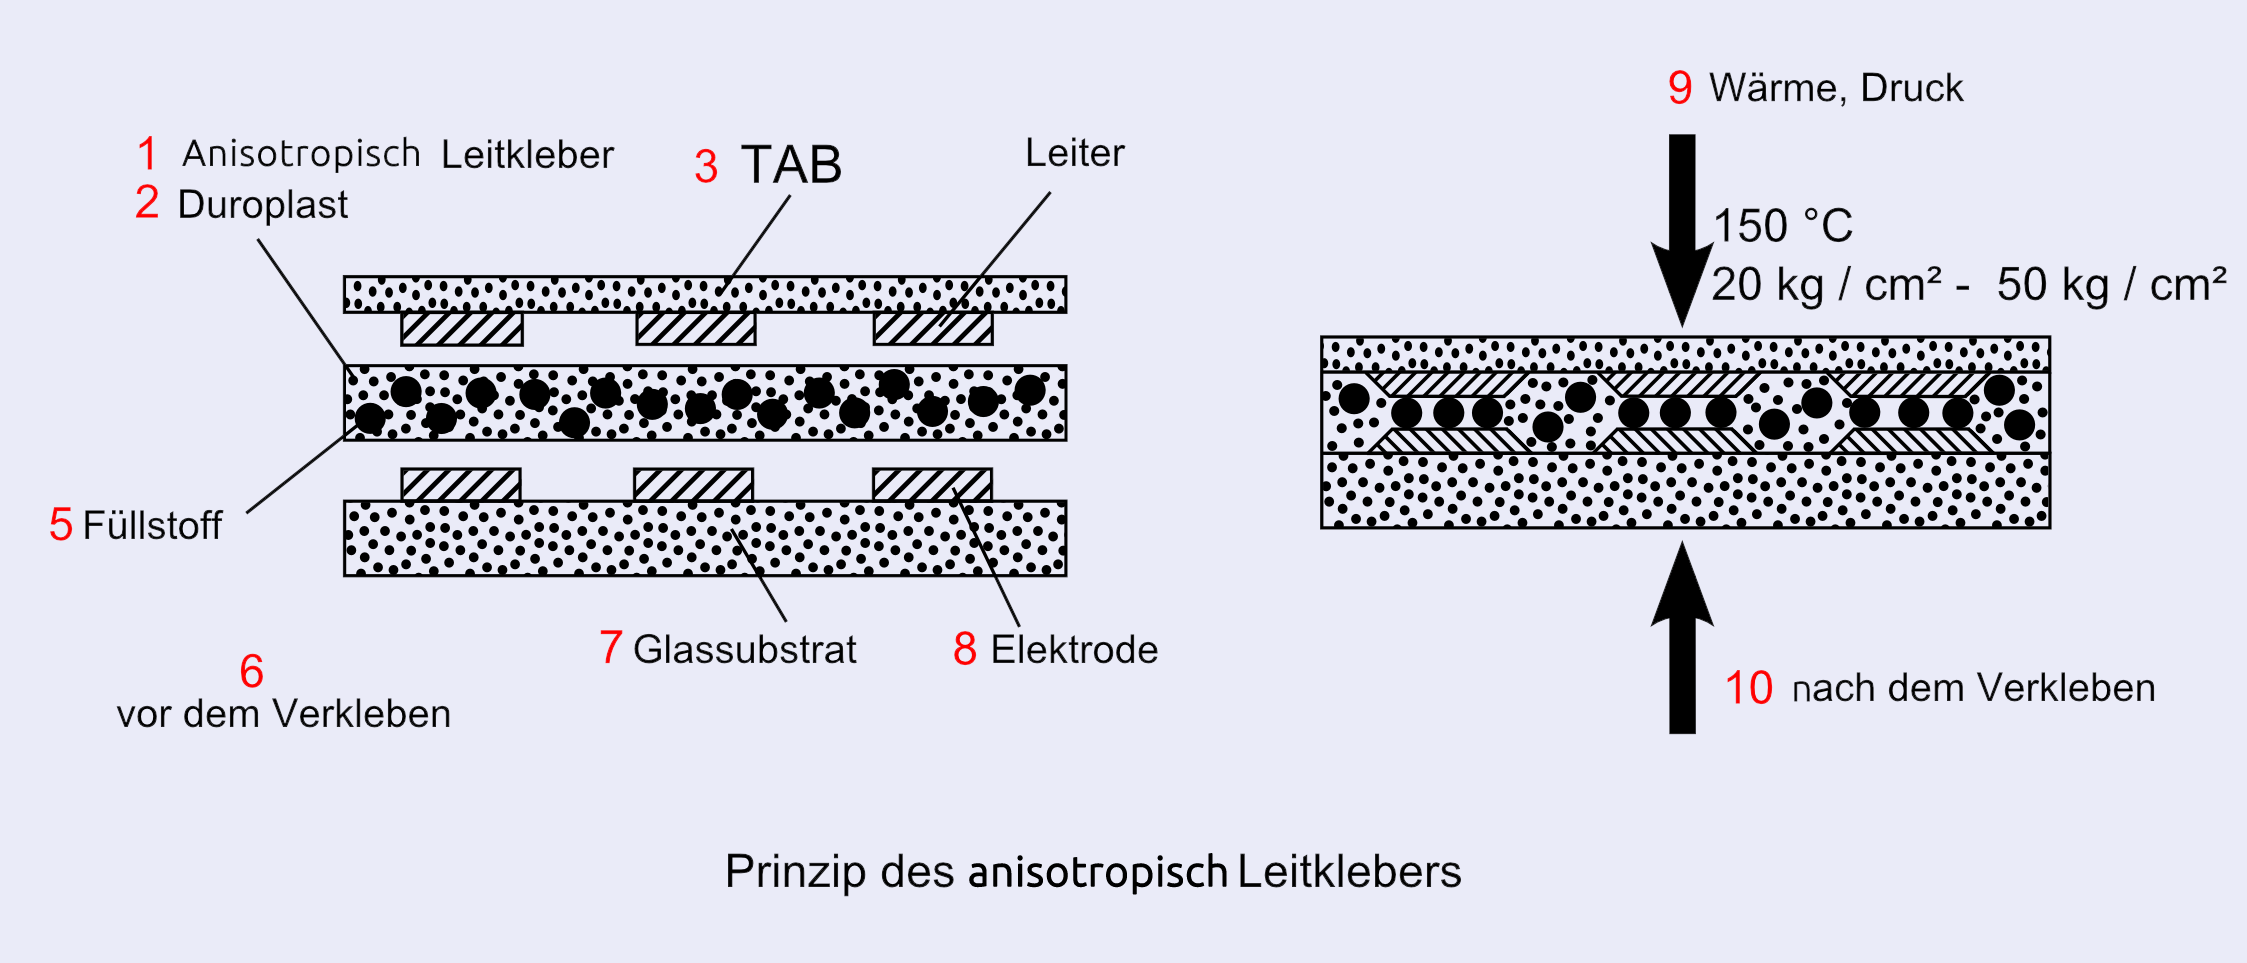
Ca. 20-30 µm dicker Klebefilm, der einen Füllstoff aus 3-15 µm dicken leitfähigen Partikeln enthält. Im Ausgangszustand sind die Partikel im Klebstoff verstreut, sodass der Film insgesamt die Eigenschaft eines Isolators hat. Der Klebefilm wird zwischen den zu verbindenden Leiterbildern aufgetragen und dann unter Wärmezufuhr zusammengepresst. Dadurch werden die oberen und unteren Leiterbahnen zusammengefügt und gleichzeitig leitend verbunden. Als Kleber kommen dabei duroplastische Epoxid- oder Acrylharze zum Einsatz. Die Verarbeitung erfolgt bei einer Temperatur von ca. 150°C und einem Druck von ca. 20-50 kg/cm2. Diese Methode wurde ursprünglich 1977 entwickelt, musste aber an die immer kleineren Pitch-Abstände der Leiterplatten angepasst werden. Bei diesem Verfahren kann der Pitch bis zu 0,1 mm eng sein. Als Füllstoffe wurden anfangs Kohlefaserpartikel verwendet, in letzter Zeit jedoch häufig Lötpulver. Dessen Partikel verformen sich unter Hitze und Druck und bilden so leichter leitende Verbindungen aus. Daneben kommen auch metallisierte Partikel zum Einsatz. Das Verfahren wird heute häufig bei Plasmabildschirm-Baugruppen verwendet.
Anlauffarbe (tarnish layer)
Sehr dünne Oxidschicht, die sich auf lagernden Metallen bildet. Eigentlich wäre es zutreffender, statt von Oxiden von amorphem Material zu sprechen. Trotz ihrer geringen Dicke beeinträchtigt die Anlauffarbe die Lötbarkeit. Beim Ultraschalllöten kann es z.B. zu Nichtlötungen kommen, weil die Leistung zu gering ist.
Antimon-Effekt (antimony effect)
Bekanntermaßen erhöht die Zugabe von Antimon (Sb) zu einer Sn-Pb-Legierung die mechanische Festigkeit derselben. Bis zu welchem Sb-Anteil aber hält dieser Effekt an Bei Sn-Pb-Lotlegierungen steigt bis zu einem Antimongehalt von 6% des Zinnanteils die Festigkeit des Lots, insbesondere gegenüber Kriechverformung. Bei einer Lotlegierung z.B. von 60Sn-40Pb entspricht das 60 × 0,06 also 3,5% Antimongehalt. Dies wird als Antimon-Effekt bezeichnet.
Antithixotropie (anti-thixotropy)
Dieser Begriff wird in Bezug auf Lotpaste verwendet und beschreibt das Phänomen einer Erhöhung der sichtbaren Viskosität bei einem Anstieg der Fließgeschwindigkeit. Grund hierfür ist, dass stab- oder plättchenförmige Partikel in der Lotpaste durch Bewegung eine bestimmte Ausrichtung annehmen, wodurch das Fluid schneller gelförmig wird oder sich verhärtet.
Äquivalent (chemical equivalent)
Unter anderem in der MIL-Norm zur Angabe der Zusammensetzung von Flussmitteln verwendete Einheit. Das Äquivalent ist diejenige Menge X in Gramm eines beliebigen Elementes, die mit 7,999 g Sauerstoff (entspricht ½ Mol Sauerstoff) reagiert. Diese Menge X gilt als 1 Äquivalent (Einheit val) des jeweiligen Elementes. Für Elemente, die nicht direkt mit Sauerstoff reagieren, kann das Äquivalent indirekt über einen zwischengeschalteten Reaktanten bestimmt werden. Das Äquivalent entspricht dem Quotienten aus der Atommasse des Elementes und seiner Wertigkeit (Valenz).
Arbeitsplatzgrenzwert (permissible exposure limit)
Als Abkürzungen sind AGW bzw. PEL gebräuchlich.
PEL-Werte beim Löten
Metalldampf (als Oxid)________PEL (mg/m3)
Cd_____________________________0,100
Be_____________________________0,002
Zn_____________________________5,000
Sb_____________________________0,500
As_____________________________0,010
Pb_____________________________0,050
In_____________________________0,100
Ag____________________________0,010
PEL-Werte beim Löten
Dieser Eintrag orientiert sich an den in den USA gültigen Grenzwerten.
Derartige Grenzwerte existieren beispielsweise für die Konzentration von Metalldampf oder Metallstaub in der Luft am Arbeitsplatz. Gemessen wird die Masse des Metalldampfes (mg) pro Kubikmeter Luft. Für das Löten gibt die OSHA die obigen Grenzwerte an. Die Metallmenge in der Luft wird auch als airborne metal concentration bezeichnet.
Aspektverhältnis (aspect ratio)
Verhältnis Tiefe/Durchmesser einer Bohrung bei bedruckten Leiterplatten. Je größer dieses Verhältnis, desto schwieriger ist die Metallisierung der Innenwandungen (Durchkontaktierung).
Ätzfaktor (etch factor)
Bei der Herstellung gedruckter Schaltungen besteht die Gefahr, dass durch das Ätzen die Öffnungen in der Leiterschicht größer werden als die vorgegebenen Maße. Diese Vergrößerung muss durch Einberechnung eines Ätzfaktors berücksichtigt werden. Ab einer Dicke der Metallschicht von 0,125 mm werden die Abmessungen rechteckiger Öffnungen um 25% der Schichtdicke und die Radien kreisförmiger Öffnungen um denselben Wert reduziert. Engl. auch etching factor.
Ätzmittel (etchant)
Flüssigkeit, die zum Ätzen eingesetzt wird. Wortbildung im Englischen analog zu coolant (Kühlmittel).
Auger-Effekt (Auger effect)
Phänomen, bei dem ein angeregtes Atom, das wieder in den Grundzustand übergeht, anstatt ein Photon zu emittieren die Energie auf eines seiner Elektronen überträgt und dieses abstößt. Diesen Effekt kann man sich zunutze machen, um die chemische Beschaffenheit eines Stoffes auf eine Entfernung von mehreren Atomlängen unter der Oberfläche zu analysieren.
Augerelektronenspektroskopie (Auger electron spectroskopy)
Hierbei werden die Impulsverteilung, die Impulsenergieverteilung, sowie die Austrittswinkelverteilung von durch den Auger-Effekt abgestoßenen Elektronen untersucht, um eine dünne Schicht der Oberfläche eines Körpers zu analysieren. Impuls- und Energieverteilung der Elektronen lassen sich durch elektrische oder magnetische Felder oder eine Kombination derselben messen und verraten eine Vielzahl an Informationen vor allem über die Oberfläche von Festkörpern und adsorbierte Moleküle. Erhöht man die Empfindlichkeit des Elektronendetektors, so lässt sich auch eine Mikroanalyse von Oberflächen in der Metallurgie, der organischen Chemie und der Biochemie durchführen.
Azeotrop (azeotrope)
Eine der Eigenschaften, die eine gemischte Reinigungsflüssigkeit für die Anwendung beim Löten besitzen muss. Wird eine solche Flüssigkeit destiliert, so ist bei einer bestimmten Temperatur und Zusammensetzung das Mischungsverhältnis der Flüssigkeit und des Dampfes identisch und der Siedepunkt extrem hoch oder extrem niedrig. Eine Mischflüssigkeit aus Ethanol und Wasser hat bei einem Ethanolanteil von 96% einen äußerst niedrigen Siedepunkt (78,3°C). Azeotropische Reinigungslösungen sind besonders für die Dampfentfettung von Lötstellen nützlich. Trotz ihres hohen Preises fallen die Gesamtkosten gering aus, weil sie eine hocheffiziente Reinigung ermöglichen.
Barrel
Da die Querschnittsfläche des Kontaktloches einer Leiterplatte an ein Fass erinnert, wird die Innenfläche eines solchen Loches auch als barrel bezeichnet. Damit kann aber auch das Kontaktloch insgesamt gemeint sein.
Barriere (barrier)
In der Halbleiterphysik wird dieser Begriff für Potentialschwellen gebraucht, beim Löten bezeichnet er jedoch eine physische Lotbarriere, die einen Blaslunker abdeckt, wie z.B. in dem Satz „The solder that encapsulates blow holes acts as an active barrier.“ (Das Lot umschließt den Blaslunker als aktive Barriere.)
Beilby-Schicht (Beilby’s layer)
Werden Metalle aneinander gerieben, so entstehen durch die Reibungswärme auf ihrer Oberfläche Metalloxide. Die sich anfänglich bildende dünne Oberflächenschicht wurde von G. Beilby für eine Schicht amorphen Metalls gehalten. Später wurde durch Elektronenmikroskopie gezeigt, dass es sich auch hierbei um eine Oxidschicht handelt. Sie ähnelt der durch Oxidation entstehenden Anlauffarbe (tarnish) bei frischem Metall, das mit Luft in Kontakt kommt. → Anlauffarbe, amorphe Legierung
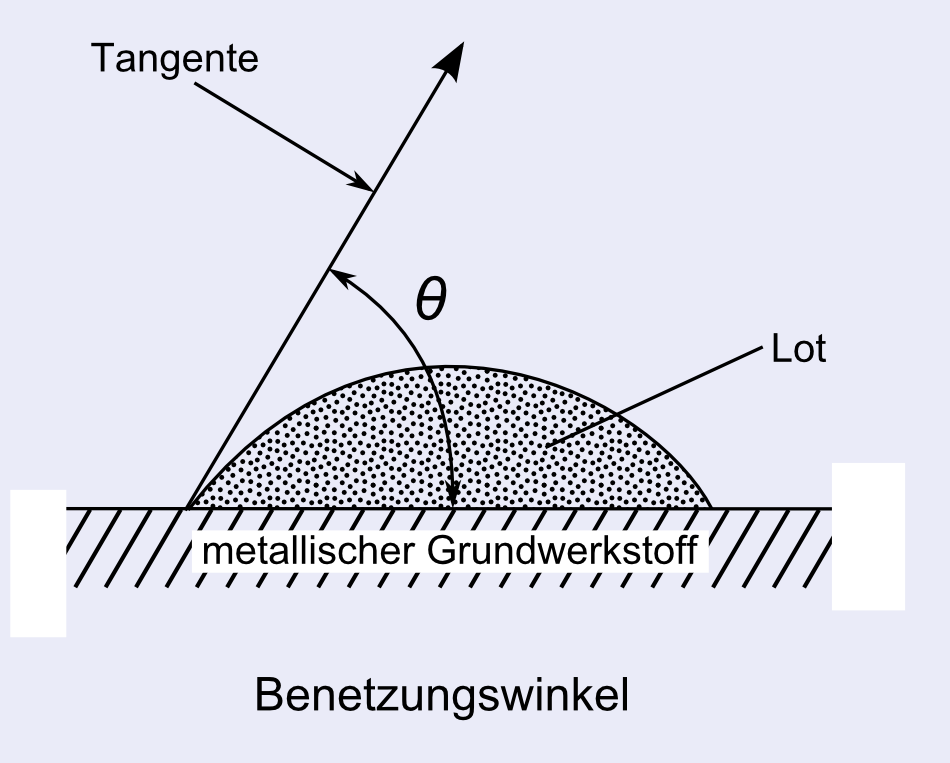
Benetzbarkeit (wettability)
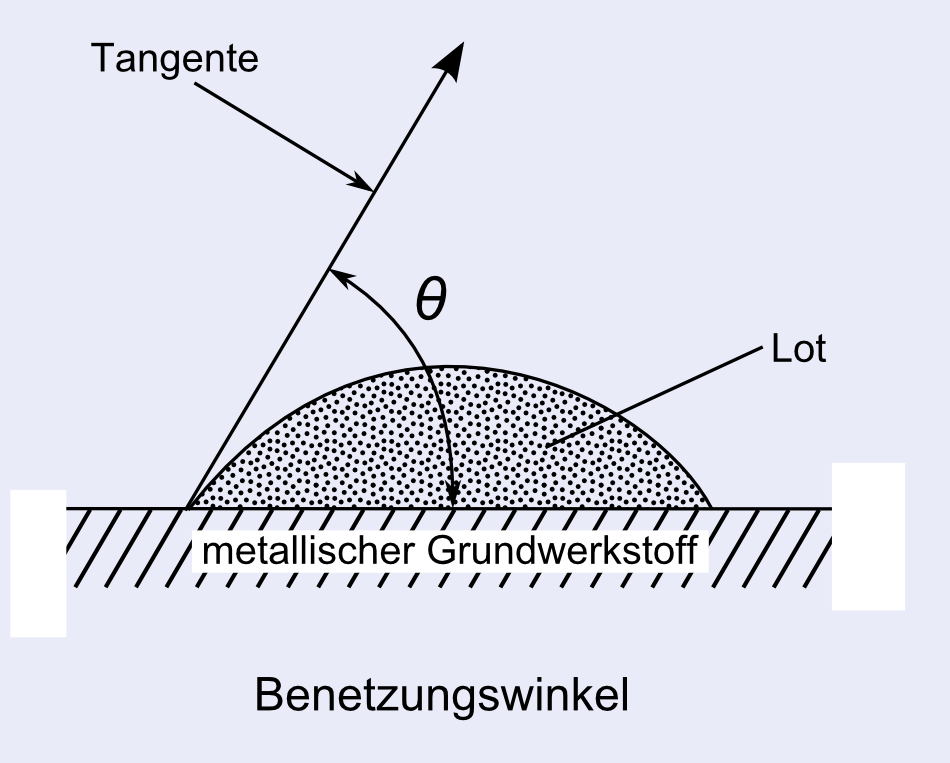
Metall ist nur lötbar, wenn sich das Lot auf dem Grundwerkstoff ausbreiten kann. Diese Eigenschaft wird als Benetzbarkeit bezeichnet und hängt quantitativ mit dem Benetzungswinkel → (Winkel der Tangente des Lotes zum Grundwerkstoff) zusammen. Ist → = 0, so beträgt die Benetzbarkeit 100%. Zur Messung der Benetzbarkeit wird eine Benetzungswaage verwendet. → Benetzungswinkel, Meniskograph, Benetzungswaage
Benetzung (wetting)
Die Benetzung ist ein zentrales Element des Lötvorgangs. Sie hängt grundsätzlich von der Beschaffenheit des Lotes und des Grundwerkstoffes ab, aber selbstverständlich auch von externen Faktoren, wie der Verschmutzung (Fett auf der zu lötenden Oberfläche), einer ausreichenden Löttemperatur (je nach Größe der gelöteten Teile) oder der Flussmittelmenge.
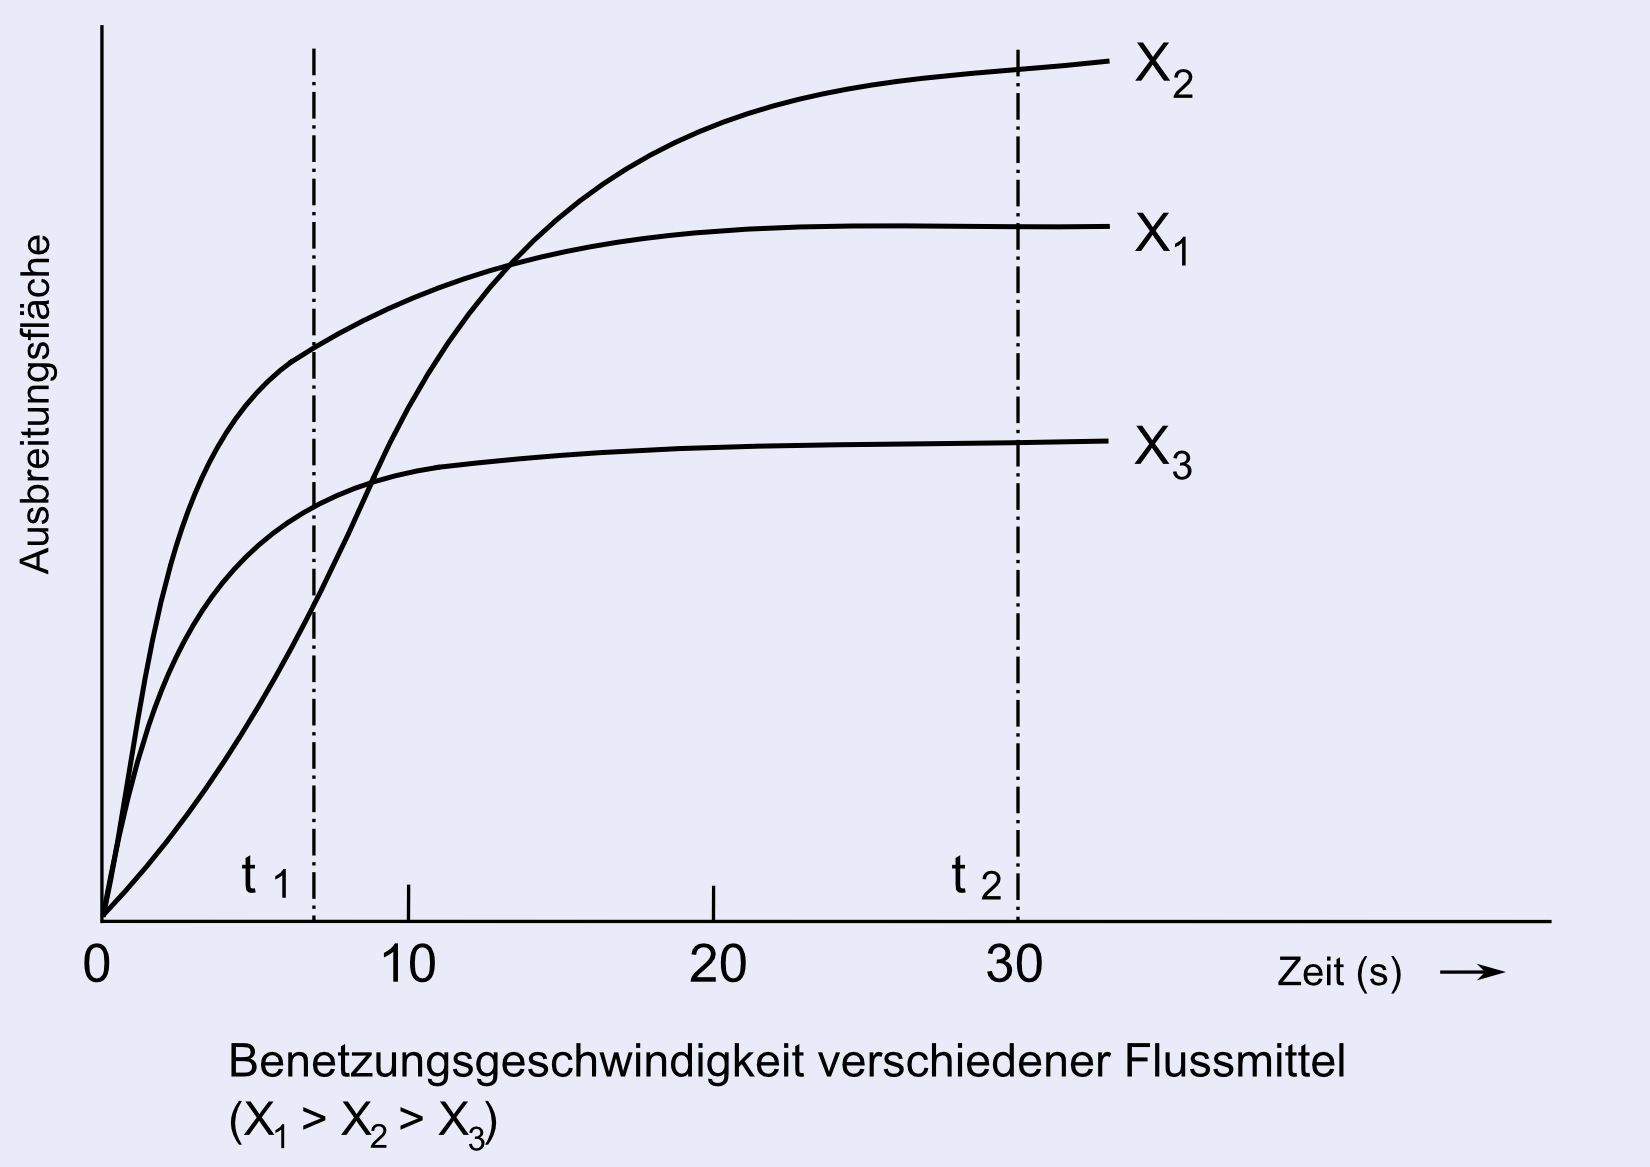
Benetzungsgeschwindigkeit Flussmittel (wetting velocity flux) (Flussmittel)
Ausbreitungsgeschwindigkeit eines Flussmittels beim Aufträufeln auf eine (z.B. 250°C) heiße Kupferplatte. Laut JIS-Norm wird hierfür die Ausbreitungsfläche nach 30 Sekunden gemessen, in der Praxis muss man jedoch wissen, wie sich das Flussmittel genau ausbreitet. Damit ein Arbeitsschritt innerhalb weniger Sekunden abgeschlossen werden kann, wäre in der Abbildung nicht das Flussmittel X2 mit der größeren absoluten Ausbreitung, sondern das Flussmittel X1 vorzuziehen, dessen Fläche zu Beginn am schnellsten wächst. Dieser Umstand wird durch Messungen mit dem von Nihon Almit und Shinku Riko entwickelten System VEL-500 deutlich.
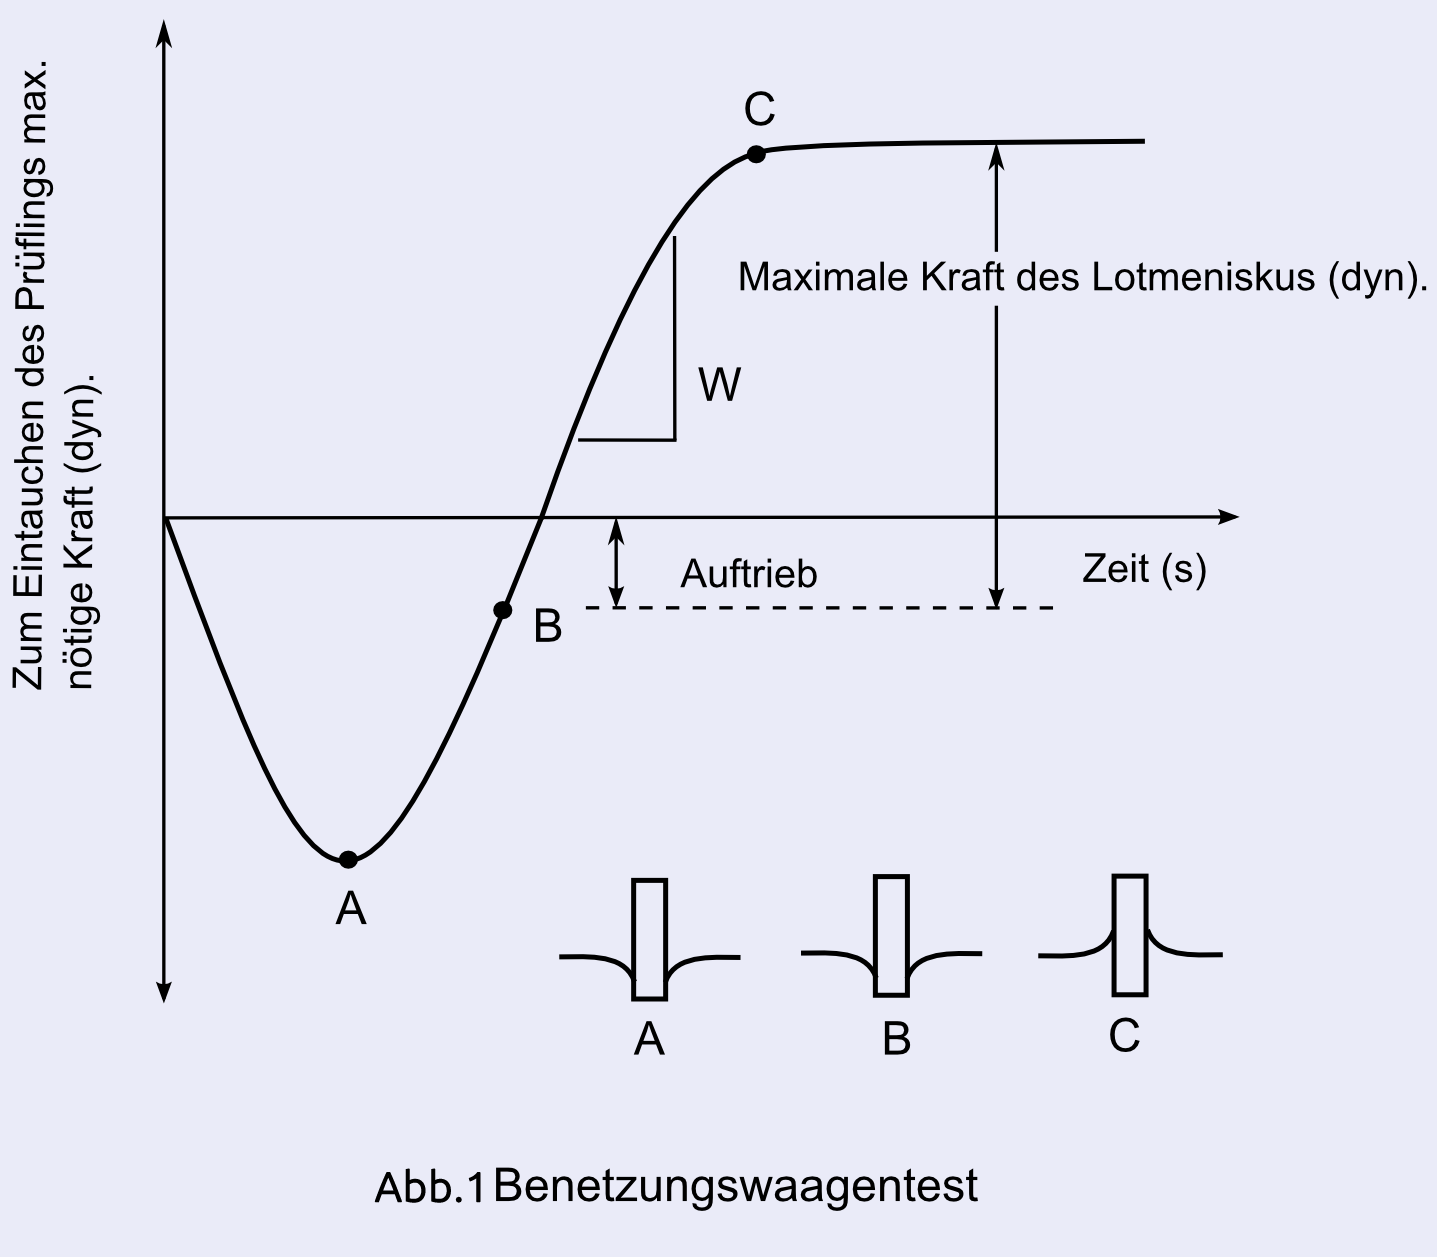
Benetzungswaage (wettability tester, wetting balance tester, meniscographic tester)
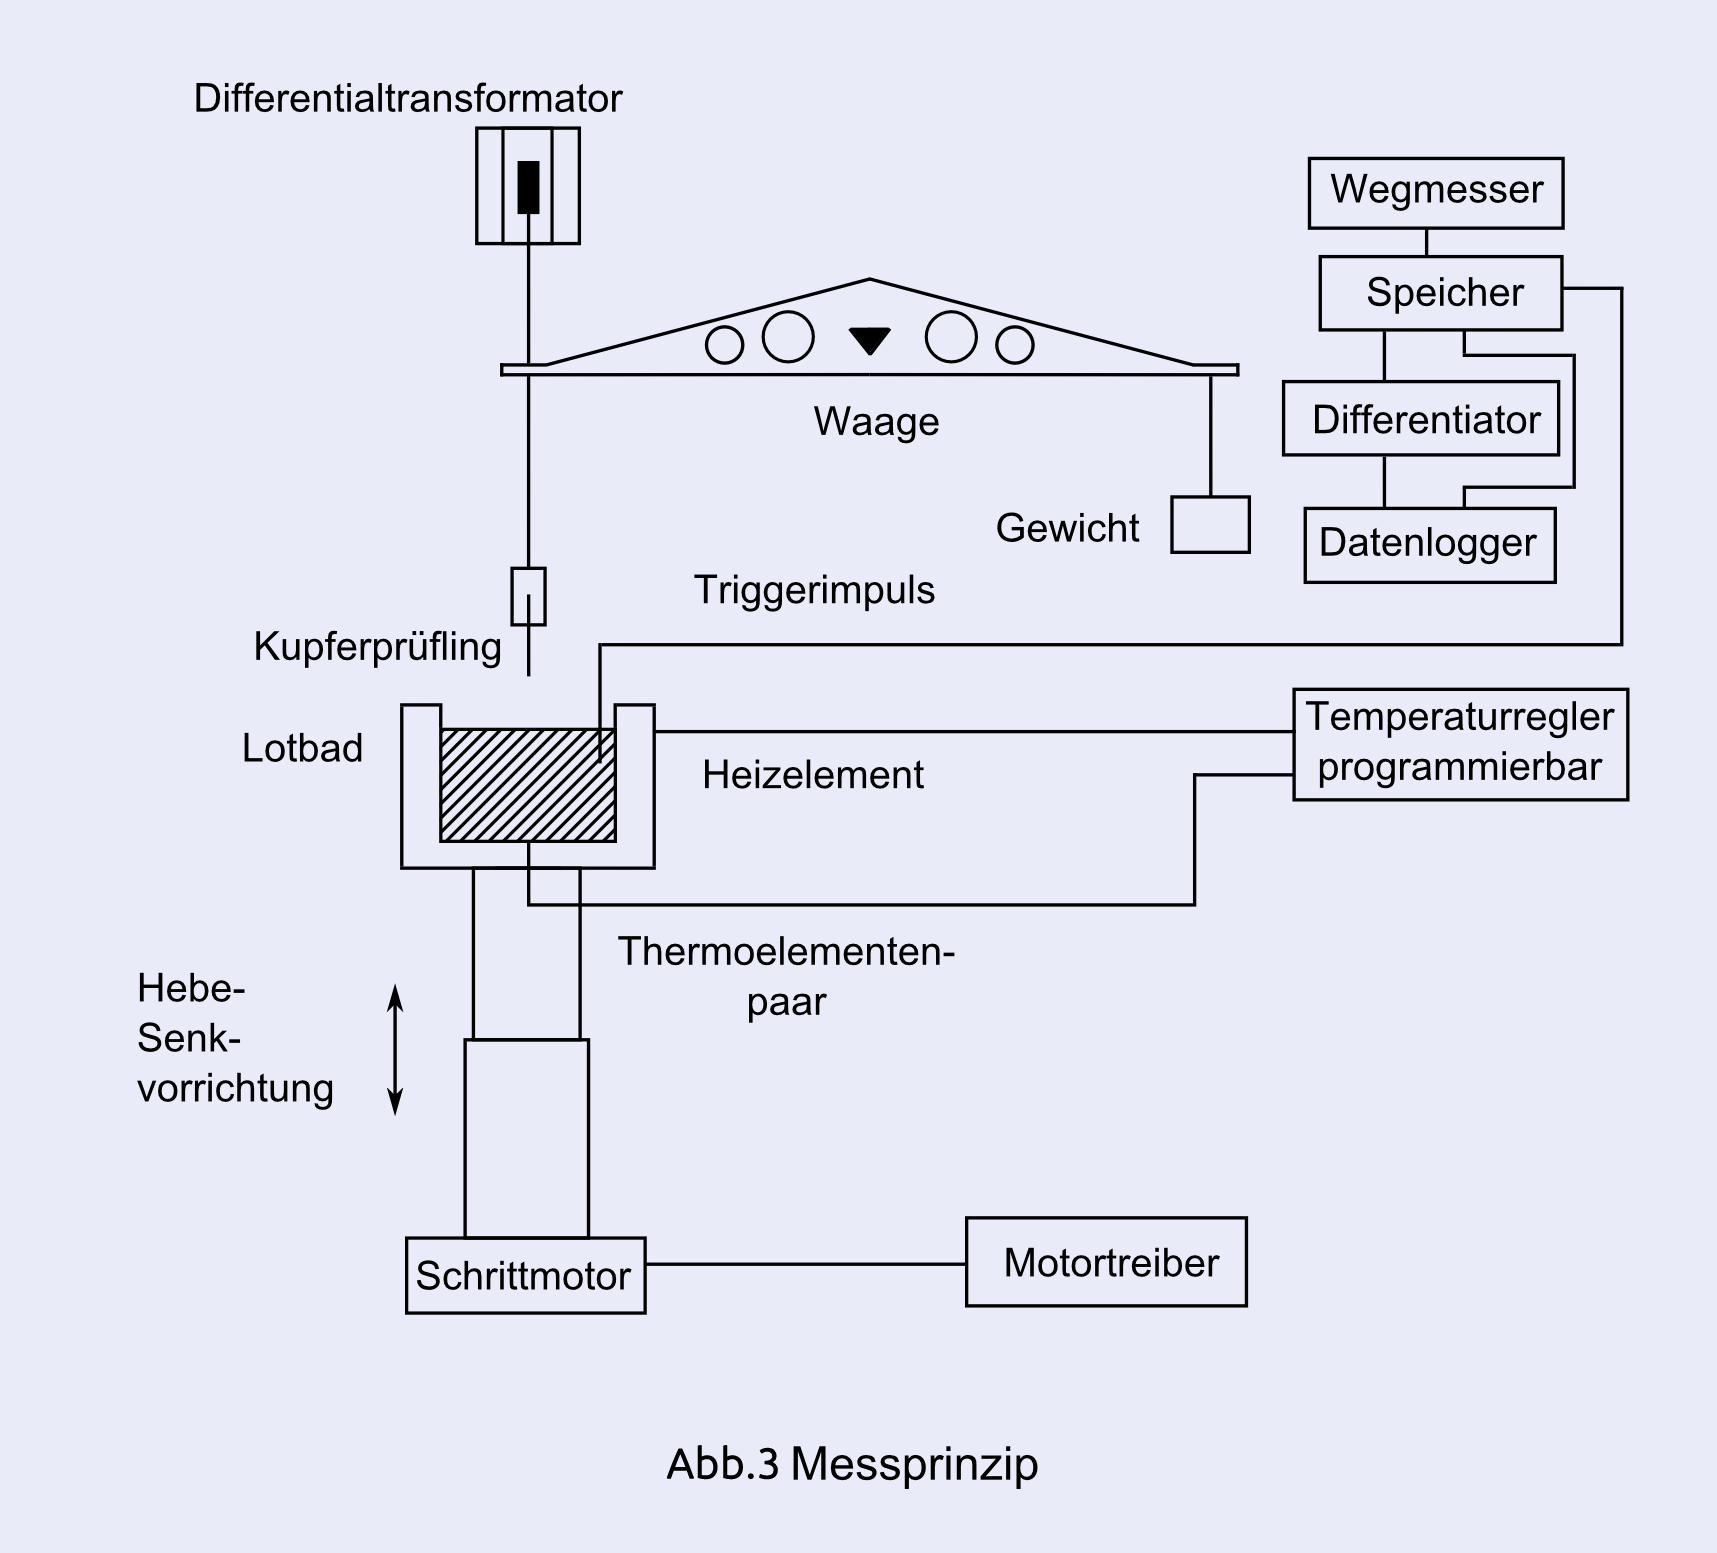
In der Regel wird zur Messung der Benetzungsfähigkeit einer Lotlegierung, bzw. der Wirkung des hierzu notwendigen Flussmittels, die sogenannte Benetzungswaage verwendet. Hierbei hängt an einem Ende einer Waage ein Prüfling, der in ein darunterliegendes Lotbad getaucht wird. Die Oberflächenspannung und der Auftrieb des Lotbades drücken den Prüfling nach oben. Gleichzeitig wird eine externe Kraft (dyn) auf den Prüfling ausgeübt, die diesen in seiner Position hält. Der Grad der Benetzung des Prüflings durch das Lotbad lässt sich anhand der Kraft beurteilen, die nötig ist, um seine vertikale Position zu fixieren.
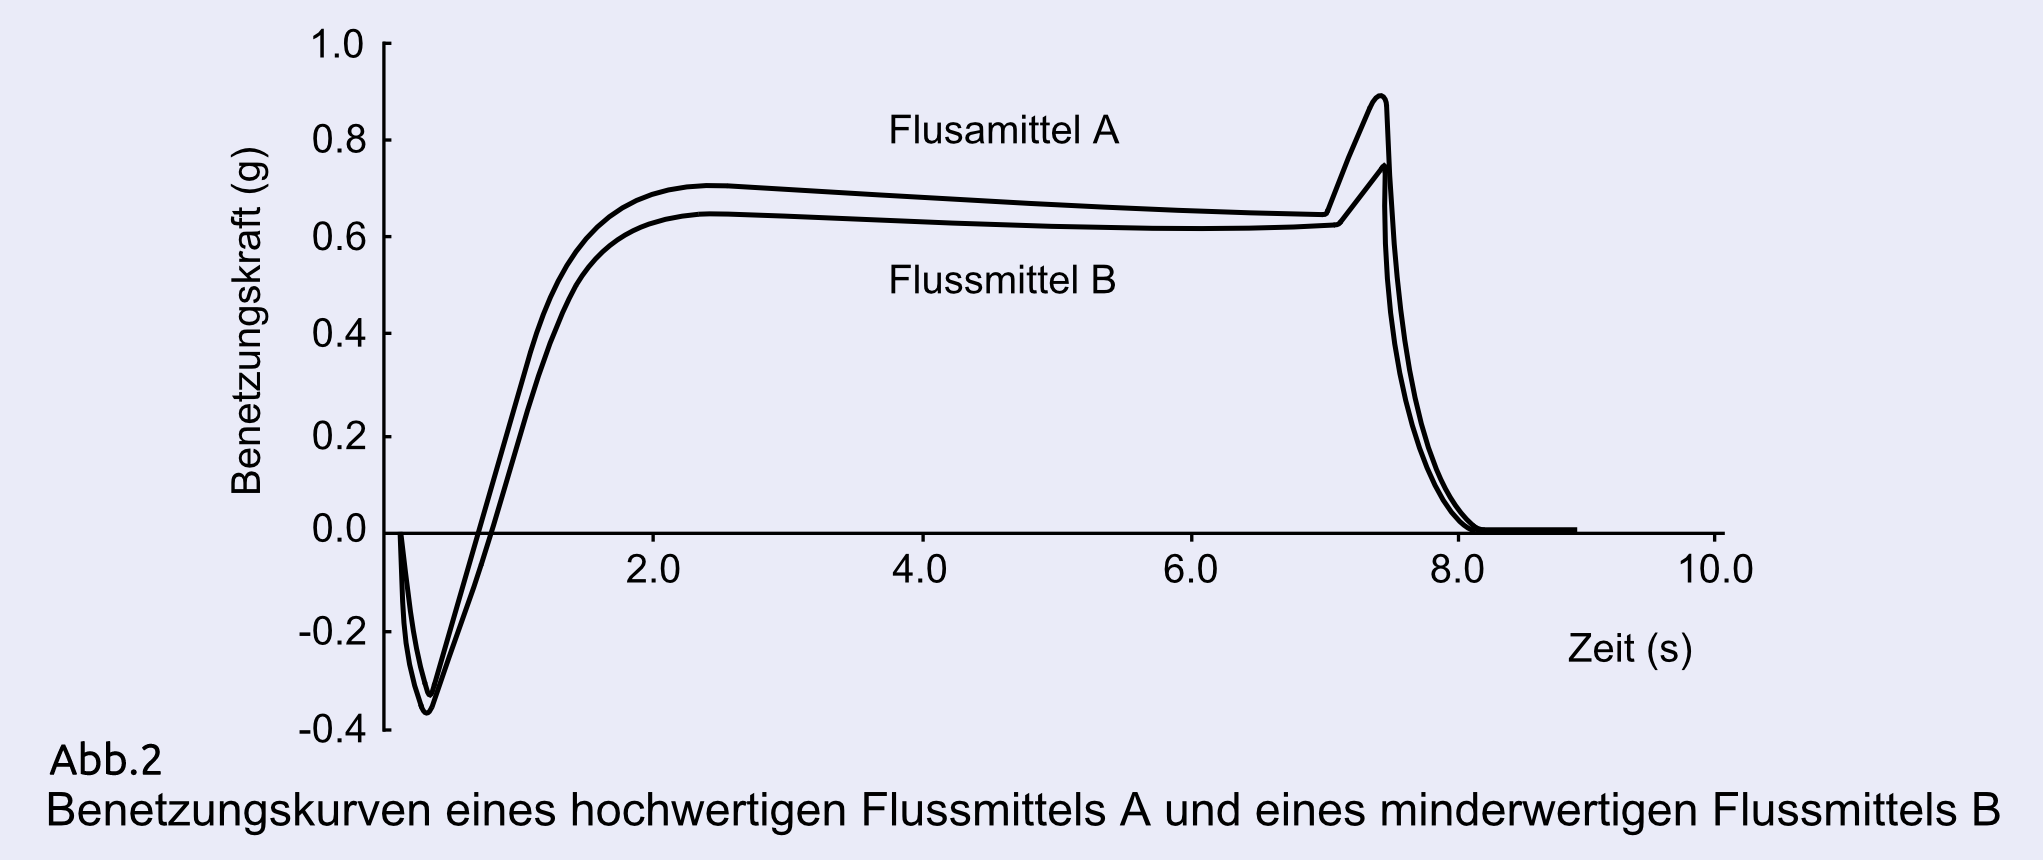
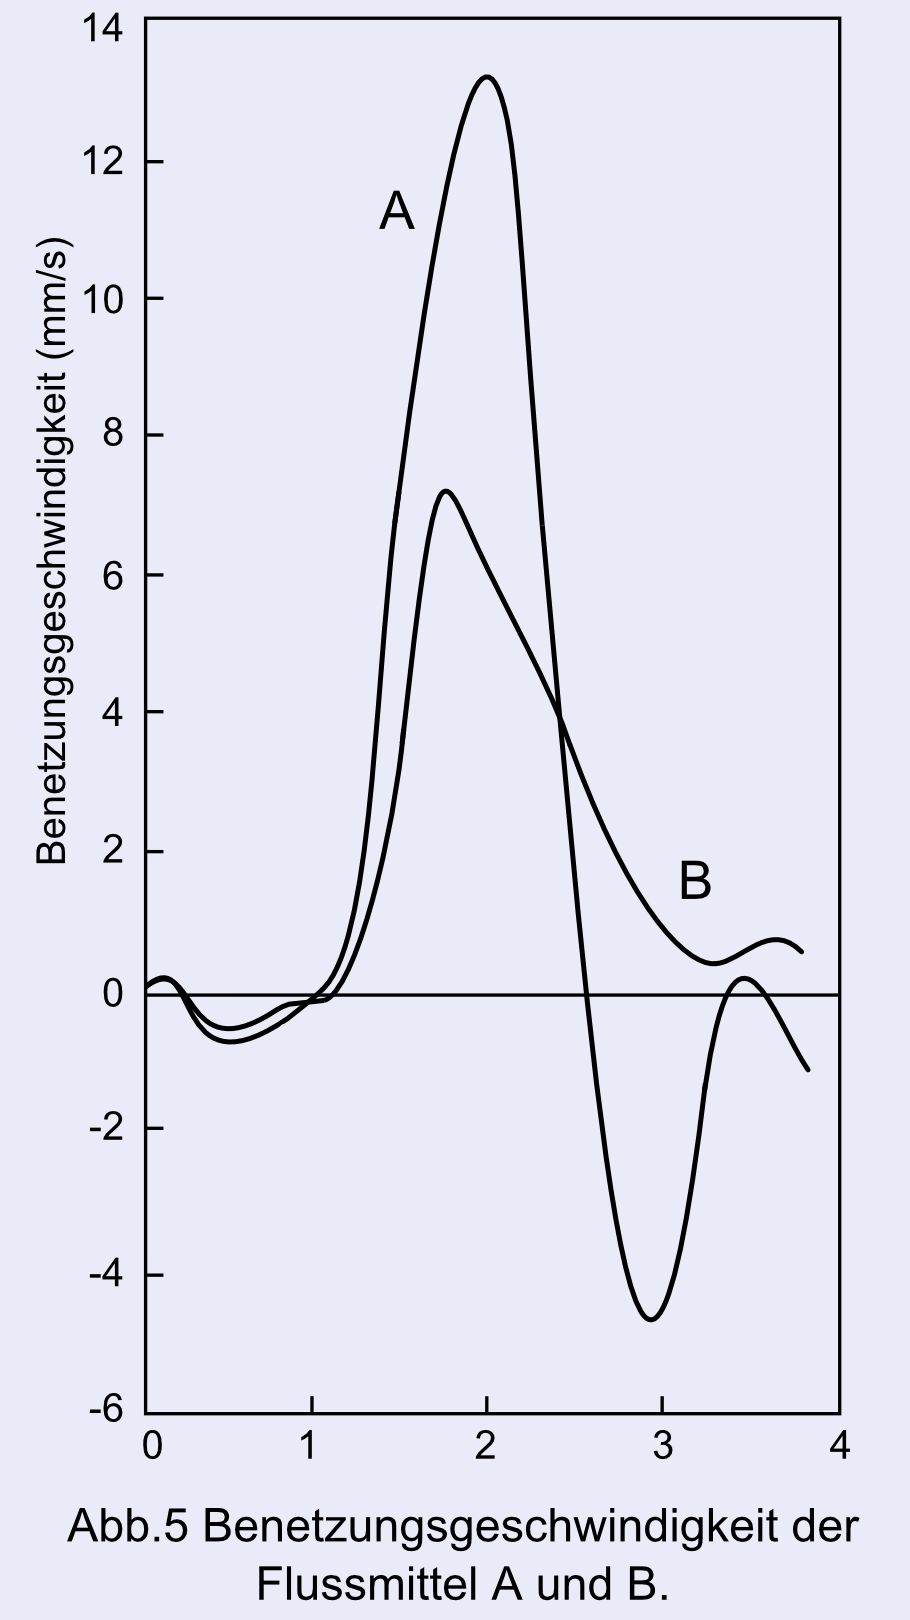
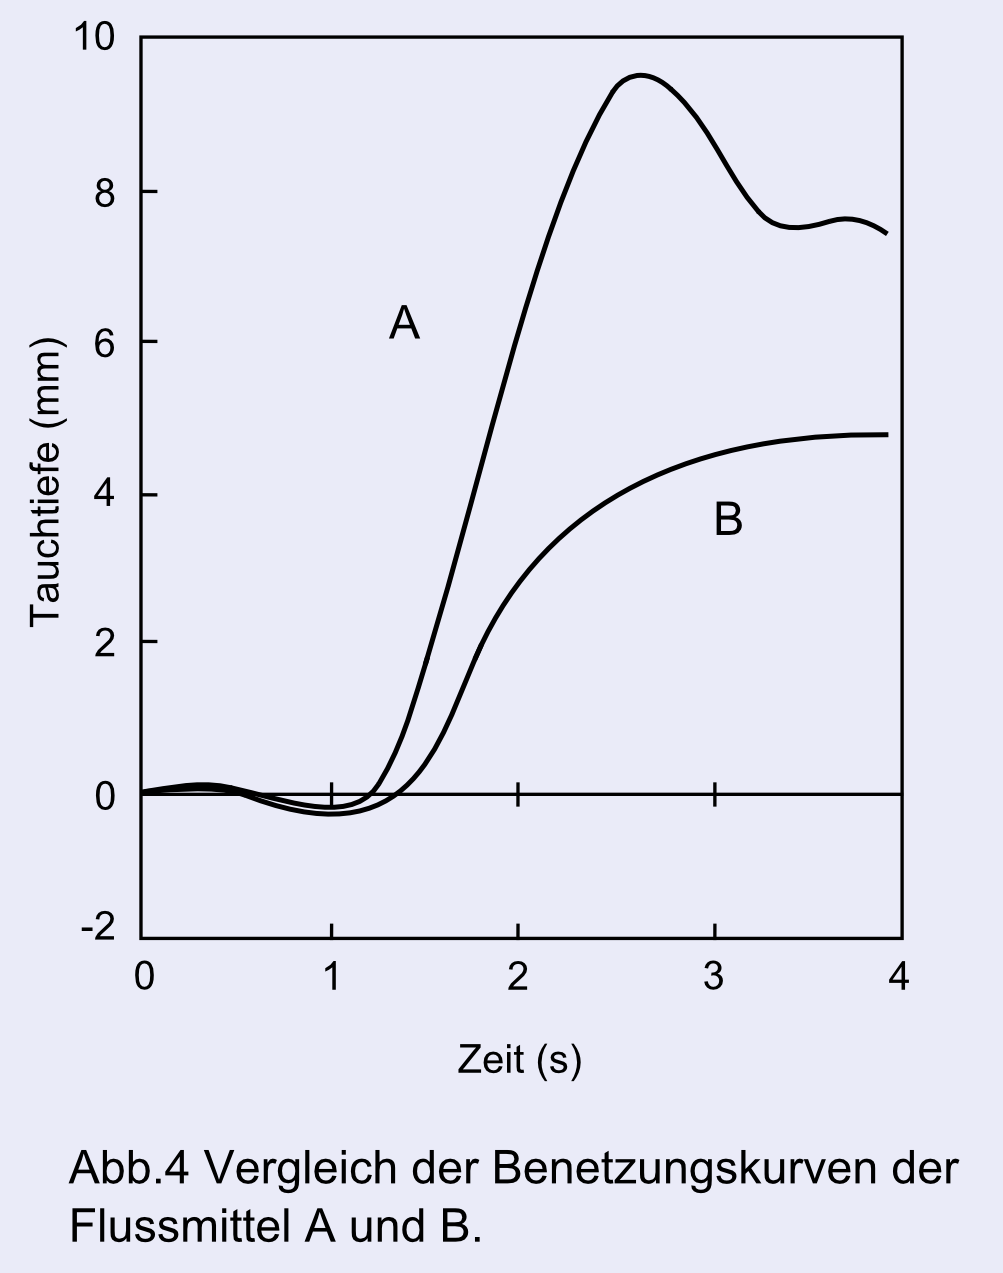
Allerdings ist bei der herkömmlichen Methode die Empfindlichkeit der Kraftmessung sehr begrenzt, und es entsteht eine Zeitverzögerung gegenüber der tatsächlichen Bewegung des Prüflings. Bei heutigen Lötprozessen spielt jedoch die Effizienz des Flussmittels und die damit verbundene Zeitersparnis eine zentrale Rolle. Abb. 2 zeigt beispielsweise die von einer solchen Benetzungswaage ausgegebenen Benetzungskurven zweier Prüflinge, die jeweils mit dem hochwertigen Flussmittel A und dem minderwertigen Flussmittel B bestrichen wurden. Die Güte der Flussmittel lässt sich hiermit nicht unterscheiden. Daher haben die Hersteller Nihon Almit und Shinku Riko gemeinsam eine neue Messmethode entwickelt, welche die Positionsänderung des Prüflings unmittelbar mithilfe eines Differentialtransformators ermittelt (vgl. Abb. 3). Diese Direktmessung besitzt eine hohe Empfindlichkeit und ist auch ein guter Indikator für die Güte des Flussmittels (siehe Abb. 4). Die Ableitung der Bewegungskurve (Abb. 5) gibt unmittelbar Aufschluss über die Benetzungsgeschwindigkeit zu Beginn des Lötvorgangs. Die Entwicklung dieses Messprinzips war somit ein großer Fortschritt für die Erforschung von Lötflussmitteln und Lotlegierungen. → Meniskograph
Benetzungswinkel (contact angle)
Tangentialer Winkel zwischen dem zu lötenden metallischen Grundwerkstoff und dem geschmolzenen Lot. Je kleiner der Benetzungswinkel, desto größer ist die Benetzungsfähigkeit (wettability) des Lotes gegenüber dem Grundwerkstoff. Entsprechend ist beim Löten nicht nur das Lot selbst, sondern auch dessen Verhältnis zum Werkstoff von Bedeutung.
Bernoullische Energiegleichung (Bernoulli's theorem)
Daniel Bernoulli (1700-1782) befasste sich als Erster mit der mathematischen Beschreibung von Strömungen. Seine Energiegleichung bildet die Basis für die heutige Konstruktion von Wellenlötbädern. Für inkompressible Flüssigkeiten gilt sie wie folgt:
q22+pρ +g Z=const.
Dabei ist q die Strömungsgeschwindigkeit, p der Druck, ρ die Dichte, g die Schwerebeschleunigung und Z die Höhe über einer beliebigen horizontalen Ebene. Dies besagt, dass wenn bei einer inkompressiblen Flüssigkeit die Schwerkraft g und die Höhe Z (Reibungseffekt) konstant sind, die Summe von q2 und p stets gleich bleibt, da sich die Dichte nicht ändert. Der Druck p ist also umso kleiner, je höher die Strömungsgeschwindigkeit ist. In Wellenlotbädern, besonders beim Hohlwellenlöten, lässt sich dieser Umstand gut ausnutzen. → Hohlwellenlöten
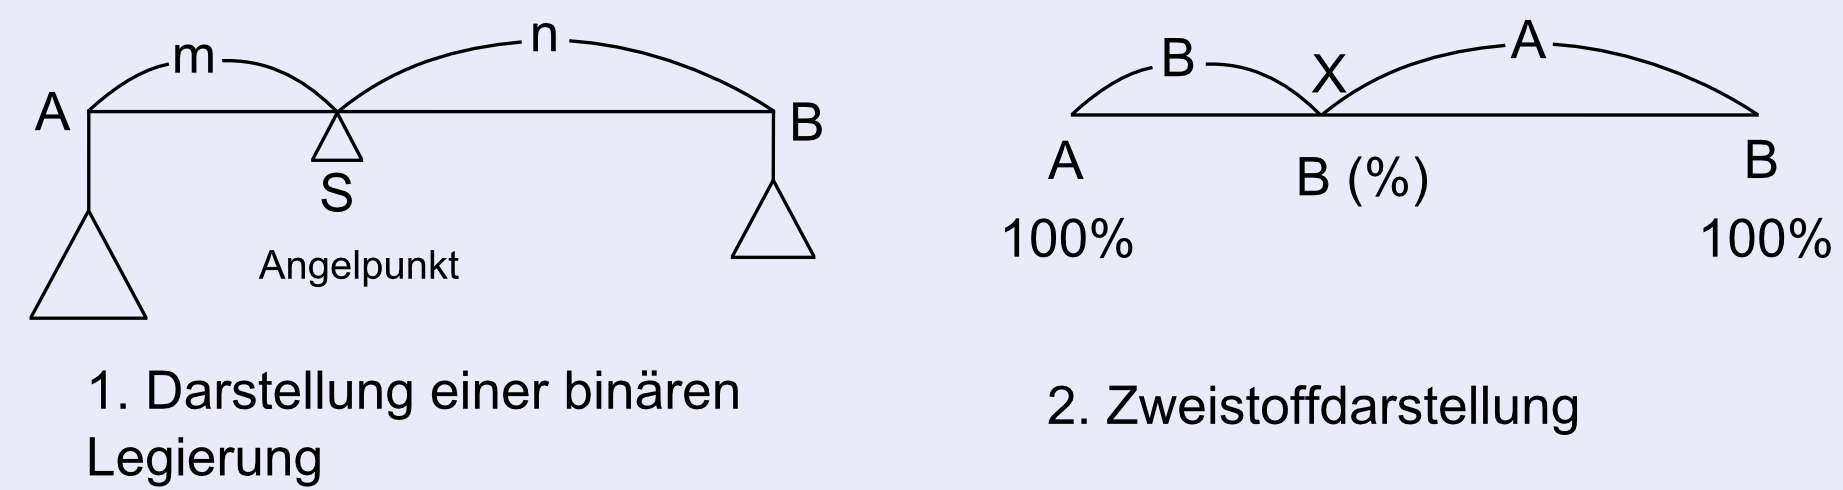
Binäres Zusammensetzungsdiagramm (binary composition representation)
Eine Legierung aus zwei Metallen A und B bezeichnet man als binäre Legierung, deren Zusammensetzung sich als Linie darstellen lässt. Betrachten wir eine Legierung, die aus X Gramm des Metalls A und Y Gramm des Metalls B besteht (Abb.1). Hängen an den beiden Enden der Linie AB die Gewichte X g und Y g, so sind diese im Gleichgewicht, wenn die Linie im Angelpunkt S gestützt wird. Für die von S abgetrennten Strecken m und n gilt dann:
mn= Y gX g
Da dieses Verhältnis dem Prinzip eines Hebels entspricht, wird es auch Hebelverhältnis (lever relation) genannt. Die prozentualen Anteile von A und B lassen sich wie in Abb. 2 mithilfe einer Linie veranschaulichen, wobei die Länge der Linie 100% entspricht.
Bindemittel (vehicle)
Vehicle bedeutet eigentlich so viel wie Fahrzeug, bezeichnet aber auch Füllmittel für Medikamente oder Bindeöle für Farben (z.B. Firnis). Bei Anstrichen ist damit ein Mittel zum Binden der Farbpigmente und zur Bildung einer durchgehenden Schicht gemeint, daher der deutsche Ausdruck „Bindemittel“. In Lotpaste sollte das Flussmittel diese Funktion erfüllen. In Analogie zum Bild des Vehikels benutzt man auch die Ausdrücke Trägermedium oder Trägersubstanz.
Black oxide treatment
SeeHaloing.
Blasenbildung (void)
Nicht identisch mit Blaslunkern (blow holes), die in geschmolzenem Lot entstehen. Hohlräume zwischen den Leiterplattenschichten bei mehrlagigen SMT-Leiterplatten. Wenn bei der Herstellung mehrlagiger Leiterplatten der Pressdruck im Verhältnis zur Temperatur deutlich schneller ansteigt, fließt das Kunstharz zu stark, die Schichtdicke gerät außer Kontrolle und die Wärmeresistenz geht verloren. Der zu langsame Temperaturanstieg führt zu Blasen zwischen den einzelnen Lagen der Leiterplatte. Um dem vorzubeugen ist eine gute Taktung der Wärme- und Druckzufuhr notwendig.
Bleeding oder Slumping
Bleeding oder Bluten bezeichnet beim Aufdrucken von Lotpaste das Verlaufen der Paste über das vorgegebene Muster hinaus.
Borax
Na2B4O7 ·10H2O (Borat). Wichtiges Mineral zur Borgewinnung. Taucht man beim Hartlöten von Kupfer selbiges vorher in Boratlösung und erhitzt es, so lässt es sich leichter löten. Diesen Verfahrensschritt nennt man Boratisieren. Die Löslichkeit in Wasser beträgt 4,7 g/100 g H2O (20°C). Ab einer Wassertemperatur von 60°C entsteht Na2B4O7 · 5H2O (spezifisches Gewicht 1,81). Erhitzt man Borat auf 350-400°C, so wird es zum Anhydrid. Bei 878°C nimmt es eine transparente, glasartige Form an. Aufgrund seiner Fähigkeit, Metalloxide zu lösen, ist es ein verbreitetes Flussmittel zum Hartlöten.
Braunoxid-Behandlung (brown oxide treatment)
Die Innenlagen von Mehrschicht-Leiterplatten sollen je nach Anforderung entweder eine glänzende oder eine matte Oberfläche besitzen. Diese Oberflächenstrukturen weisen jeweils besondere Eigenschaften auf. Erstere besitzen 1.) eine gute Benetzbarkeit, 2.) Korrosionsfestigkeit, 3.) geringe Wärmeverfärbung, wohingegen Letztere 1.) gut mit Kunstharzen reagieren und 2.) sich schwer ablösen. Die chemische Behandlung des Kupfers wird daher den jeweiligen Anforderungen angepasst. Die Braunoxid-Behandlung ist eine der Methoden zur Veredelung glänzender Kupferoberflächen und erhöht insbesondere die Haftung gegenüber Kunstharz. Ihr Name bezieht sich auf die braune Färbung, die das Kupfer dadurch erhält. Die hierfür verwendeten Oxidiermittel sind in der nachstehenden Tabelle aufgeführt. → Rotringbildung, Schwarzoxid-Behandlung
Oxidiermittel für die Braunoxid-Behandlung
Zusammensetzung Behandlungsparameter Dauer der Resistenz gegen Rotringbildung Ablösefestigkeit pH
_______________________(Temperatur)___(Zeit)
Essigsäure-Kupfer 30 g/l 45°C______4 Min. 30 Min. 0,8-1,2 kg/cm2 4,9
Bariumsulfid 24 g/l
Ammoniumsulfid 24 g/l
Schwefelsäure-Kupfer 24g/l
Oxidiermittel für die Braunoxid-Behandlung
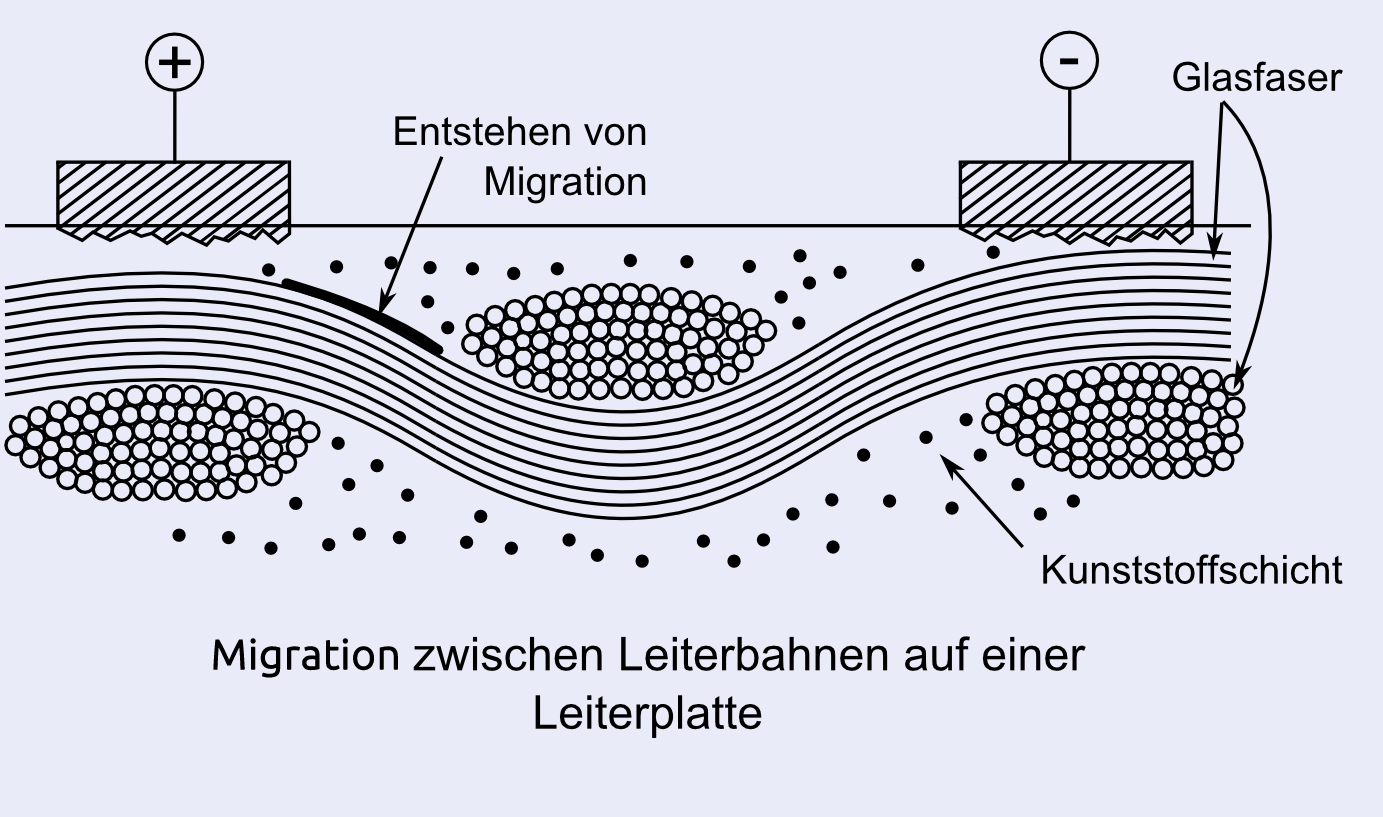
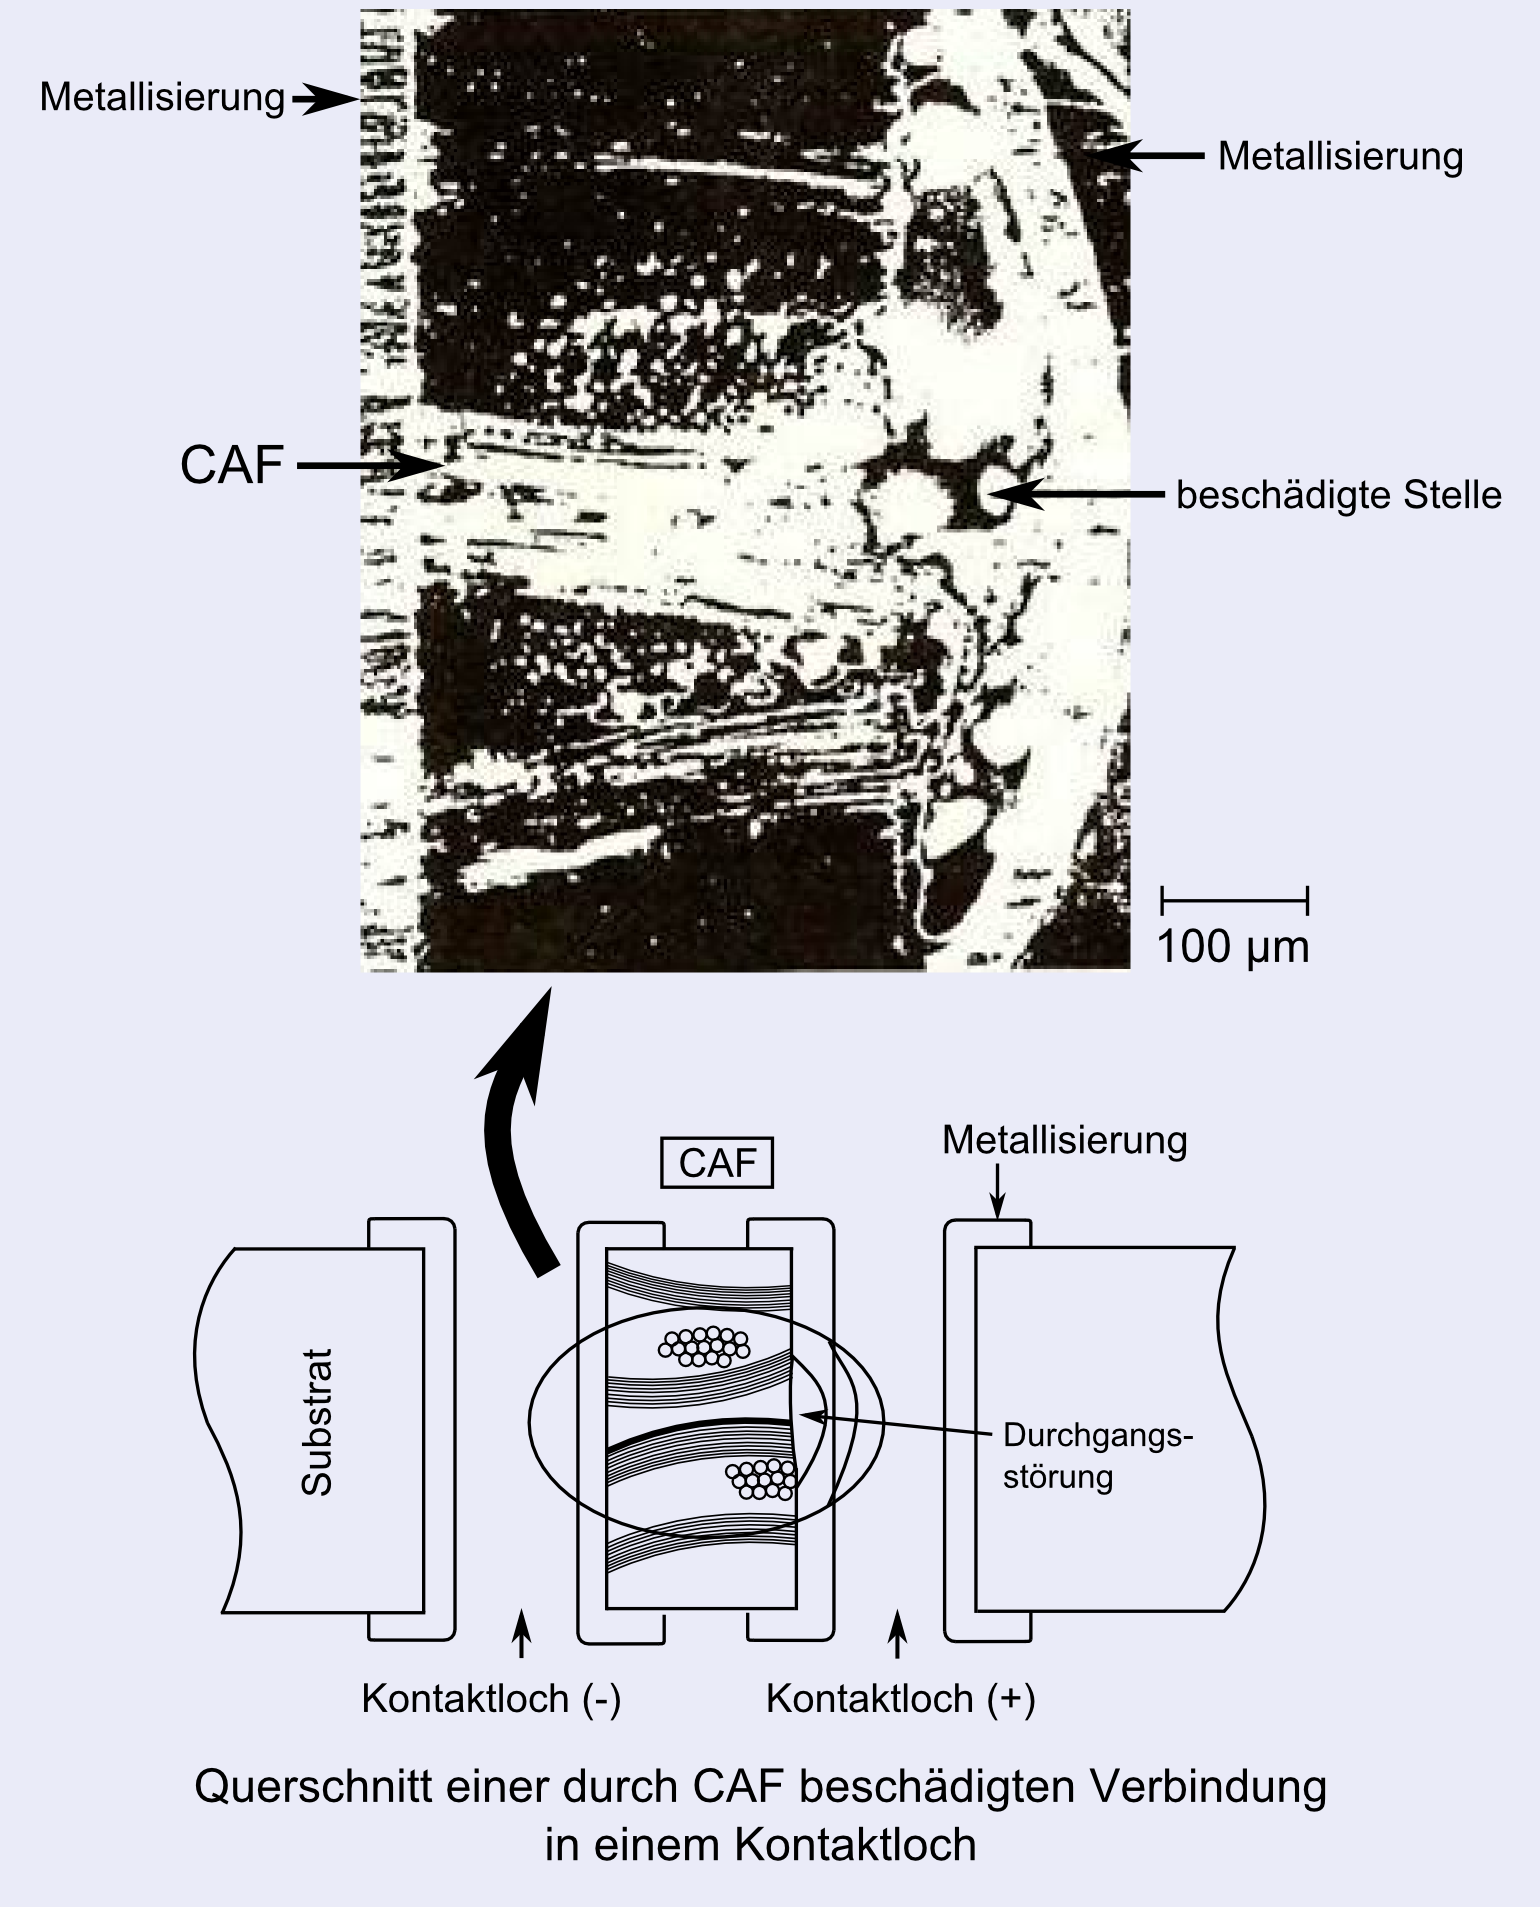
CAF-Migration (CAF migration)
Im Allgemeinen als CAF (conductive anodic filament) bezeichnet. Herkömmliche Leiterplatten werden aus glasfaserverstärktem Epoxidharz (Glas-Epoxid) hergestellt. Wie Abbildung 1 zeigt, können jedoch Haftungsprobleme zwischen der Glasfaser und dem Kunststoffkern auftreten und Lücken entstehen, in die bei der Reinigung Feuchtigkeit gelangt. Dann findet während des Betriebs des elektronischen Gerätes entlang der Fasern eine Migration (Wanderung) zwischen Anode und Kathode statt. Eine Migration entlang der Innenseiten von Kontaktlöchern führt zur Bildung von Spitzen innerhalb der Löcher und kann damit die Leiteigenschaften beeinträchtigen. Bild 2 zeigt die schematische Darstellung eines beschädigten Kontaktlochs und ein Foto hiervon. (Takano, Shibata, Arai: Circuit Technology [Zeitschrift der jap. Gesellschaft für Schaltkreistechnik], 5 (6), S. 337-334, 1990)
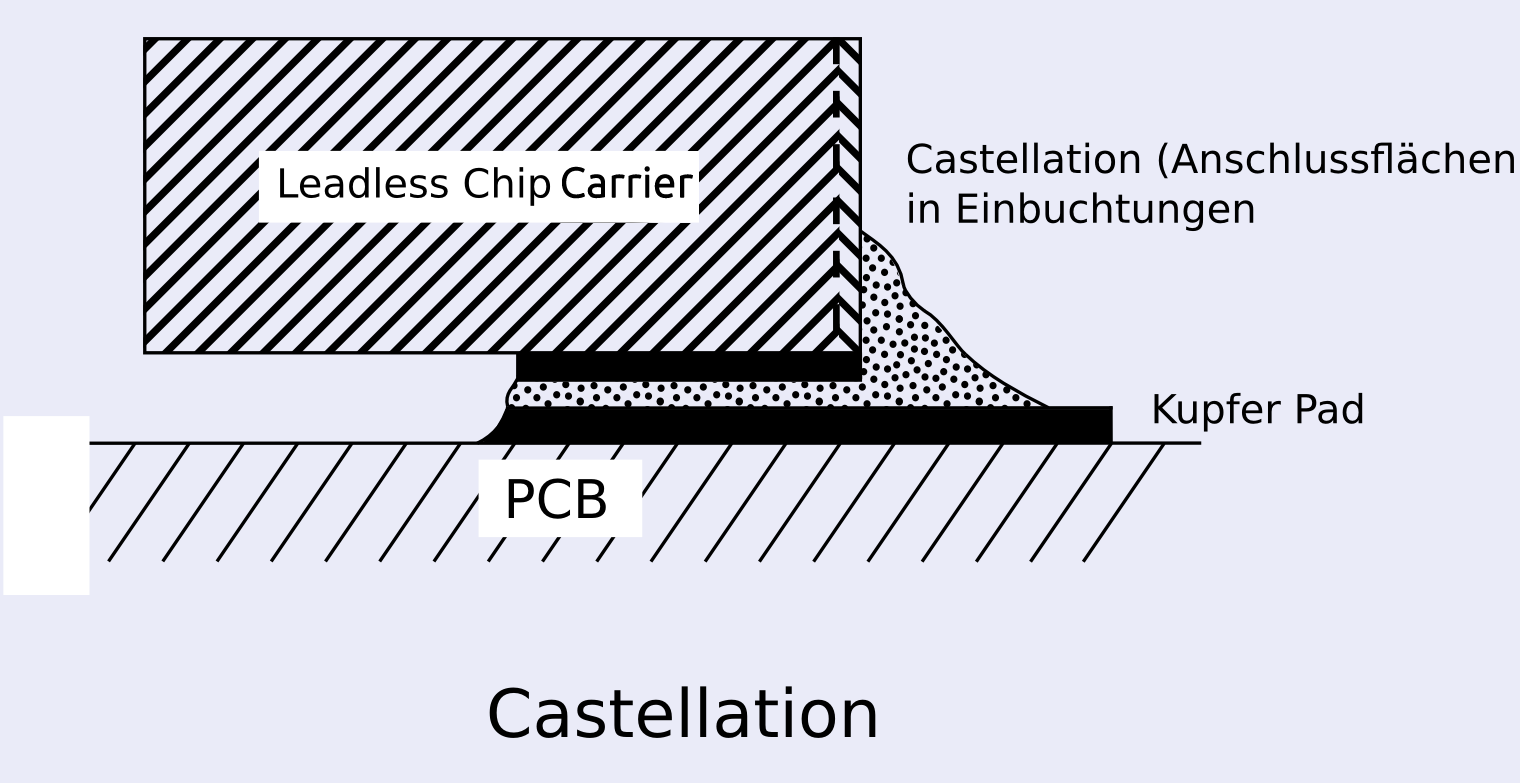
Castellation Soldering
Löttechnik, bei der Bauteile ohne Anschlussdrähte, z.B. Leadless Chip Carriers, nicht nur an der Unterseite, sondern auch an den Seitenwänden mit Lot befestigt werden. Das Wort Castellation kommt von castle (Burg) und spielt auf die Ähnlichkeit der Lotkehle mit einer Festungsmauer an. Demgegenüber heißt eine Lötverbindung an der Unterseite des Bauteils Blindlötung, weil man sie von außen nicht sehen kann. → siehe auch IPC J-STD-001E 7.5.6
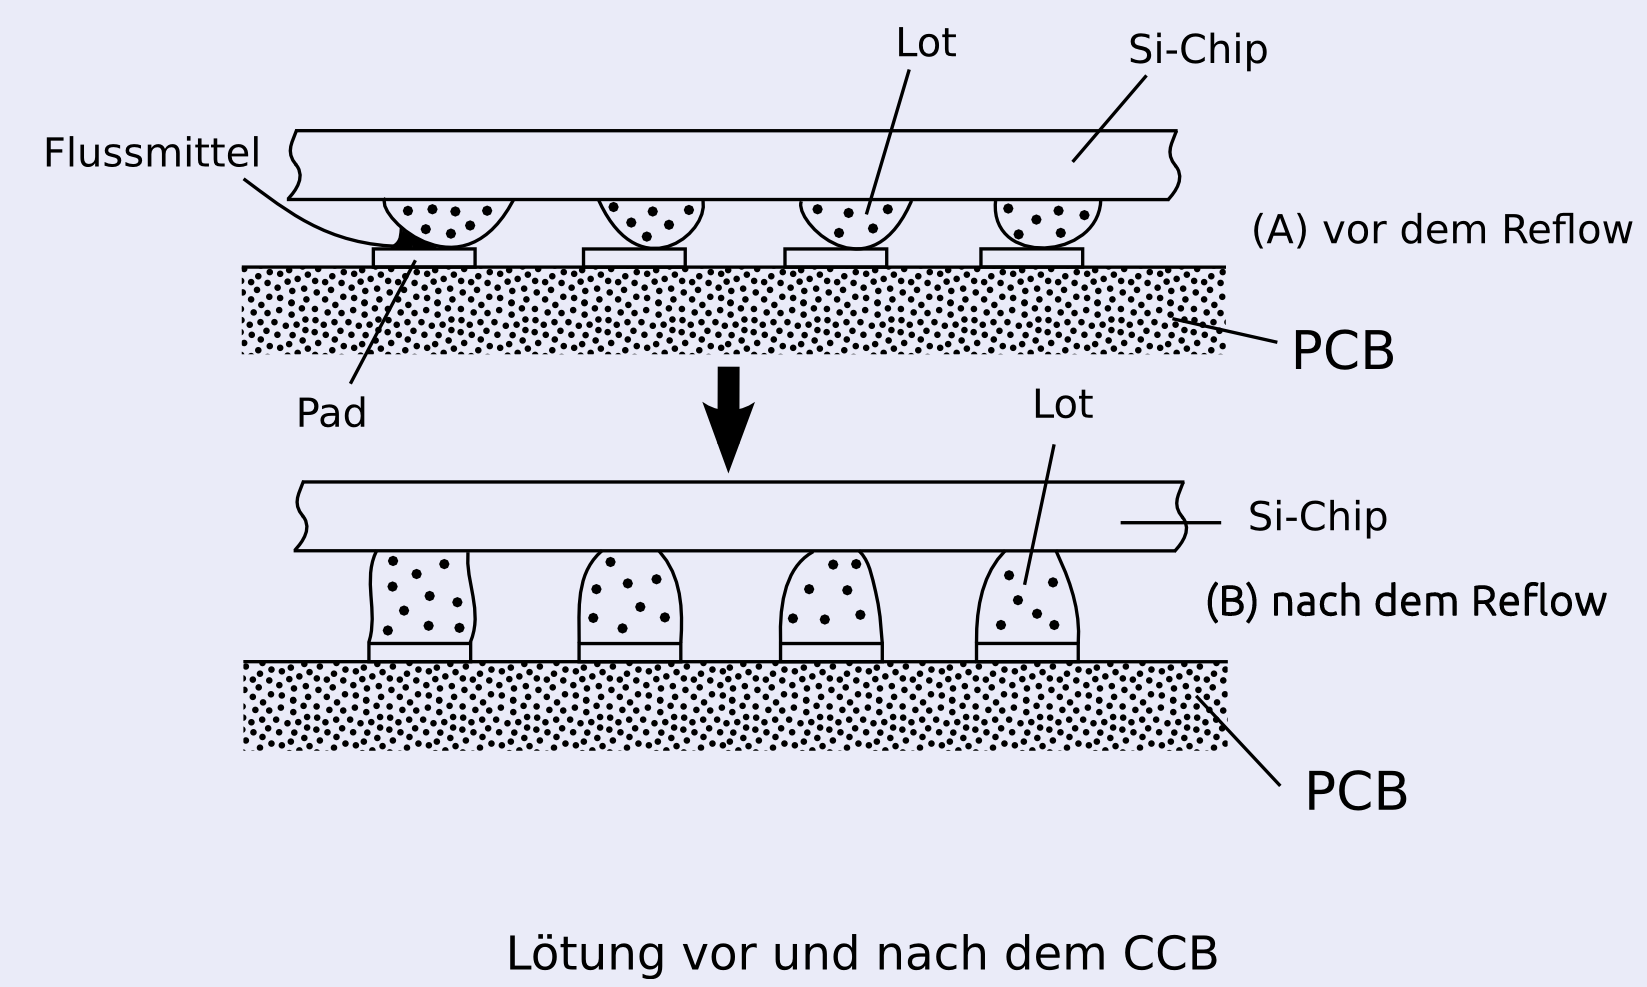
CCB-Prozess
CCB steht für Controlled Collapse Bonding. Es handelt sich um ein von L.F. Miller und anderen bei IBM entwickeltes Verfahren, bei dem das aufgeschmolzene Lot unter Einwirkung von Flussmittel aufgrund seiner Oberflächenspannung die Form ändert. In der Abbildung, die den Prozess grafisch darstellt, erkennt man, dass die Lote nach dem Verlöten im Reflow-Ofen am richtigen Platz sind. Dies entspricht dem Selbstausrichtungseffekt (self-alignment) beim Löten. → Selbstausrichtungseffekt
Chelatkomplex (chelate compound)
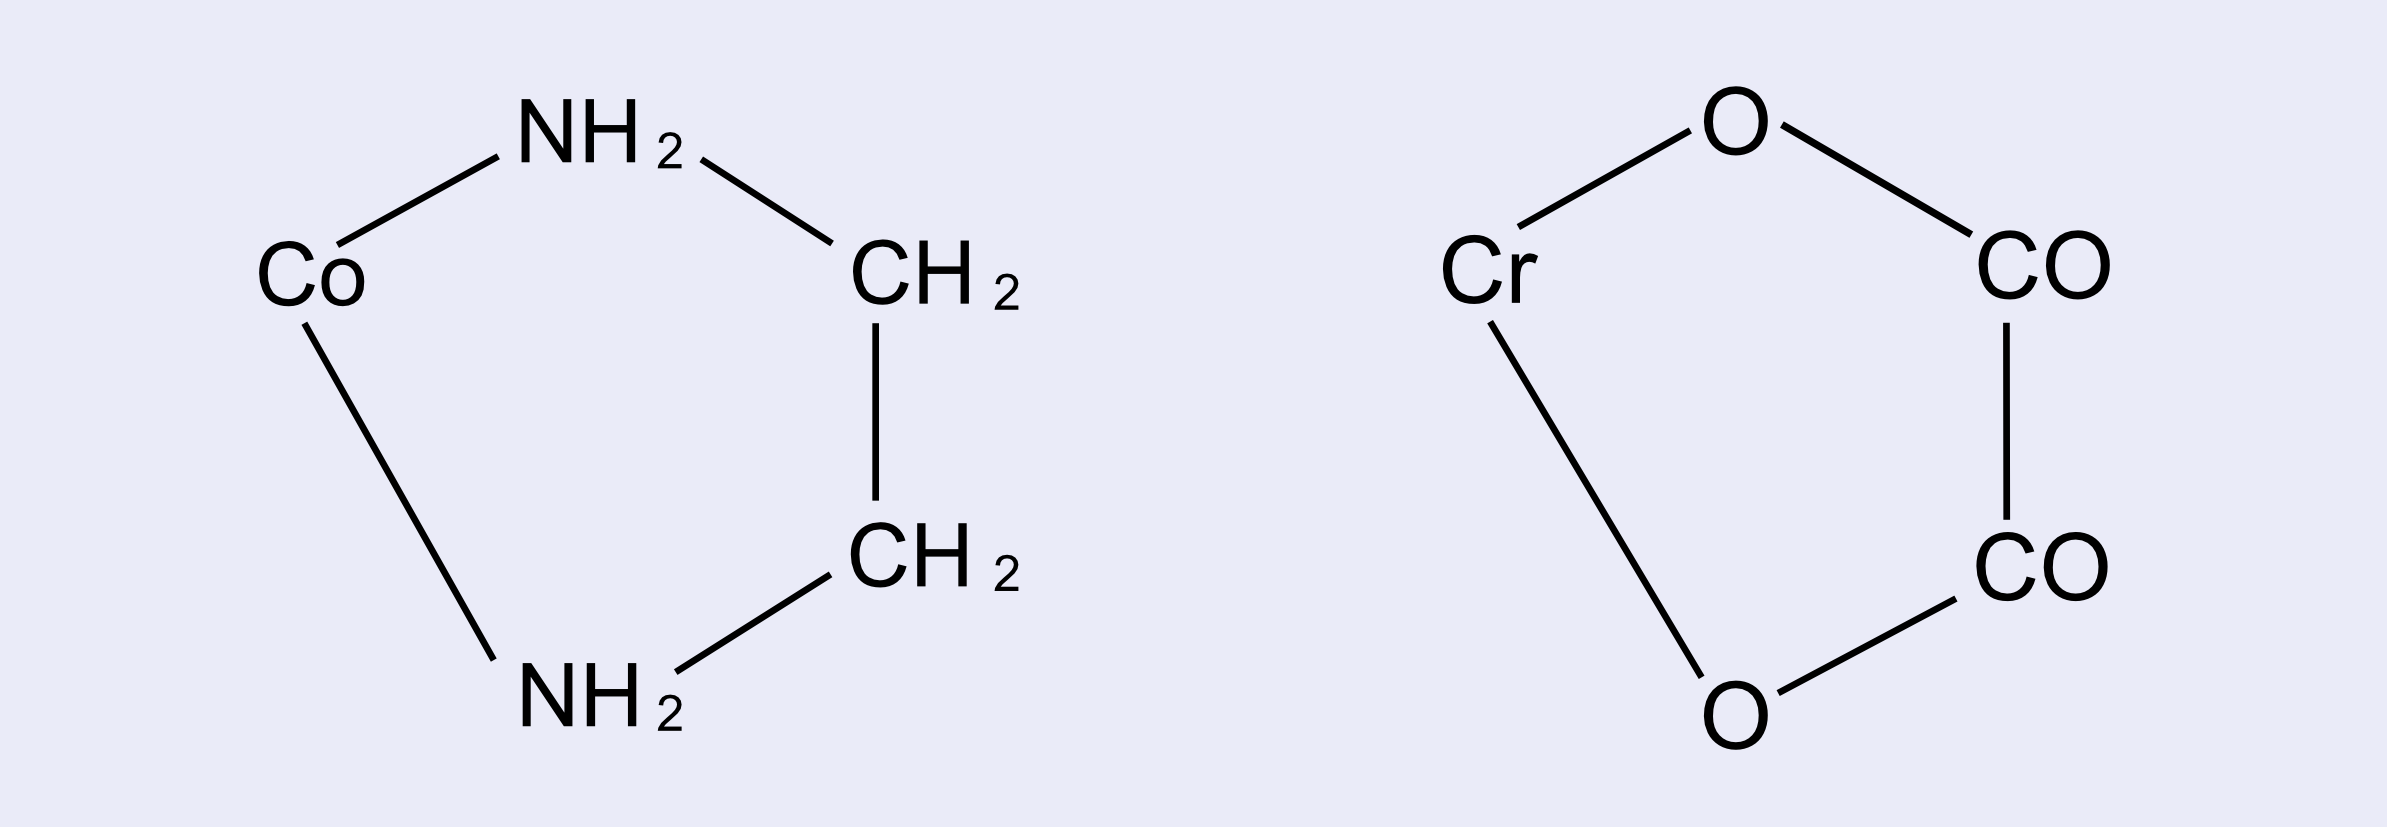
Ein Typ von Aktivatorstoffen für Flussmittel u.a. in Lotpasten, bei dem ein mehrzähniger Ligand (polydentate ligand) eine koordinative Bindung eingeht. Da hierbei ein Ligand wie NH2(CH2)2NH2 oder O(CO)2O, wie unten dargestellt, das Metallatom Co oder Cr gleichsam „in die Zange nimmt“, tragen solche Komplexe den Namen Chelate, von griechisch Χηλ → (chele), Krebsschere.
Solche Chelatoren (chelate agents) können wie Dimethylglyoxim, Oxin und Acetylaceton als Fällungsmittel eingesetzt werden, aber auch als Isolierung und Reinigung von Metallsalzen, als Lötflussmittelzusätze, als Reinigungsmittel, als Stabilisatoren oder als Maskierungsmittel. Bindet sich der mehrzähnige Ligand an ein Metallion, so ist der resultierende Komplex stabiler als ein Komplex mit einem gewöhnlichen Liganden. Dies ist der sogenannte Chelat-Effekt.
Chemische Verkohlung (chemical charring)
Wenn beim Löten mit Kolophonium-Flussmittel die Temperatur zu hoch oder die Lötzeit zu lang wird, verliert das Flussmittel seine Wirkung, vor allem da es verbrennt und verkohlt. Die Entstehung kohlenstoffhaltiger Verbrennungsprodukte verhindert meist ein fehlerfreies Löten. Man bezeichnet diesen Vorgang als chemische Verkohlung. Wenn organische Verbindungen verbrannt und karbonisiert werden, entsteht Kohle (engl. charcoal). Daher kommt der englische Ausdruck charring (verkohlen).
Chip-on-Glass (chip on glass board)
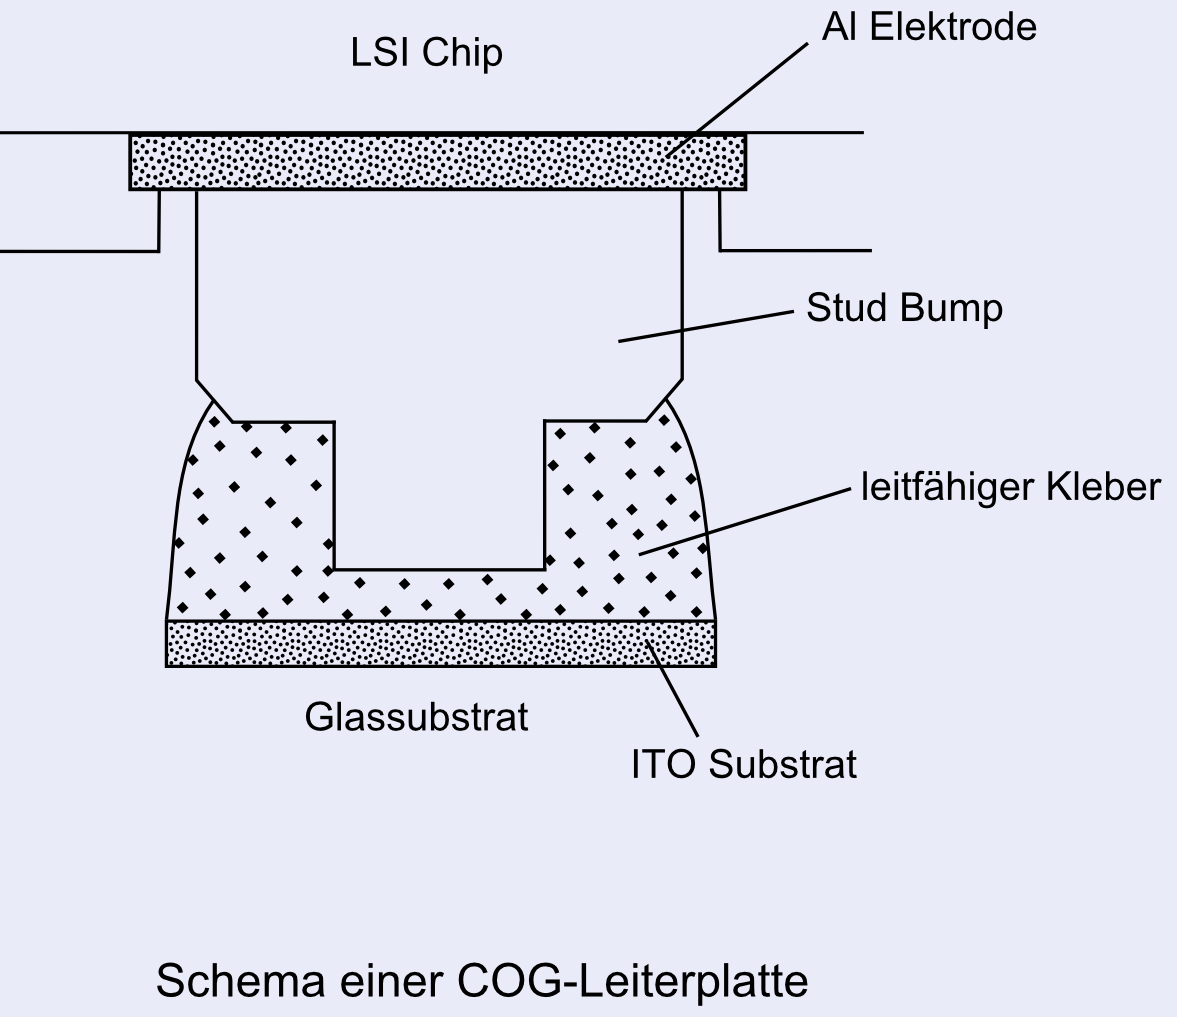
Auch unter der Abkürzung COG bekannt. Je nach Verfahren wird hierbei auf einem Glassubstrat eine Elektrode aus ITO (Indium-Zinnoxid) angebracht und der Chip damit verlötet oder ein leitfähiger Kleber dient zur Montage des Chips. Die Abbildung zeigt ein Beispiel der letzteren Variante, das Stud-Bumping-Verfahren.
Chromel
Legierung, die zusammen mit Alumel ein Thermoelementpaar bildet. 9,8% Cr, 1,0% Fe, 0,2% Mn, Nickelrückstände. → Thermoelementpaar, Alumel
Clearance/Abstand (clearance)
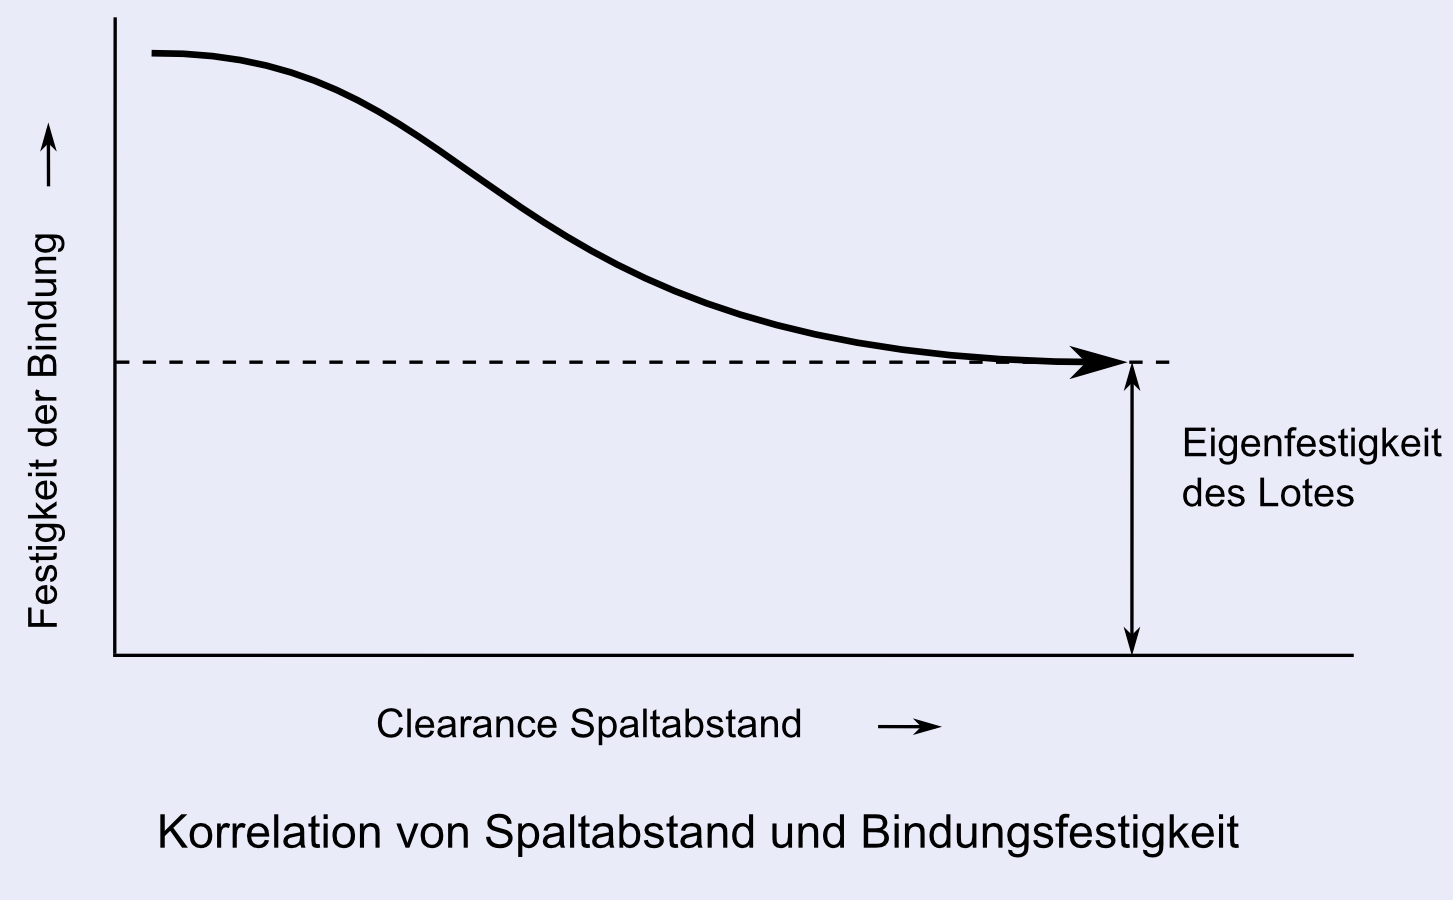
Die Clearance bezeichnet beim Löten meist den Abstand zwischen dem Pin eines Bauteils und der Wand eines Bohrloches bei der Durchsteckmontage (Through-Hole-Technology). Auch die Dicke eines Hartlotes bei Hartlötverbindungen kann hiermit gemeint sein. So wie die Dicke der Klebstoffschicht die Festigkeit einer Klebeverbindung beeinflusst, so kann auch eine zu große Clearance die Güte der Lötverbindung mindern. Diese Beziehung veranschaulicht die Abbildung: Wenn der Abstand hinreichend klein ist, übersteigt die Scherfestigkeit der Verbindung die Festigkeit der Zusatzwerkstoffe deutlich.
COE
Abk. für Coefficient of Expansion (Ausdehnungskoeffizient). Unterschiedliche Ausdehnungskoeffizienten von Kupfer und Lotlegierung (Sn-Pb) können interne mechanische Spannung (internal stress) verursachen. Besonders Risse von Lötstellen bei wiederholter Spannungsbelastung sind hierauf zurückzuführen.
CP-Draht (CP wire)
Cu plated wire (kupferbeschichteter Stahldraht). Auch als Bezeichnung für zinn- oder lotbeschichtete Drähte üblich. Wird als Anschlussdraht für elektronische Geräte verwendet. Nicht mit Schweißdraht (copper welding wire) zu verwechseln, bei dem ein Stahlkern mit Kupfer umgossen und dann zum Draht gezogen wird.
CST
Abk. für Connector & Socket Technology. Dabei stellen vor allem Flussmittelansammlungen in Poren und Einschlüsse von flussmittelhaltiger Reinigungsflüssigkeit Schwierigkeiten dar.
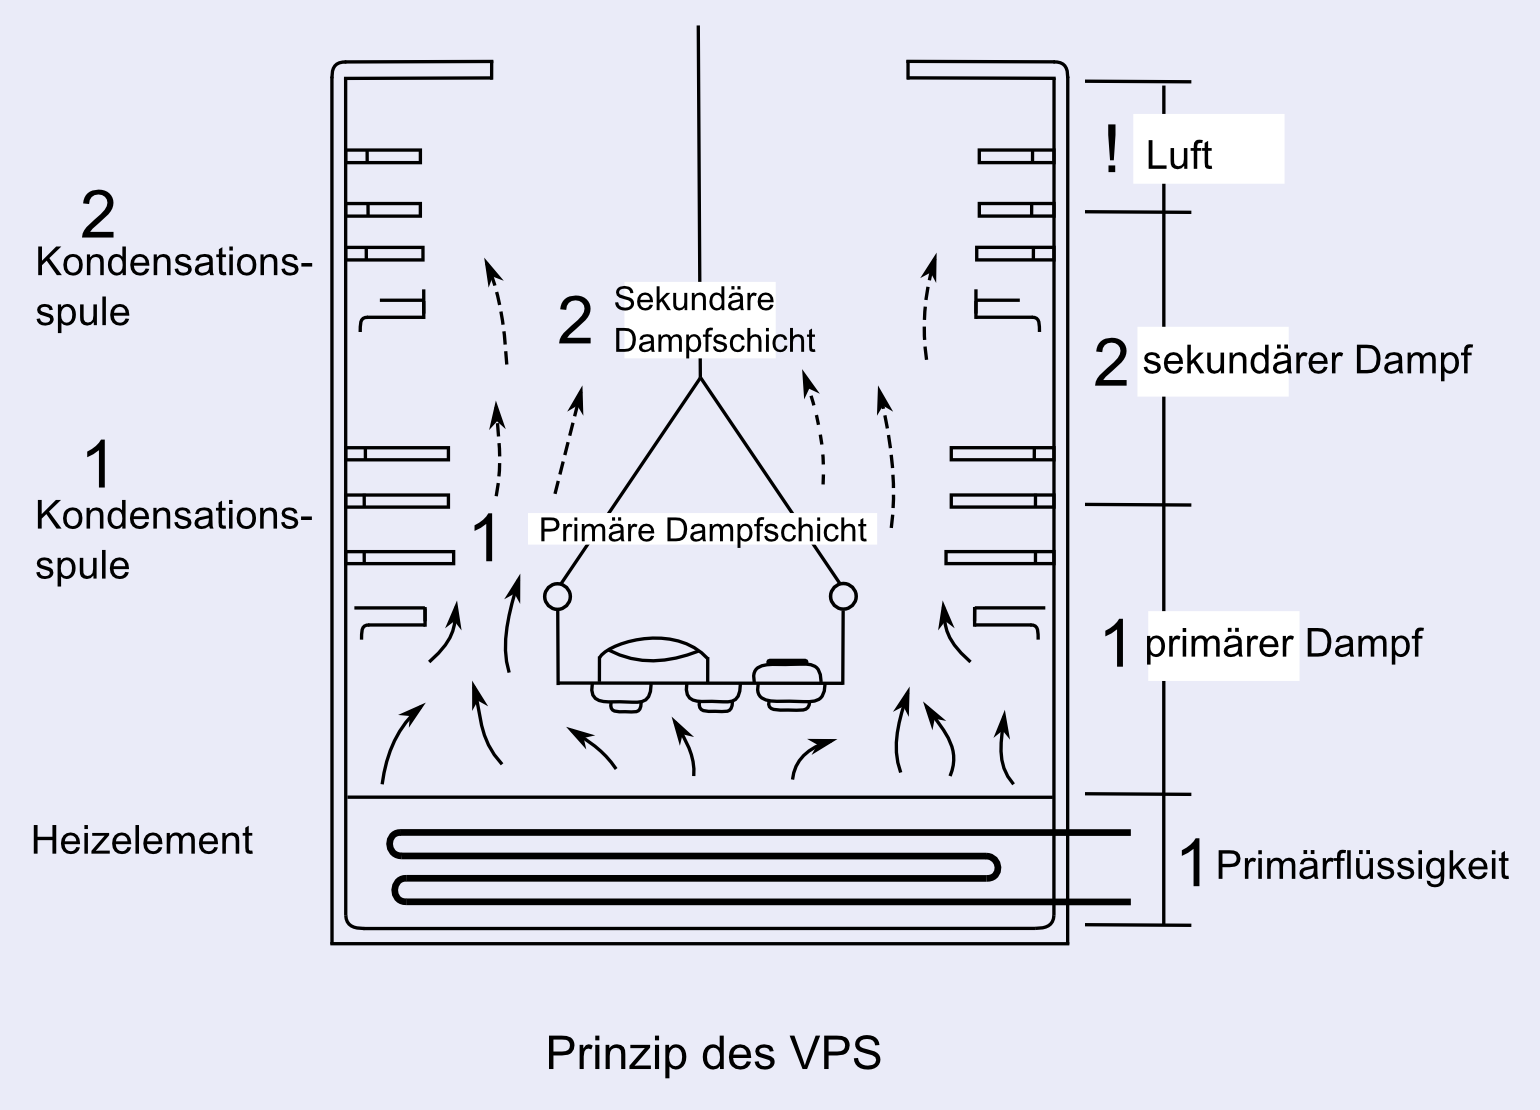
Bei der Bestückung gedruckter Schaltungen mit wärmeempfindlichen Bauteilen wird auf das Dampfphasenlöten (VPS) zurückgegriffen. Als Wärmeträger wird hierbei der Dampf inerter Fluoridflüssigkeiten verwendet, vorwiegend das Produkt Fluorinert FC-70 von 3M, das einen Siedepunkt von 215°C besitzt. Diese Vorgehensweise besitzt folgende Vorteile: 1.) In der Dampfphase herrscht eine homogene Temperatur, die zwar keine Selektion einzelner Bauteile ermöglicht, aber eine Hitzebeschädigung der Leiterplatte verhindert. 2.) Geringere Überhitzung als beim Infrarot-Reflow-Löten ermöglicht eine leichtere Entfernung der Flussmittelrückstände. 3.) Da das Lot in der Dampfphase nicht oxidiert, kann ein schwächer aktiviertes Flussmittel verwendet werden als gewöhnlich. 4.) Dank der flächendeckenden Erwärmung können unter größeren Bauteilen kleinere Chips montiert werden. Gegen das Verfahren sprechen der derzeit hohe Preis der inerten Flüssigkeit sowie die Gefahr der Verschmutzung durch Flussmittel. Es werden jedoch Vorkehrungen gegen das Entweichen des Dampfes getroffen, zusätzliche Wärmequellen eingesetzt und andere Verbesserungen vorgenommen.
Von Western Electric (USA) 1975 entwickeltes Lötverfahren, bei dem Perfluorcarbon, Fluorpolyether, Perfluorotriamylamin und andere Chemikalien als Dampfphasenmedium verwendet werden. Diese Flüssigkeiten zeichnen sich durch ein breites Temperaturspektrum, Wärmestabilität, chemische Inaktivität, Nichtbrennbarkeit, geringen Dampfdruck, geringe Oberflächenspannung und hohe Dichte aus und werden unter anderem als Fluorinert (3M) und Multifluor (Ausimont) vermarktet. Da zur Erwärmung die beim Übergang von der Dampfphase in die flüssige Phase freigesetzte Kondensationswärme (latente Wärme) genutzt wird, ist die Wärmeübertragung schneller als beim Konvektions-Reflow-Löten.
Deaktivierendes Flussmittel (deactivating flux)
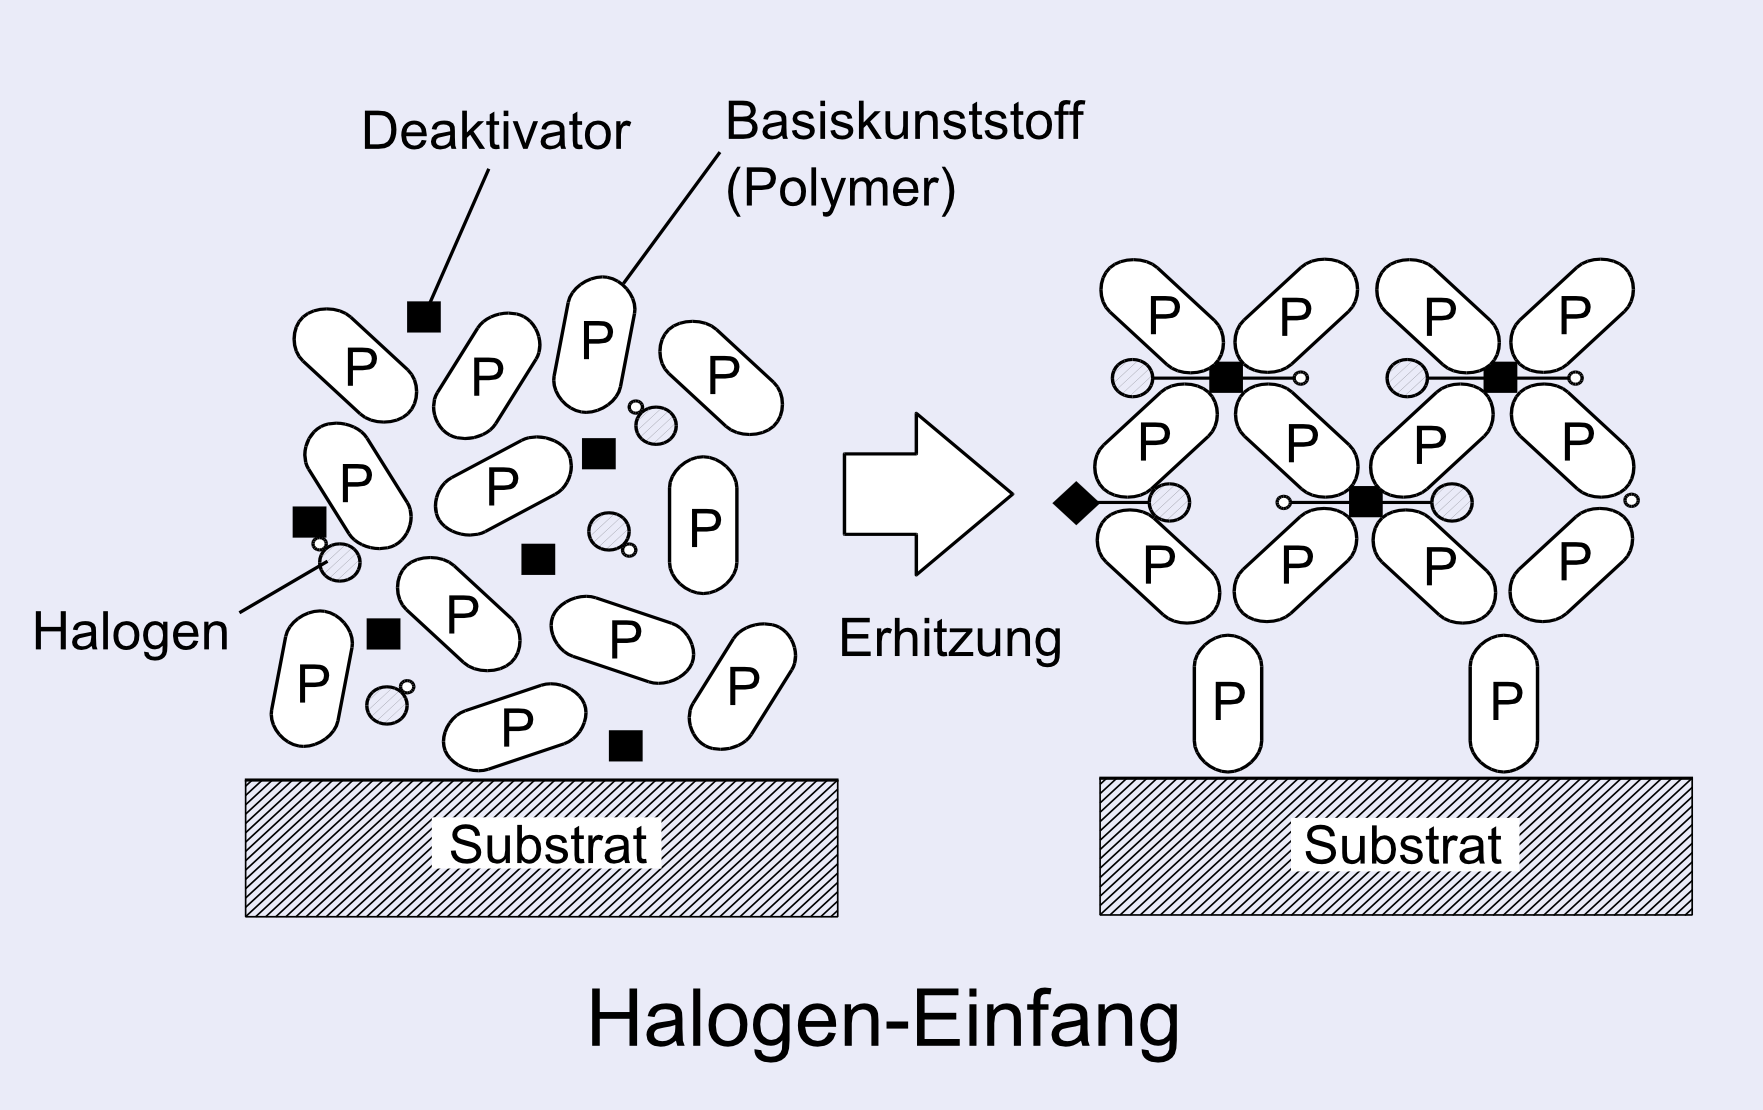
Halogene gelten als unverzichtbare Bestandteile von Lötflussmitteln. Auch wenn keine Chloride verwendbar sind, kommen Bromide oder Fluoride weiterhin zum Einsatz. Da die Halogene beim Verlöten nicht vollständig aufgebraucht werden, können sie in den Flussmittelresten enthalten sein. Um sie völlig zu entfernen, ist es möglich, dem Flussmittel bestimmte Olefin-Verbindungen hinzuzufügen, welche die Halogene binden (siehe Abbildung). Weil diese Stoffe die in Flussmittelrückständen enthaltenen Halogene ausschalten, werden sie als Deaktivatoren bezeichnet. Es gibt Daten, nach denen bei deaktivierenden Flussmitteln der Halogengehalt im Feststoffanteil von 1,0% vor dem Verlöten auf nur 0,04% nach dem Löten absinkt. (Onishi u. Takemoto: Materialien der Arbeitsgemeinschaft Löten bei der 11. Forschungskonferenz zum Thema Mikrofügen der Japan Welding Society, S. 39-42.)
Debye-Scherrer-Verfahren (Debye-Scherrer-method)
Ein stabförmig gepacktes Kristallpulver oder eine multikristalline Probe wird auf der Mittelachse eines zylindrisch aufgerollten Filmes platziert. Anschließend wird die Probe mit monochromatischen Röntgenstrahlen beschossen, sodass ein Diffraktionsbild entsteht. Die verschiedenen Diffraktionsebenen erzeugen hierbei kreisförmige Diffraktionsbilder mit einem Streuwinkel, der das Doppelte des Bragg-Winkels Q beträgt. Diese Beugungsringe werden auch als Debye-Scherrer-Ringe bezeichnet. Weil ihre Winkelverteilung sich je nach Zusammensetzung und Struktur der Probe unterscheidet, lässt sich mit ihrer Hilfe die Beschaffenheit der Probe feststellen. Diese Analyse heißt auch Röntgendiffraktionsanalyse nach Debye-Scherrer. Sie wird eingesetzt, um die Kristallstruktur von Lotlegierungen zu bestimmen.
Dielektrische Konstante (dielectric constant)
Die Dielektrische Konstante, auch Dielektrizitätszahl oder Permittivität (Formelzeichen ε), ist ein Maß für die elektrische Erregung eines Dielektrikums (Isolator), wenn an diesem eine Spannung anlegt. Ihr Wert ist materialspezifisch und sollte für Lötrückstände möglichst niedrig sein, da heutzutage Baugruppen häufig mit RMA-Flussmittel gelötet und ohne Reinigung in Kunststoff verpackt werden. Sie ist definiert als:
ε = D/E
D: Dielektrische Flussdichte (C/m2), E : Elektrische Feldstärke (V/m).
Der Quotient aus der Dielektrizitätszahl ε eines Stoffes und der Dielektrizitätszahl ε0 von Luft εs = ε / ε0
heißt relative oder spezifische Permittivität. Für Luft beträgt diese 1.
Differenz-Thermoanalysegerät (differential thermal analyser)
Auch nach dem englischen Anfangsbuchstaben als DTA bezeichnet. Misst die Temperaturdifferenz einer Referenzsubstanz und einer Probe bei gleichzeitiger Erwärmung, um daraus Rückschlüsse auf die thermischen Eigenschaften der Probe zu ziehen. Wenn Stoffe durch Erwärmung ihre Phase ändern oder eine thermische Zersetzung stattfindet, absorbieren oder emittieren sie dabei Wärme. Führt man der Referenzsubstanz und der Probe daher innerhalb einer bestimmten Zeit die gleiche Wärmemenge zu, so kann man durch Messen der Temperaturdifferenz beider Stoffe das thermische Verhalten der Probe analysieren. Mithilfe dieses Gerätes lassen sich nicht nur Strukturveränderungen und Schmelztemperatur einer Lotlegierung feststellen, sondern unter anderem auch das Reaktionsverhalten unterschiedlicher Flussmittel bei Temperaturerhöhung. Die DTA-Kurve wird auch Thermogramm genannt. Natürlich schlägt das Galvanometer in unterschiedliche Richtungen aus, je nachdem ob die Reaktion endotherm oder exotherm verläuft.
Diffusionskoeffizient (diffusion coefficient)
Bei der Diffusion zwischen Festkörpern wie beim Löten ist eine Aktivierungsenergie E nötig, damit die Atome ihre Position ändern. Ist a der Teilchenabstand und k die Boltzmann-Konstante, so ergibt sich D=a2τ0 exp→(Ek T) als Diffusionskoeffizient, der bekannterweise stark temperaturabhängig ist. Die Größe 1τ0 gibt hierbei die Sprungfrequenz der Teilchen an. Der Diffusionskoeffizient von C in Fe beträgt beispielsweise bei 1000°C etwa 0,02-0,1 cm2/Tag. → Fick’sche Diffusionsgesetze
Dilatanz (dilatancy)
Terminus, der ein bestimmtes Verhalten von Suspensionen beschreibt. Wenn beispielsweise Scherkräfte auf eine Flüssigkeit wirken, die kugelförmige Partikel in hoher Packungsdichte enthält, dann entfernen sich die Partikel voneinander, bevor sie zu gleiten beginnen. Dieses Phänomen ist auch in dicht gefüllter Lotpaste zu beobachten. Bezogen auf die gesamte Partikelmenge bedeutet dies einen Volumenanstieg infolge der Scherkräfte. Diesem Phänomen gab Osborne Reynolds den Namen „Dilatanz“. (O. Reynolds, Philosophical Magazine, Bd. 20, 1885, S. 469). Zudem steigt bei dichten Suspensionen unter Einwirkung von Scherkräften der Fließwiderstand. Wenn man über einen feuchten Sandstrand geht, dehnt sich der Sand unter den Füßen aus, sodass er das Wasser in seinem Inneren speichert und wirkt dann an der Oberfläche wie getrocknet. Auch dies ist eine Auswirkung der Dilatanz. Dilatant bedeutet ursprünglich „sich ausdehnend“ und bezeichnet eine Vergrößerung der Molekülzwischenräume, durch die sich die Form eines Körpers ändert und sein Volumen wächst. Im weiteren Sinne ist hiermit der Anstieg der Viskosität infolge von Scherkräften gemeint. Ein solches Fluid weist ein „dilatantes Fließverhalten“ (dilatant movement) auf.
Dispensen (dispensing)
Applizieren der Lotpaste mithilfe einer Spritze (syringe) auf den zu verlötenden Stellen, anstatt sie auf die Leiterplatte aufzudrucken. Diese Methode ist einfacher anzupassen als die allgemein gebräuchliche Drucktechnik. Man spricht auch von dot dispensing.
Diterpensäure (diterpene acid)
Allgemeine Bezeichnung für Terpene mit 20 Kohlenstoffatomen. Produkt des thermischen Zerfalls von Lötflussmittel.
Drahtbonden (wire bonding)
Verbindung zwischen den Anschlussflächen (pads) eines integrierten Schaltkreises und den Anschlüssen im Inneren des Chipgehäuses mithilfe von Drähten (Au, Au-Si, Al, etc.). Dies ist durch verschiedene Verfahren, wie dem Thermokompressionsbonden, dem Ultraschallbonden und dem Thermosonic Bonding, das die ersten beiden Verfahren verbindet, möglich.
Durchkontaktierung (plated through hole)
Auch bekannt als PTH (Abk. für plated through hole). Bohrloch in einem isolierenden Basismaterial, dessen Innenwand mit Kupfer oder mit einer Doppelschicht aus Kupfer und Lot beschichtet wurde, um eine leitende Verbindung zwischen den äußeren und inneren Schaltkreisen herzustellen. Idealerweise handelt es sich um eine ca. 25-35 µm dicke galvanische Beschichtung. Das durchkontaktierte Bohrloch erfüllt gleichzeitig den Zweck der Halterung bei der Durchsteckmontage.
EC-7
Name eines von AT&T (USA) als Ersatz für das FCKW-haltige CFC-131 entwickelten Reinigungsmittels für Lötstellen. → Limonen
EDX-Scan (scanning XMA)
Energiedispersive Röntgenspektrometrie
Einschluss (entrapment)
Man spricht von chemischen Einschlüssen, wenn Chemikalien z.B. beim Ätzen einer Leiterplatte in diese eindringen oder beim Verlöten von Bauteilen an der Unterseite zurückbleiben. Das englische Wort entrap bedeutet „in die Falle locken“.
Elektrodenpotential (electrode potential)
Wird auch als Einzelpotential einer Elektrode (single electrode potential) bezeichnet. Inneres Potential der Elektrode gegenüber der sie umgebenden Elektrolytphase. Das innere Potential der Elektrodenphase wird mit Ve dasjenige der Elektrolytphase mit Vs bezeichnet. Zwischen ihnen besteht die Potentialdifferenz Ve-Vs. Befindet sich in einem Elektrolyt beispielsweise ein Fremdmetall, so besitzen beide unterschiedliche innere Potentiale und es findet eine elektrolytische Reaktion zwischen beiden statt, d.h. es fließt ein Strom, der sogenannte galvanische Strom (galvanic current). Da das Einzelpotential nicht direkt messbar ist, wird es mithilfe einer Referenzelektrode (z.B. Wasserstoffelektrode) bestimmt, die zusammen mit der zu messenden Elektrode eine galvanische Zelle bildet. Durch Messen der Spannung zwischen den beiden Polen lässt sich das Elektrodenpotential als Absolutwert errechnen. Die folgende Tabelle bietet einen Überblick über verschiedene Elektrodenpotentiale.
Standard-Elektrodenpotentiale
Elektrodenreaktion Eo (Volt) Elektrodenreaktion Eo (Volt)
Li+ +e Li -3,05 V3+ +e V2+ -0,26
K+ +e K -2,93 Ni2+ +2e Ni -0,25
Ba2+ +2e Ba -2,91 Sn2+ +2e Sn -0,14
Ca2+ +2e Ca -2,87 Pb2+ +2 Pb -0,13
Na+ +e Na -2,71 Fe3+ +3e Fe -0,06
Mg2+ +2e Mg -2,36 2H+ +2e H2 0,00
Al3+ +3e Al -1,66 Sn4+ +2e Sn2+ 0,15
Mn2+ +2e Mn -1,18 Cu2+ +e Cu+ 0,16
Cr2+ +2e Cr -0,91 Cu2+ +2e Cu 0,34
Zn2+ +2e Zn -0,76 Cu+ +e Cu 0,52
Cr3+ +3e Cr -0,74 Fe3+ +e Fe2+ 0,77
Fe2+ +2e Fe -0,44 Ag+ +e Ag 0,80
Cr3+ +e Cr2+ -0,41 2Hg2+ +2e Hg22+ 0,91
Cd2+ +2e Cd -0,40 Br2(aq) +2e 2Br- 1,09
Ti3+ +e Ti2+ -0,37 Pt2+ +2e Pt 1,20
Co2+ +2e Co -0,28 Co3+ +e Co2+ 1,81
Standard-Elektrodenpotentiale
Elektromigration (migration)
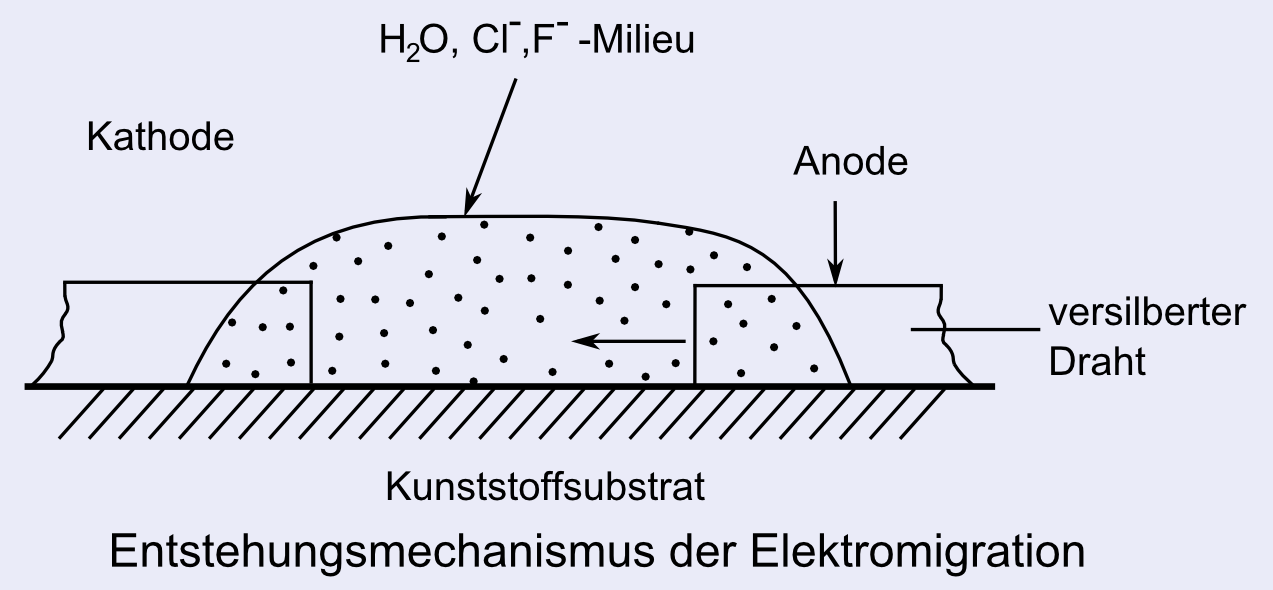
Durch den beim Betrieb eines Gerätes fließenden Gleichstrom kann, besonders bei hoher Feuchtigkeit, an der Oberfläche der Flussmittelrückstände auf einer Lötstelle einer gedruckten Schaltung eine Elektrolysereaktion stattfinden. Wie in Abbildung 1 dargestellt, befindet sich dann zwischen zwei Anschlussdrähten Wasser, das Chlor- und Fluorionen enthält. Dieses wirkt als Elektrolyt und führt zu einem geringfügigen Stromfluss zwischen den beiden Drähten. Nach dem Verlöten silberbeschichteter Drähte ohne anschließende Reinigung löst sich beispielsweise ein Teil der Flussmittelrückstände aufgrund der Umgebungsfeuchtigkeit und bildet Ionen. An der Anode findet dann die Reaktion Ag → Ag+ + e statt, Kupfer löst sich und wandert durch den Elektrolyt zur Kathode, wo es seine Ladung verliert und als metallisches Kupfer ausfällt. Von dort aus wächst das Kupfer als baumartige Kristallstruktur (Dendrit), bis es eine leitende Verbindung zwischen den Anschlüssen bildet und einen Kurzschluss auslöst. Damit ist die Funktion der Leiterplatte gestört.
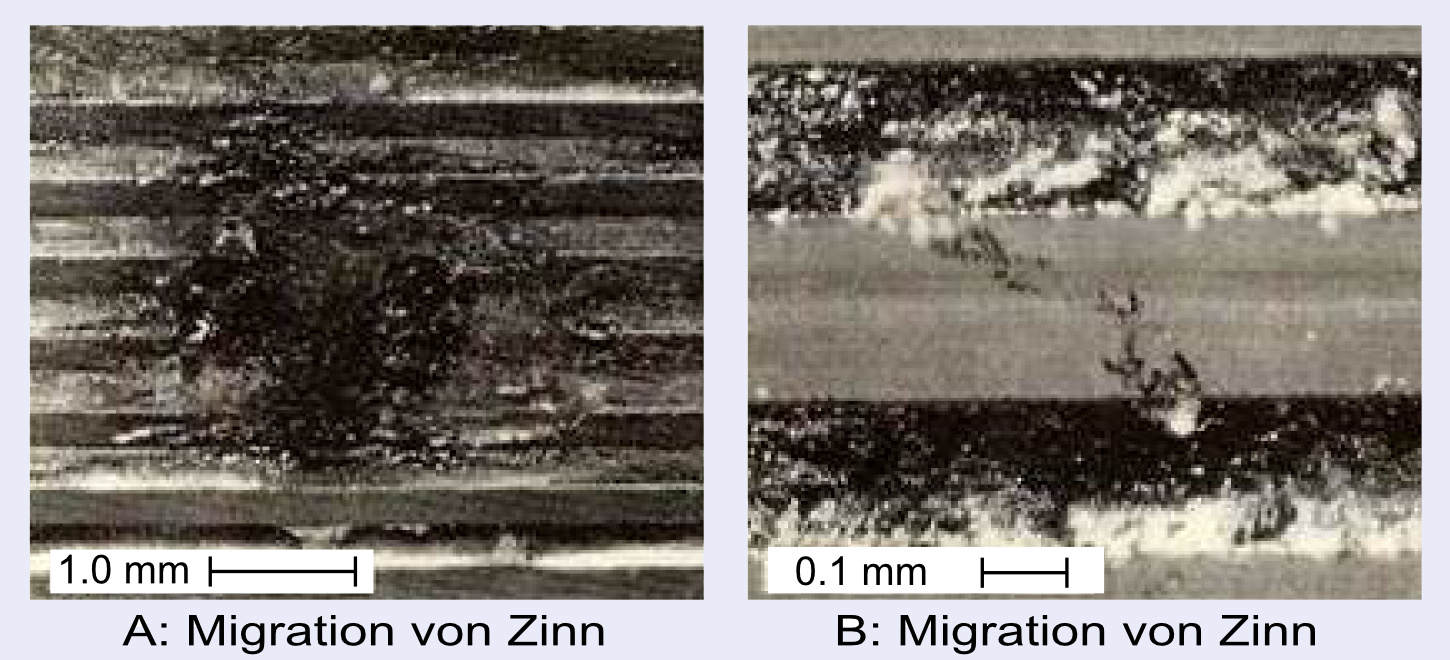
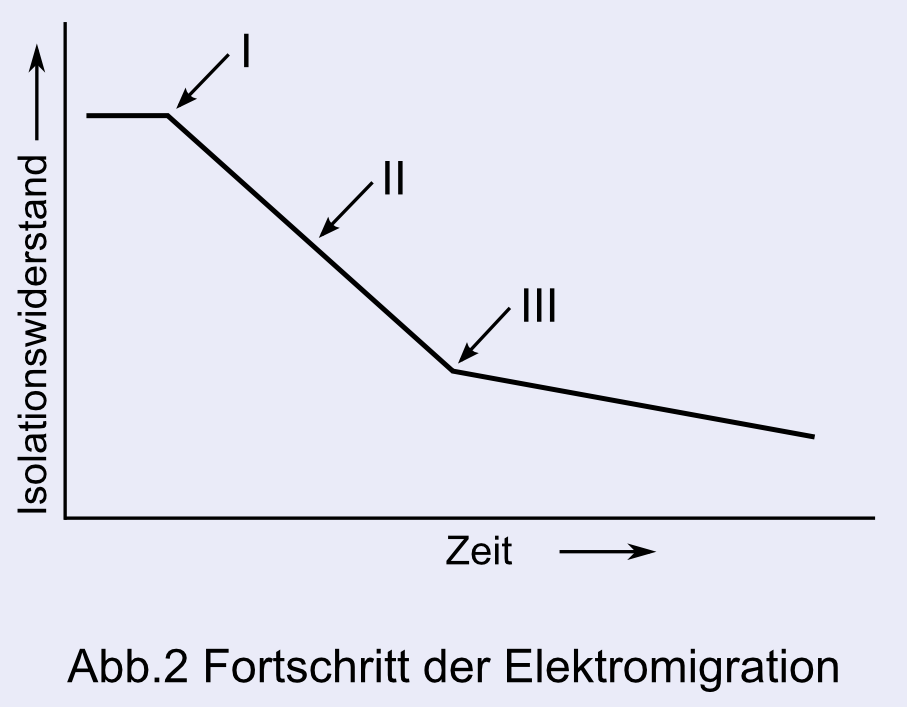
Gleichströme führen allgemein leicht zu Elektromigration an Silberelektroden, diese kann jedoch auch bei Zinnloten auftreten. Die Mikroskopaufnahmen A und B zeigen die Migration von Zinn am Beispiel einer Glasfaser-Epoxidharz-Leiterplatte mit kammförmigen Leiterbahnen und einem Leiterabstand von 0,4 mm, die zunächst mit Flussmittel bestrichen, anschließend bei 250°C im Wellenlötverfahren gelötet und sodann bei 60°C und 95% relativer Luftfeuchtigkeit 96 Stunden lang mit einer Gleichspannung von 100 V belastet wurde. Die Elektromigration durchläuft dabei drei verschiedene Stadien (vgl. Abb. 2):I – Anfangsstadium, II – eigentliche Migration, III – verlangsamte Migration.
Es zeigt sich, dass im III. Stadium die Wanderung zwar abnimmt, aber nicht ganz zum Stillstand kommt. Elektromigration lässt sich wie folgt verhindern:
Verwendung von unpolarem Polystyrol oder Polyethylen als Basismaterial anstatt polarer Phenol-Kunstharze. 1.) Entfernen von Flussmittelrückständen, die Feuchtigkeit aufnehmen, durch ausreichende Reinigung. 2.) Beschichtung der Leiterzwischenräume mit Lötstopplack. Poren im Lack, auch wenn diese winzig sind, begünstigen jedoch die Elektromigration und sind daher zu vermeiden. 3.) Einsatz von Röhrenlot mit Flussmittel, das keine hygroskopischen Rückstände bildet, z.B NoClean-Flussmittel vom Typ RMA.
Elektrophorese (electrophoresis)
Phänomen, bei dem sich die in einem Sol dispergierten Kolloidteilchen auf eine Elektrode zu bewegen, wenn an dieser eine Spannung anliegt. In kolloidalen Lösungen von Au, Sg, S, Sulfiden, SiO2 usw. bewegen sich die Teilchen entgegen der Richtung des elektrischen Feldes, wohingegen Aluminiumhydroxid und Eisenhydroxid dem Feld folgen. Wenn man bei der galvanischen Metallabscheidung der Elektrolytlösung Glanzbildner beimengt, so legt sich dieser durch Elektrophorese auf die Stellen mit einer höheren Lotschicht, während an den tieferen Stellen weiter Metall abgeschieden wird. Entfernt man dann nach dem Beschichten den Glanzbildner mit einer Bürste, so bleibt eine einheitlich dicke Metallschicht zurück. Durch Zugeben von hartem Wolframcarbidpulver (WC) in die Elektrolytlösung, lässt sich mithilfe der Elektrophorese eine gehärtete wolframcarbidhaltige Metallschicht erzeugen. Zuweilen wird die Migration an Lötstellen mit dem Phänomen der Elektrophorese verwechselt. → Elektromigration
Elektropolieren (electrolytic polishing)
Verfahren, das insbesondere zur Herstellung von Proben für die Mikroskopie angewendet wird und bei dem man z.B. eine Probe von reinem Zinn, einer einphasigen Legierung oder einer binären Sn-Pb-Legierung als Anode in eine geeignete Ätzlösung legt und zwischen dieser und einer passenden Kathode einen Strom fließen lässt. Entsprechend der jeweiligen Spannung und Stromdichte wird von der Oberfläche nach und nach gleichmäßig Metall abgelöst, so dass eine gut mikroskopierbare Oberfläche entsteht. Die Ätzung ist allerdings an den Rändern der Probe am intensivsten. Dieses Verfahren ist nur auf bestimmte Legierungen anwendbar, denn bei Proben mit zwei oder mehr Phasen ist es schwer, alle mit der gleichen Abtragsrate zu bearbeiten. Das kann zu einer unvollständigen Polierung wie bei mechanischen Verfahren führen. Besteht die Struktur aus einer oder mehr Phasen, so ist selbst bei Verwendung spezieller Elektrolyten oder Einhaltung besonderer Bedingungen ein völlig gleichmäßiger Abtrag von der Oberfläche unmöglich und es kann zu unpolierten oder zu stark geätzten Proben kommen. Wenn zwei unterschiedliche Phasen einander in der Elektrolytlösung berühren, so tritt zwischen ihnen nur schwer eine galvanische Reaktion ein und dies reduziert die Chancen eines der mechanischen Polierung qualitativ ebenbürtigen Resultates. Mechanisch polierte sowie erfolgreich elektrisch polierte Proben werden anschließend galvanisch geätzt. Dabei wird die Probe in die vorgesehene Ätzlösung gelegt und mit einem stärkeren Strom bearbeitet als bei der Politur. Möchte man nur eine bestimmte Phase der Legierung hervorheben, so ist die Elektropolitur leichter zu kontrollieren und quantitativ einzustellen als das chemische Ätzen. Erstere bietet den Vorteil Kristallkörner, Korngrenzen, einzelne Phasen, mehrere Schichten oder bestimmte metallische Anteile aus der umliegenden Matrix herauslösen zu können. Außerdem hinterlässt sie im Gegensatz zum mechanischen Polieren keine Risse in der polierten Oberfläche. Möchte man regelmäßig größere Mengen ähnlicher Proben untersuchen, so ist das Elektropolieren insgesamt effektiver als das Polieren und Ätzen von Hand. Geeignete Polierflüssigkeiten und Bedingungen für Sn-Legierungen sind in der nachfolgenden Tabelle aufgeführt. Drei der Elektrolytflüssigkeiten sind auf Chlorbasis und bei hoher Temperatur hochexplosiv, weshalb eine besondere Vorsicht geboten ist. Da zwei Proben selten gleich sind, ist jeweils eine Anpassung der Elektrolysebedingungen notwendig.
Elektropolierlösungen für zinnbasierte Legierungen
Inhaltsstoffe Kathode Spannung (V) Stromdichte(A→dm2) Zeit Temperatur (°C)
Perchlorsäure(194 ml)
Essigsäureanhydrid (806 ml) Sn 25-40 9-15 8-10 Min. <25
Perchlorsäure
(Verhältnis 1,60) Al 50-60 40 10-15 Sek. <35
Perchlorsäure(63 ml)
Essigsäure(300 ml)
Wasser (12 ml) Sn 20-30 9-15 10 Min. 25
Fluoroborsäure (40 ml)
Schwefelsäure(2 ml)
Wasser (58 ml) Stahl rostfrei 15-21 400-700 3-5 Sek. 20-45
Elektropolierlösungen für zinnbasierte Legierungen
Energiedispersive Röntgenspektrometrie (EDX) (X-ray micro-analyser)
Photospektrometrisches Verfahren, bei dem die zu untersuchende Probe mit einem Elektronenstrahl von ca. 1 µm Durchmesser beschossen wird, um anschließend die von der angestrahlten Stelle emittierte charakteristische Röntgenstrahlung mit Hilfe eines Röntgenspektrometers quantitativ zu analysieren und die Zusammensetzung der Probe festzustellen. Das Besondere hieran ist, dass ein räumlich stark eingegrenzter Teil des Materials zerstörungsfrei analysiert werden kann. Daher eignet sich das Verfahren sehr gut zur Analyse punktueller Phänomene, wie der Entmischung von Legierungen oder der Diffusionsschicht einer Lötstelle. Ein Nachteil ist jedoch, dass zwar eine quantitative Analyse möglich ist, diese sich jedoch nur auf einen Punkt der Probe bezieht und daher diverse Korrekturen erfordert. Die Genauigkeit ist deswegen geringer als bei der Röntgenfluoreszenzanalyse. Zudem lassen sich Elemente mit einer geringeren Ordnungszahl als Mg kaum nachweisen. Indem man die Probe mit dem Elektronenstrahl abfährt und die Helligkeit einer Braunschen Röhre proportional zum charakteristischen Röntgenspektrum am jeweiligen Punkt variieren lässt, ist eine kontinuierliche zweidimensionale Analyse (Scan) möglich.
Entfestigung durch Umformung (work softening)
Normalerweise verfestigt sich Metall, wenn es bei niedriger Temperatur umgeformt wird. Dies wird als Kaltverfestigung bezeichnet. Die Verfestigung durch die Umformung ist dabei auf die Erhöhung der Versetzungsdichte zurückzuführen. Im Gegensatz dazu verlieren Zinnlote an Festigkeit, je mehr man sie bearbeitet. Man spricht hierbei von Entfestigung. Grund dafür ist die Rekristallisation des umgeformten Zinns bei Raumtemperatur. Lagert das umgeformte Zinn bei Raumtemperatur, so rekristallisiert es und erreicht einen weicheren Zustand, wie beim Ausglühen. Auch Al-Fe-Legierungen (bis 10% Fe) entfestigen sich durch Umformung aufgrund einer Rekristallisation bei Raumtemperatur. → Rekristallisation, Versetzung
Entgasen (DG process)
DG steht für degassing (Entgasen). Hierbei wird die Lotlegierung im Vakuum zu Barren gegossen. Die Verwendung von Lot, das im Vakuum geschmolzen wurde, verhindert die Bildung von Blaslunkern an Lötstellen.
Entlötlitze/Ablötlitze (wick braid, wick)
Wick ist eine Abkürzung von wicking braid (geflochtener Draht zum Entlöten). Es handelt sich um ein geflochtenes Kupferband, das durch die Kapillarkräfte das geschmolzene Lot aufsaugt. Die Litze könnte deshalb auch als Lotaufsaugband bezeichnet werden.
Entnetzung (dewetting)
Zu einer Entnetzung kann es nach der Benetzung durch das Lot kommen. Durch metallurgische Reaktionen an der Benetzungsgrenzfläche ändert sich deren energetischer Zustand kontinuierlich. Mit dem Erkalten des geschmolzenen Lotes sinkt dessen Benetzungsenergie, während gleichzeitig die Kohäsionskraft zunimmt. Dadurch zieht sich das geschmolzene Lot zurück und erstarrt zu großen polyedrischen Perlen. Auf der zuvor benetzten Oberfläche bleiben geringe Mengen der Reaktionsprodukte von Zinn und Blei zurück, sodass diese wie verzinnt wirkt. Bei Vergrößerung betrachtet scheint der entnetzte Bereich viele Stellen zu besitzen, die nicht mit Lot bedeckt wurden. Häufig sind eingeschlossene Fremdkörper an der Oberfläche oder eine Schmutzschicht der Grund für die Entnetzung.
Epitaxie (epitaxial crystal growth)
Als Epitaxie bezeichnet man das Aufwachsen eines Kristalles auf der Oberfläche eines zweiten Kristalles von anderer chemischer Beschaffenheit, wobei das Kristallwachstum einer fest bestimmten Orientierung folgt. Ein solches Wachstum lässt sich durch Ausfällen aus einer Lösung, galvanische Beschichtung, Oberflächenoxidation, Gasphasenabscheidung oder Vakuumaufdampfen hervorrufen.
Diese Form des Kristallwachstums tritt besonders bei Substanzen auf, deren Gitterstruktur und Gitterabstände dem Substratmetall ähnlich sind. Da die von den Atomen des Substrats ausgehenden Kräfte höchstens über den Abstand einiger Atome hinweg wirken, besetzen die Atome des aufwachsenden Kristalls unter dem Einfluss dieser Kräfte zunächst die Lücken mit dem tiefsten Potential, von wo aus der Kristall weiter wächst. Bei der Zinn-Blei-Beschichtung ist es möglich, zuerst das metallische Substrat durch Reaktion mit einem halogenen Flussmittel thermisch zu zersetzen und anschließend durch Epitaxie darauf eine Zinn-Blei-Schicht zu erzeugen.
Erhitzen durch ferne Infrarotstrahlung (far-infrared radiation heating)
Das langwellige Ende des sichtbaren Lichtspektrums liegt bei ca. 0,76-0,8 µm. Jenseits dieses Bereiches spricht man von fernem Infrarot. Diese Strahlung entspricht dem Rotationsspektrum von Molekülen, während das Spektrum der Molekülschwingungen in den Bereich des nahen Infrarots fällt. Strahlung dieser Wellenlängen regt die Moleküle eines Stoffes zu thermischer Bewegung an und erhöht dessen Temperatur. Bei der Bestückung von Leiterplatten lassen sich einzelne Stellen so in kurzer Zeit erwärmen. Daher kommt ferne Infrarotstrahlung in Reflow-Lötöfen vielfach zum Einsatz. IR steht allgemein für Infrarot.
Ethanoldampf-Schild-Fügeverfahren (ethanol vapor shielded bonding)
Es zeigt sich, dass im III. Stadium die Wanderung zwar abnimmt, aber nicht ganz zum Stillstand kommt. Elektromigration lässt sich wie folgt verhindern:
1.) Verwendung von unpolarem Polystyrol oder Polyethylen als Basismaterial anstatt polarer Phenol-Kunstharze. 2.) Entfernen von Flussmittelrückständen, die Feuchtigkeit aufnehmen, durch ausreichende Reinigung. 3.) Beschichtung der Leiterzwischenräume mit Lötstopplack. Poren im Lack, auch wenn diese winzig sind, begünstigen jedoch die Elektromigration und sind daher zu vermeiden. 4.) Einsatz von Röhrenlot mit Flussmittel, das keine hygroskopischen Rückstände bildet, z.B NoClean-Flussmittel vom Typ RMA.
Eutektikum (eutectic)
Vermischt man zwei Metalle A und B in einem bestimmten Verhältnis, um eine Legierung zu erhalten, so liegt der Schmelzpunkt der Legierung in manchen Fällen unter den Schmelzpunkten der einzelnen Metalle. Die Legierung mit dem niedrigsten Schmelzpunkt nennt man eutektische Legierung (eutectic alloy). Ein aus zwei Metallen A und B bestehendes Eutektikum wird als binäres Eutektikum bezeichnet, ein aus A, B und C bestehendes ist ein ternäres Eutektikum. Die Notation lautet E Eutektikum Abkühlung Erwärmung A+B.
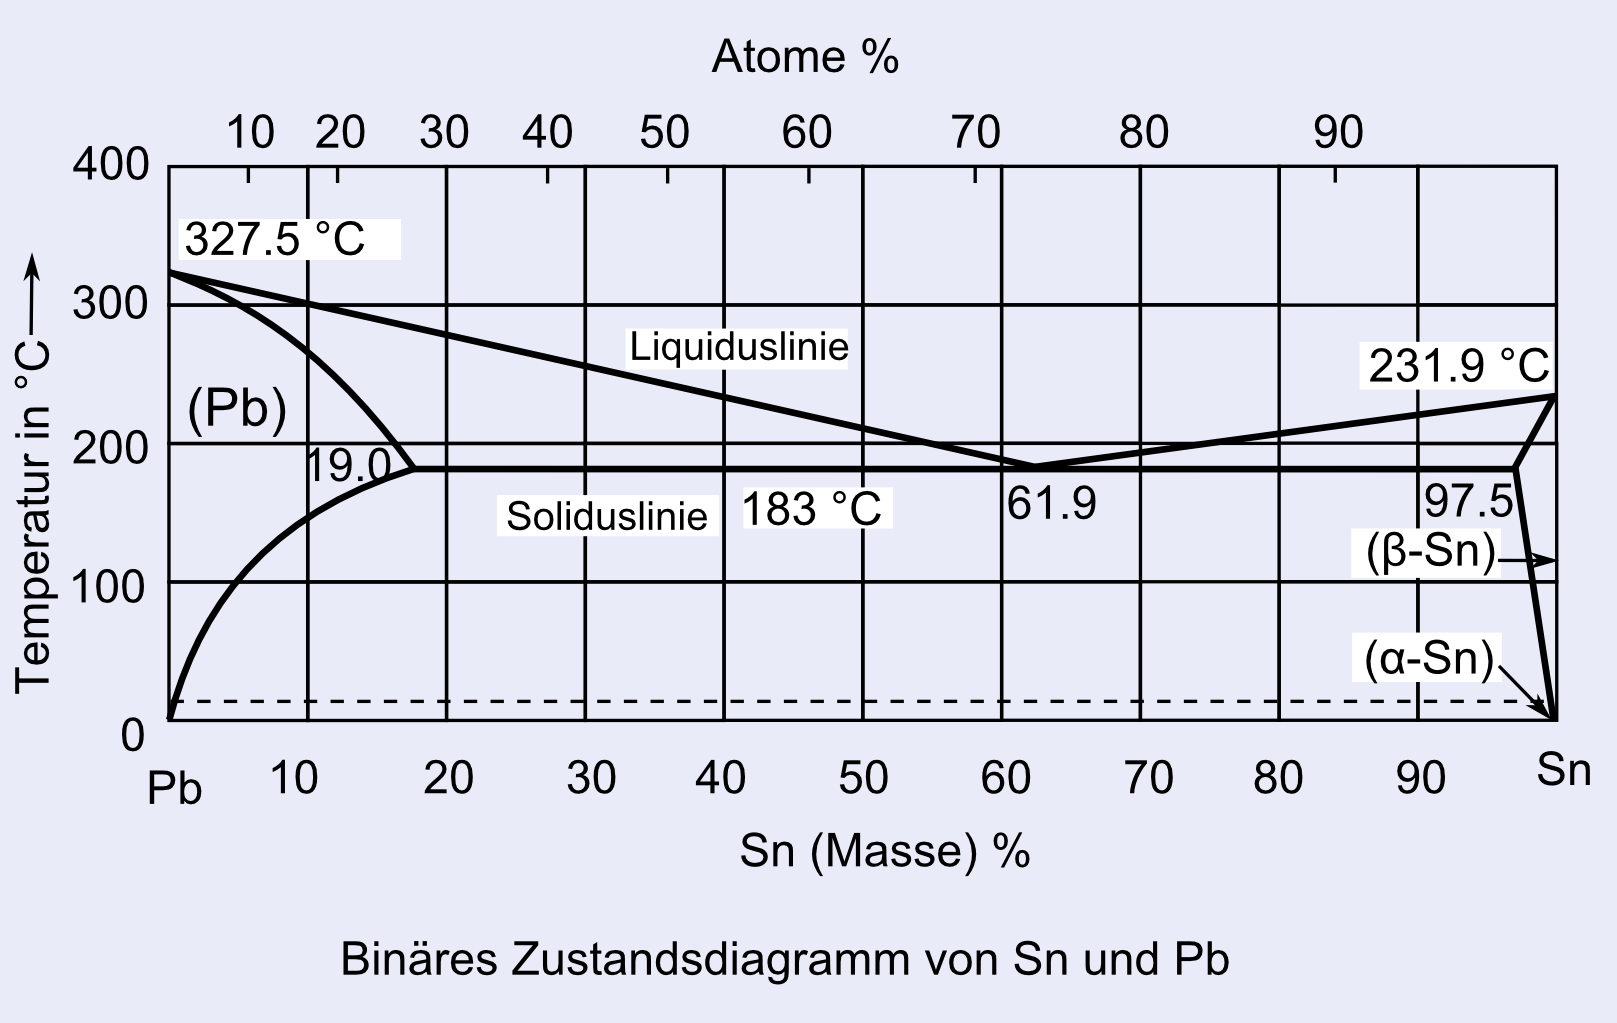
Die Abbildung zeigt das Zustandsdiagramm (auch Phasendiagramm) der Legierung aus Blei und Zinn, an dem abzulesen ist, dass bei einem Zinnanteil von 63% (Masseanteil) und einem entsprechenden Bleianteil ein Eutektikum entsteht.
Während der Schmelzpunkt von Blei 327°C und der von Zinn 232°C beträgt, liegt derjenige der eutektischen Legierung bei 183°C. Dies war bis 2006 die meistverbreitete Legierung für Lote. Innerhalb dieser eutektischen Legierung sind Blei und Zinn lediglich sehr fein miteinander vermischt, ohne jedoch chemisch zu reagieren. Daher handelt es sich bei eutektischen Legierungen um mechanische Gemenge. Das Eutektikum ist die Legierung mit der geringsten potentiellen Energie. Zu beachten ist, dass bei der eutektischen Temperatur Sn und Pb gleichzeitig aus der Schmelze kristallisieren, dies jedoch nicht augenblicklich geschieht, sondern etwas Zeit benötigt. In den Zonen a, den Enden des Phasendiagramms, geht Sn eine feste Lösung in Pb ein, bzw. umgekehrt.
Feststoffanteil (solid content)
Die flüchtigen Bestandteile des Flussmittels entweichen beim Löten, während der Feststoffanteil als Rückstand übrig bleibt. Bei herkömmlichen Flussmitteln sind dies das Kolophonium und die nichtflüchtigen Anteile der Aktivatoren und Tenside. Da früher kolophoniumhaltige Flussmittel die gebräuchlichsten waren, betrug der Feststoffanteil meist etwa 30%. Heute verwendet man meistens mit Wasser zu reinigende oder reinigungsfreie (NoClean) Flussmittel, weshalb Feststoffgehalte von unter 5%, das heißt kolophoniumarme Flussmittel, gefragt sind.
Feste Lösung (solid solution)
Eine Pb-Sn-Lotlegierung ist eutektisch. Da bei eutektischen Legierungen eine mechanische Vermischung stattfindet, sind auf einem Mikroskopbild Zinn und Blei klar unterscheidbar. In manchen Fällen vermischen sich jedoch zwei Metalle A und B so stark, dass ihre jeweiligen Strukturen verschwinden und eine neue, gemeinsame Struktur entsteht. Dann handelt es sich um feste Lösungen. Wenn z.B. Alkohol in Wasser gelöst, d.h. völlig homogen darin vermischt ist, sind beide Stoffe ununterscheidbar. Aus einem zu stark mit Wasser verdünnten Whiskey wieder einen Teil des Wassers zu entnehmen ist unmöglich – man muss Whiskey nachgießen. Ein Beispiel für feste Lösungen von Metallen sind Nickel-Kupfer-Legierungen (Konstantan). Im Allgemeinen gehen Stoffe mit der gleichen Gitterstruktur leichter feste Lösungen ein. In Sn-Pb-Legierungen löst sich bei der eutektischen Temperatur Zinn mit einem Masseanteil von 25% im Blei. Kühlt man das Gemisch ab und erhitzt es wieder, so wird jedes Mal Zinn ausgefällt oder geht erneut in Lösung. Um die Stoffeigenschaften einer Lotlegierung zu ermitteln, ist es daher notwendig, die Probe mehrere Stunden oder Tage lang ruhen zu lassen.
Das Bestreben, feste Lösungen einzugehen, ist auch der Grund dafür, dass zwei Metalle gleichen Gittertyps, wenn man sie aneinander reibt, einen starken Abrieb zeigen.
Feuerfestigkeit (flame resistance)
In Bezug auf Leiterplatten spricht man nicht von anti-combustion oder combustion resistance, sondern vielmehr von flame resistance. Dies hängt damit zusammen, dass man zu Prüfzwecken eine Flamme an die Leiterplatte hält, bis diese sich entzündet und dann die Zeit bis zum Verlöschen der Flamme misst. Diese Eigenschaft ist wichtig, um die Brandgefahr durch Entflammen der Platine aufgrund einer Überhitzung der auf ihr montierten Bauteile während der Benutzung im Vorhinein abzuschätzen. Dem wird auch entgegengewirkt, indem man dem Basismaterial schwer brennbare Halogenverbindungen beimischt. Bei der Feuerfestigkeitsprüfung unterscheidet man je nach Anbringung der Platine zwischen horizontaler oder vertikaler Entflammung. Diese Prüfungen sind in der JIS-Norm K6911, 5-24 spezifiziert.
Ficksches Diffusionsgesetz
Beim Löten mit einem Sn-Pb-Lot auf einer Kupferplatte entsteht zwischen Kupfer und Zinn durch Diffusion die intermetallische Verbindung δ (Cu4Sn). Zur quantitativen Betrachtung dieser Diffusion wird das Ficksche Diffusionsgesetz herangezogen. Für die Menge J des gelösten Stoffes (Cu), der pro Zeiteinheit durch einen senkrecht zur Diffusionsrichtung liegenden Flächenabschnitt in die Schmelze (Lot) diffundiert, gilt dabei: J = -D grad C. Hierbei ist grad (Gradient) das Gefälle der Konzentration (C) an diesem Punkt und D eine Proportionalitätskonstante (Diffusionskoeffizient).
Flexible Leiterplatte (flexible printed wiring board)
Folie aus Polyester, Polyimid oder glasfaserverstärktem Kunststoff (z.B. Glas-Epoxid), auf der ein Leiterbild aus Kupferfolie erzeugt wurde. Vor der Verwendung wird sie mit einem Isolierfilm oder einem flüssigen Schutzlack versehen. Wegen der relativ geringen Kosten werden häufig Polyesterfolien als Basismaterial verwendet, in letzter Zeit kommt bei vielen Anwendungen jedoch auch das teurere aber hitzebeständigere Polyimid zum Einsatz. Flexible gedruckte Schaltungen sind zur Verbindung starrer Leiterplatten oder für bewegliche Konstruktionen auf engem Raum verwendbar. Die Kupferfolie wird entweder galvanisch aufgebracht oder aufgewalzt. Basismaterial und Kupferfolie haben eine Dicke von jeweils 25-125 µm und 35-70 µm.
Fließgrenze (paste yield point)
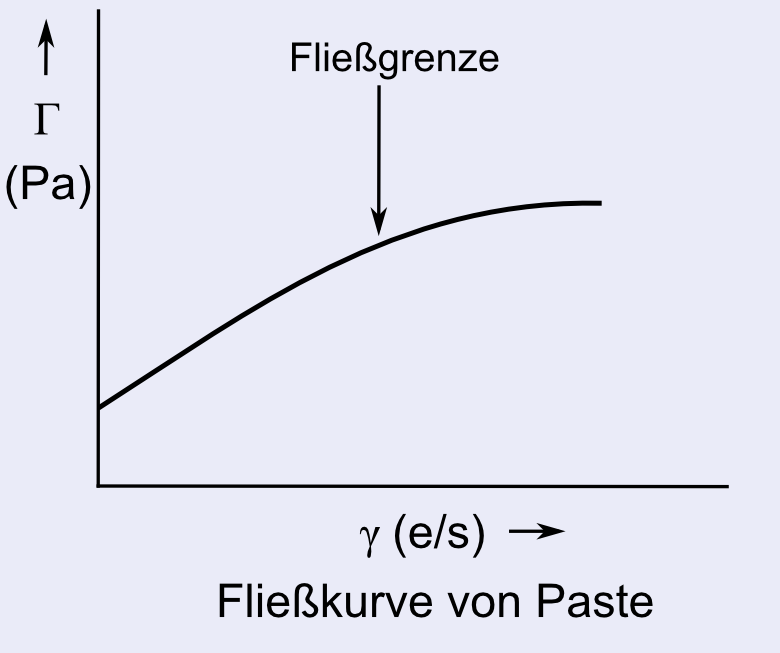
Der Begriff wird insbesondere auf Lotpaste angewandt und unterscheidet sich von der Spannungs-Dehnungs-Kurve bei Metallen. Wie das Diagramm zeigt, liegt die Fließgrenze an der Schulter der Fließkurve von Lotpaste, d.h. der Kurve der Schubspannung in Abhängigkeit von der Schergeschwindigkeit (γ). Man erhält verlässlichere Ergebnisse, wenn mit einer niedrigen Schergeschwindigkeit von ca. 50 mm/sec gearbeitet wird. Zu beachten ist, dass eine hohe Fließgrenze nicht immer etwas mit der Viskosität der Paste zu tun hat. Anders gesagt: Wie im Fall von Honig kann ein Körper eine hohe Fließgrenze und gleichzeitig eine hohe Viskosität besitzen, aber auch das Gegenteil kommt vor.
Fließverhalten (break-off)
Anders als bei Bier, das nach dem Willen einiger ununterbrochen fließen sollte, kommt es bei Lötzinn auf die gute Dosierbarkeit an – auf Englisch spricht man von einem guten break-off. Besonders bei der Oberflächenmontage sollte das Lot sich sauber trennen lassen und ordentliche Lotkegel (dots) bilden. Auch bei Lotpaste spielt die Dosierfähigkeit eine große Rolle. (Jennie S. Hwang: „Solder Paste in Electronics Packaging“, S. 340. Van Nostrand, Reinhold (Hrsg.), Nihon Almit-Veröffentlichung).
Fluorinert FC
Fluorinert ist eine eingetragene Marke des Herstellers 3M (USA) und wird als Lösungsmittel beim Dampfphasenlöten verwendet. Eine ähnliche Funktion besitzt z.B. Multifluor APF (Air Products).
Flussmittel
Flussmittel
Beim Löten bilden Flussmittel und Lot schon immer eine unzertrennliche Einheit. So besteht Lotpaste aus pulverförmigem Lot, das mit einem Flussmittel vermischt ist, und Röhrenlote (cored solder) enthalten eine Flussmittelseele. Flussmittel setzt sich aus folgenden Bestandteilen zusammen:
Aktivator: Substanz, die dazu dient, das zu lötende Metall von Oxiden zu befreien und gleichzeitig die Oxidation während des Lötens zu unterbinden. Für einen erfolgreichen Lötvorgang sollte zuerst das Flussmittel schmelzen und darüber das Lot fließen.
Bindemittel: Wenn WW-Kolophonium als Bindemittel eingesetzt wird, erfüllt es gleichzeitig die Aufgabe eines Aktivators. Allgemein dient ein Bindemittel a) als Trägersubstanz für Wärme und Reaktionsprodukte, b) zur Herabsetzung der Oberflächenspannung des Lotes um seine Ausbreitung zu fördern, c) zum Schutz vor einer erneuten Oxidation des Metalls bei Löttemperatur.
Lösungsmittel: vor allem als Verdünner zum Auftragen von Flussmittel.
Lösungsvermittler: Sie verhindern eine Erhärtung des Bindemittels vor der Reinigung und erhöhen die Reinigungswirkung. Zudem begünstigen sie die Schaumbildung in Schaumfluxern beim Wellenlöten und werden als Hilfslösungsmittel (cosolvent) eingesetzt, wenn sich Flussmittel nicht im Lösungsmittel löst. Für letzteren Zweck sind u.a. Ester, Ether und Ether-Alkanole gebräuchlich.
Flussmittel zum Löten von Aluminium (flux for aluminum soldering)
Das Löten von Al ist sehr aufwendig. Nach gegenwärtigem Stand werden folgende Flussmittel empfohlen (Einheit: Unze, oz)
Cadmium-Fluor-Bromid
5 oz
Fluor-Bromsäure 5
Diethanolamin 20
Diethanoldiamin 4
Diethanoltriamin 10
Kaliumchlorid
45 oz
Natriumclorid 30
Kaliumfluorid 7
Natriumpyrophosphat 3
Triethanolamin
25 oz
Fluor-Bromsäure 3
Cadmium-Fluor-Chlorwasserstoff 2
Zinnchlorid
44 oz
Ammoniumchlorid 5
Natriumfluorid 1
Zinkchlorid
44 oz
Ammoniumchlorid 5
Natriumfluorid 1
Darüber hinaus existiert folgendes Flussmittel in Pastenform: (Einheit: Unze, oz)
Zinnchlorid 83 oz
Zink-Hydrazindichlorid
(zerfließend und wasserlöslich) 7
Bromwasserstoff-Hydrazin 10
Wasser 10
Flussmittelrückstände (flux residue)
Umwandlungsprodukte von Flussmittel, die nach dem Löten auf der Lötstelle zurückbleiben. Da sie meist korrosive Substanzen enthalten, kann ihr Verbleib die langfristige Belastbarkeit der Lötstelle gefährden und zudem können die Rückstände in einer hygroskopischen Umgebung Feuchtigkeit aufsaugen, sodass zwischen den Leiterbahnen leitende Verbindungen entstehen und es zu einer Wanderung von Kupfer und Zinn kommt. Daher werden Flussmittel verlangt, deren Rückstände keine FCKW-haltigen Reiniger erfordern, sondern einfach mit Wasser zu entfernen sind. Derartige Flussmittel bezeichnet man als wasserlöslich (water soluble flux), obwohl genaugenommen die Bezeichnung „Flussmittel, das wasserlösliche Rückstände bildet“ zutreffender wäre. Da Rückstände die Prüfung mit Nagelbettestern erschweren, sollten sie soweit wie möglich entfernt werden. Bei Flussmitteln vom Typ RMA hingegen kann auf eine Reinigung verzichtet werden. Werden Rückstände nicht entfernt, so muss allerdings ihr Oberflächenisolationswiderstand (SIR) bei bis zu ca. 100°C in feuchter Atmosphäre getestet werden, da selbst Substanzen, die bei Raumtemperatur isolieren, ihre Isolationsfähigkeit verlieren können, wenn die Lötstelle sich erwärmt.
Galvanische Korrosion (electrolytic corrosion)
Korrosion, die durch einen Stromfluss außerhalb des vorgesehenen Stromkreises entsteht. Auch die an Lötstellen auftretende Elektromigration kann als solches Phänomen verstanden werden. Die galvanische Korrosion wird von Faktoren wie Temperatur, Feuchtigkeit und Spannung begünstigt.
Galvanischer Strom (galvanic current)
Nach seinem Entdecker, dem italienischen Physiologen L. Galvani (1737 – 1798), benannt. Zu dieser Entdeckung existieren mehrere Geschichten. Einer Version zufolge wurde Galvani auf die Entstehung eines Stroms durch eine Potentialdifferenz aufmerksam, als sich die Beine eines von ihm sezierten Frosches, den er mit Klammern unterschiedlicher Metalle festgehalten hatte, plötzlich bewegten. An anderer Stelle heißt es, Galvani habe den Frosch in der Nähe eines elektrischen Generators seziert und infolge der Entladungen hätten dessen Beine gezuckt.
Als galvanischen Strom bezeichnet man einen elektrischen Strom zwischen Elektroden aus unterschiedlichen Metallen, die in eine Elektrolytlösung getaucht werden. Legt man mehrere unterschiedliche Metalle in einer Reihe in die Lösung, so verläuft der Strom durch alle diese Metallteile. In einer sehr feuchten Atmosphäre kann auch ohne Elektrolytflüssigkeit ein winziger Strom entstehen und es bildet sich eine galvanische Zelle.
Dieses Phänomen ist auch der Grund für die Störanfälligkeit von Lötstellen bei Geräten, die im Freien verwendet werden. Auch bei Küchenspülbecken aus Edelstahlblech kann an den Schweißnähten ein Potential entstehen, das zu galvanischer Korrosion führt, selbst wenn der Schweißdraht aus dem gleichen Material ist, weil die Struktur des Stahlbleches und der Schweißstelle sich verändern. Ebenso kommt es bei Lötverbindungen mit Aluminiumloten (auf Al-Zn-Basis) an den Übergangsstellen der verschiedenen Metalle zu winzigen Strömen, die eine Korrosion auslösen. Um eine derartige Korrosion zu verhindern, muss die Verbindungsstelle mit einer Schutzschicht aus Kunststoff überzogen werden, damit sie nicht mit Wasser in Berührung kommt.
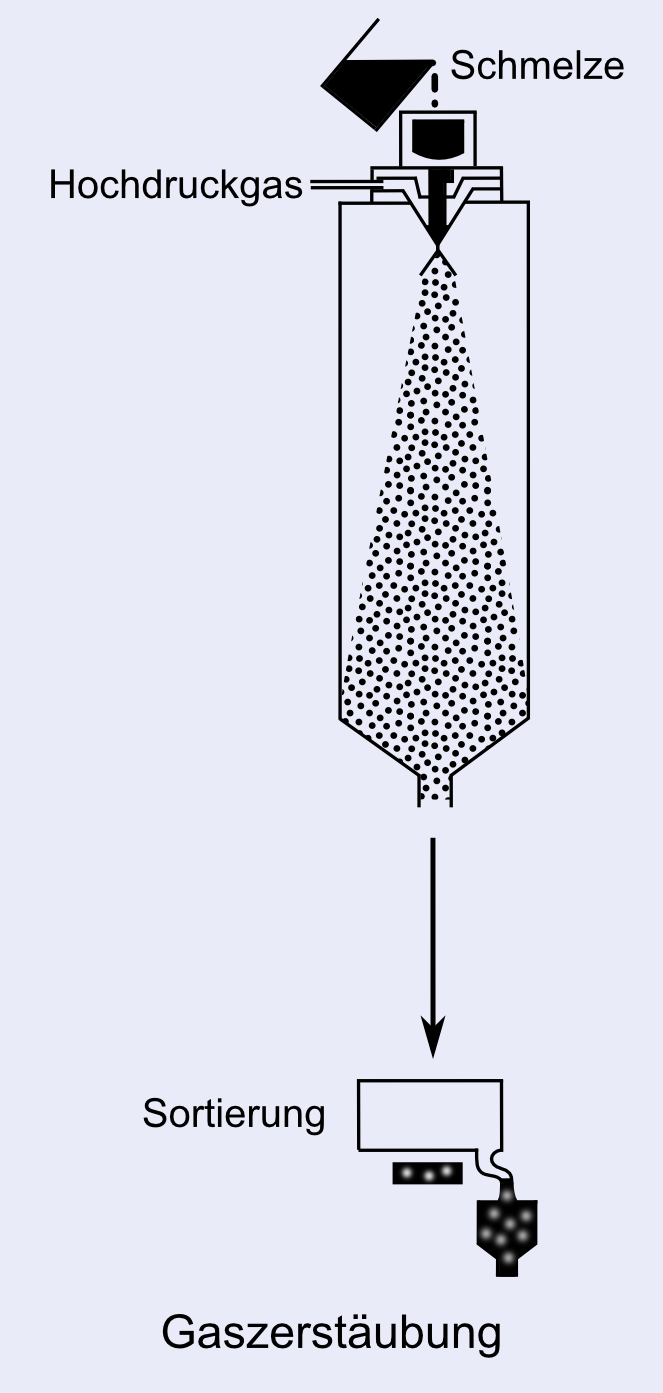
Gaszerstäubung (gas atomizing)
Metallpulver lässt sich sowohl durch Wasser- (water atomizing) als auch durch Gaszerstäubung (gas atomizing) herstellen. Erstere Methode liefert Metallkörner unregelmäßiger Beschaffenheit, die sich zum Pressformen eignen, wohingegen Letztere im Allgemeinen zu runden Körnern führt, welche die zum Bedrucken notwendigen Fließeigenschaften besitzen und daher z.B. in Lotpaste eingesetzt werden können. Die Abbildung veranschaulicht die Gaszerstäubung.
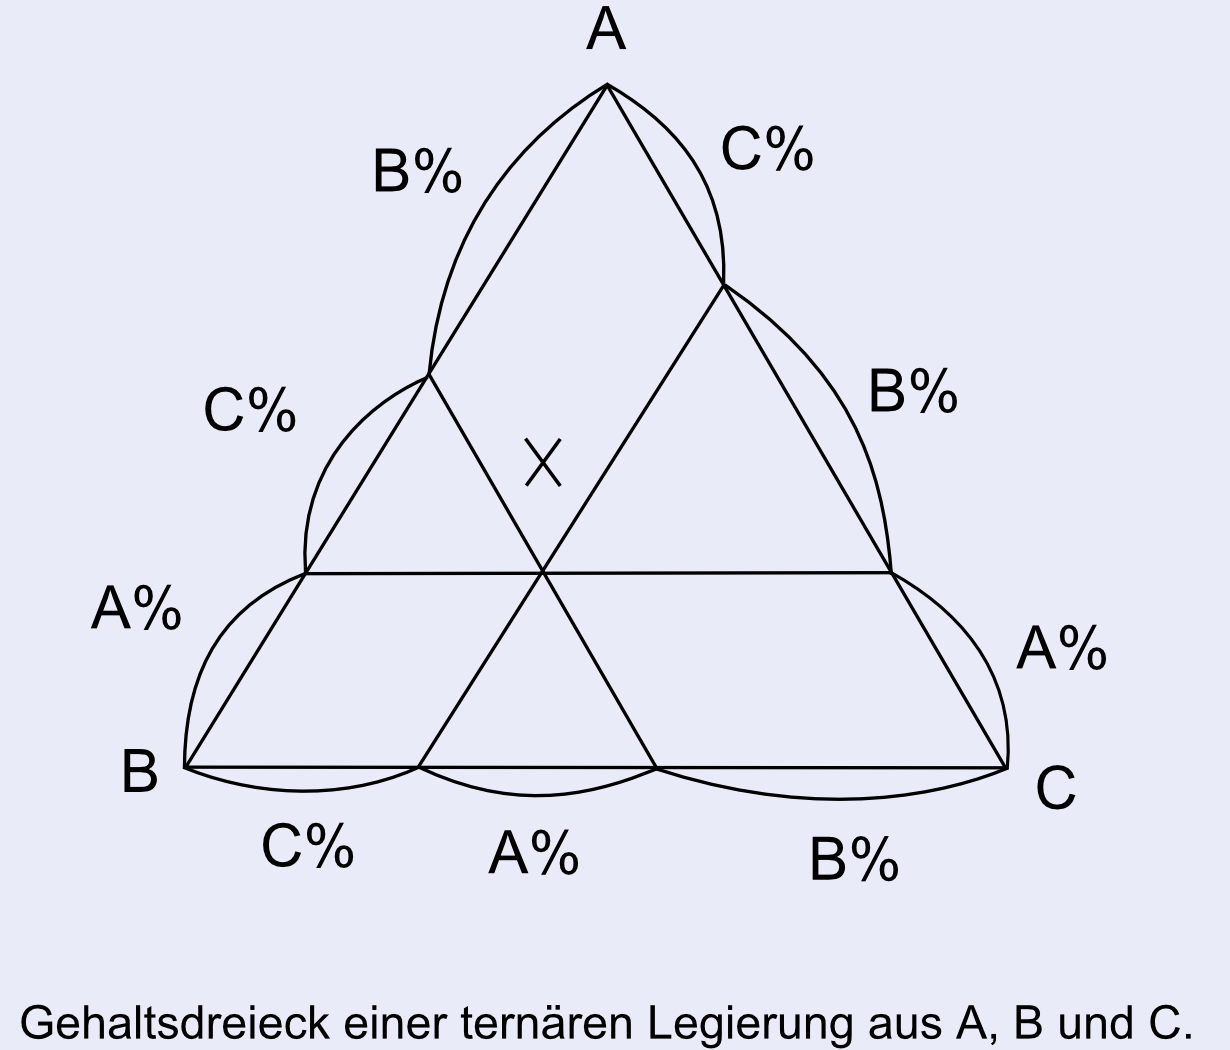
Gehaltsdreieck ternärer Legierungen (ternary composite representation)
Die Zusammensetzung einer ternären Legierung aus den drei Metallen A, B und C lässt sich mithilfe eines gleichseitigen Dreiecks darstellen. Sie ist durch einen bestimmten Punkt X innerhalb des Dreiecks gegeben. Zeichnet man zu jeder Seite jeweils eine Parallele durch X, so lässt sich anhand der Schnittpunkte auf den Seiten der jeweilige Anteil ablesen. Auf diese Weise kann man etwa die Strukturveränderung einer Pb-Sn-Legierung bei Zugabe von Sb leicht ermitteln.
Geruchsschwelle (oder concentration)
Kolophonium (Koniferenharz) als Hauptbestandteil von Flussmittel riecht, wenn man es auflöst. Die quantitative Konzentration eines Geruchsstoffes in Luft bezeichnet man als Geruchsstoffkonzentration. Wenn ein riechendes Gas in 1000-facher Verdünnung mit der Umgebungsluft für den Menschen nicht mehr wahrnehmbar ist, dann hat dieser Stoff „eine Geruchsschwelle von 1000“. Je größer der Verdünnungsgrad dabei sein muss, desto stärker riecht der jeweilige Stoff. Die hierbei verwendete Verdünnungsluft wird von einer geruchsneutralen Spezialpumpe in einen Aktivkohletank geleitet, um etwaige Spuren riechender Stoffe zu eliminieren. Die Bewertung, ob ein Geruch vorhanden ist oder nicht, führt eine Gruppe von sechs oder neun Testpersonen durch, meist Frauen im Alter von ca. 20 Jahren.
Gibbs-Energie, Gibbssche freie Energie, freie Enthalpie (Gibb’s free energy)
Auch als thermodynamisches Potential oder freie Energie bei gleichbleibendem Druck bekannt. Die Gibbssche freie Energie ist wie folgt definiert:
G=F+pV
Dabei ist p der Druck, V das Volumen und F die Helmholtzsche freie Energie, für die gilt F=U-TS.
U ist hier die innere Energie, T die absolute Temperatur und S die Entropie. → Oberflächenspannung
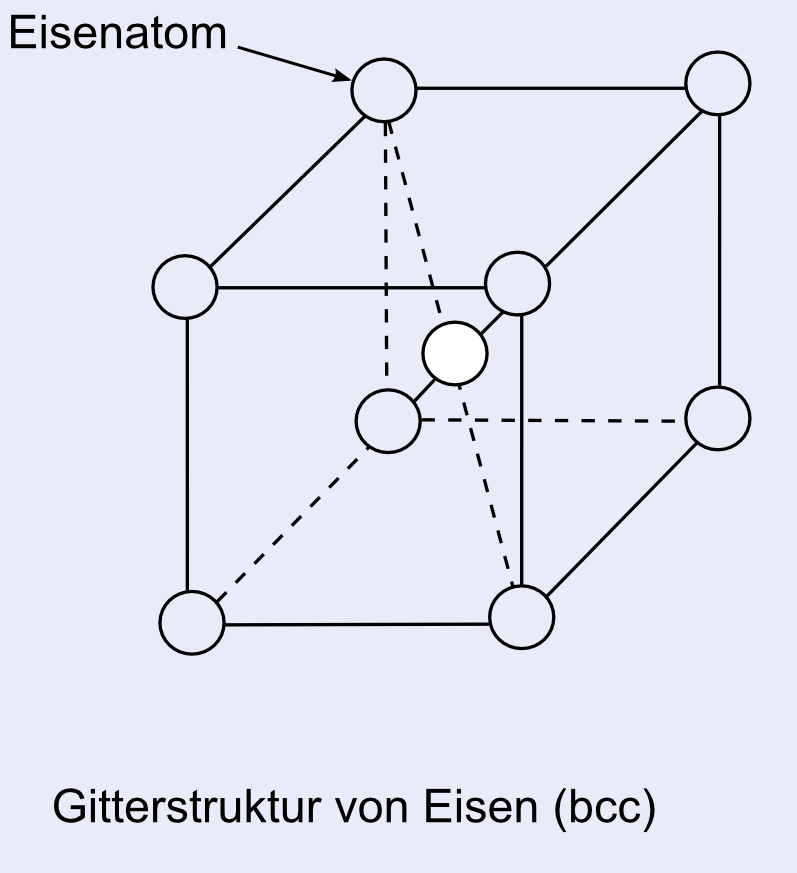
Gitter (lattice)
Metalle sind Polykristalle, die aus vielen Kristallgittern bestehen. Diese Gitter, Ansammlungen von Atomen, sind gewissermaßen die Grundstruktur eines Metalls oder einer Legierung. Die Atome ordnen sich dabei in bestimmten einheitlichen Mustern an. Eisen (Fe) zum Beispiel bildet bei Raumtemperatur Würfel (siehe Abbildung), an deren Ecken und in deren Zentrum jeweils ein Atom sitzt. Damit besitzt Eisen ein kubisch innenzentriertes Gitter (body centered cubic lattice, bcc). Eisen mit einer solchen Gitterstruktur bezeichnet man als α-Eisen oder Ferrit. Mit steigender Temperatur nimmt es eine kubisch flächenzentrierte Gitterstruktur (face centered cubic lattice) an und heißt dann Austenit. Warum Eisen bei Raumtemperatur eine bcc-Struktur aufweist, ist nach bisherigem Stand der Wissenschaft ungeklärt. → Gitterfehler
Gitterfehler, Gitterdefekt (lattice defect)
Stoffe bestehen aus Gruppen einer bestimmten Atomsorte, deren Anordnung man als Gitter bezeichnet. Ausgehend von einer perfekten Gitterstruktur lässt sich die Festigkeit eines Werkstoffes aus den zwischen seinen Atomen wirkenden Anziehungs- und Abstoßungskräften errechnen. Die tatsächliche Festigkeit eines Werkstoffes fällt jedoch wesentlich geringer aus als dieser Rechenwert, da das Atomgitter Leerstellen und Versetzungen enthält. Materialversagen ist daher oft auf diese Fehlerstellen zurückzuführen.
Glaslot (solder glass)
Lote aus Glas mit niedrigem Schmelzpunkt, die zur Verbindung von Glaskeramik und Metallen eingesetzt werden. Es existieren sowohl nichtkristalline Glaslote als auch solche, die nach dem Fügen kristallisieren. Man findet auch den Ausdruck Lotgläser. Häufige chemische Zusammensetzungen von Glasloten sind B2O3-ZnO-SiO2 und B2O3-PbO-SiO2. → Lotglas
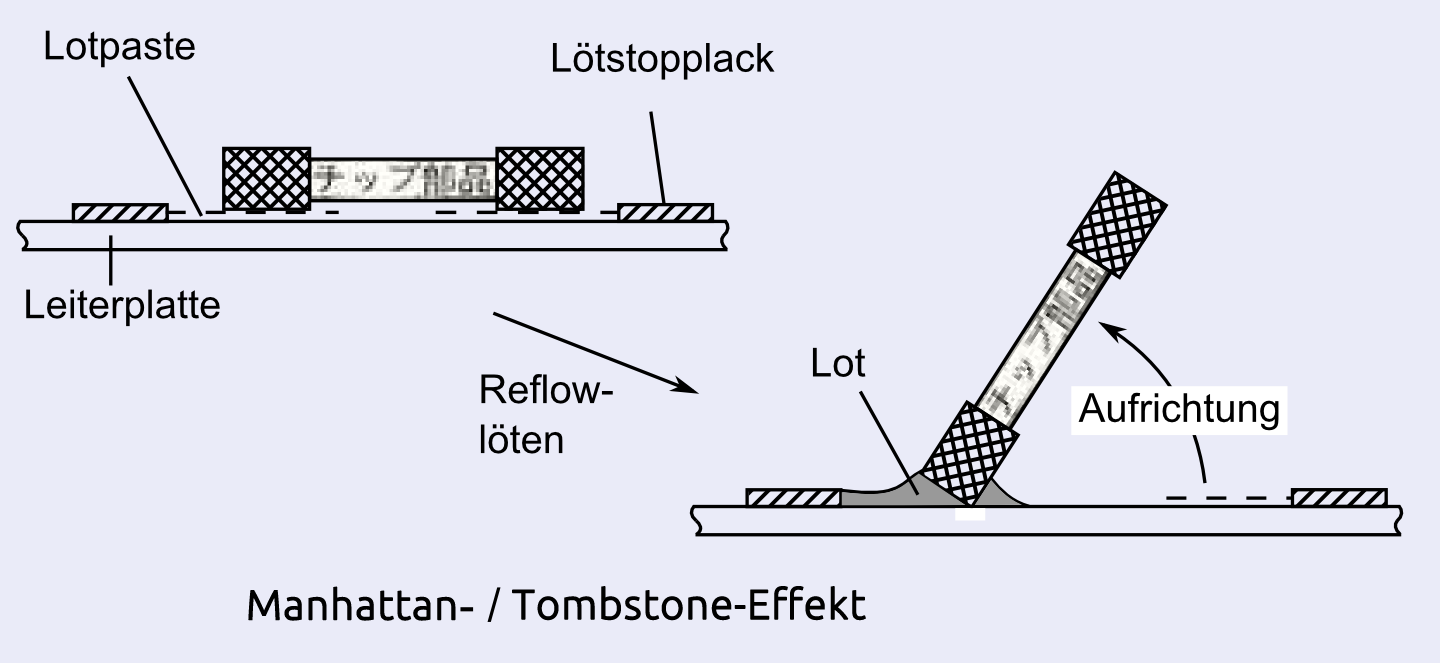
Beim Verlöten von Bauteilen, insbesondere bei Leadless Chips, kann es passieren, dass nachdem eine Seite bereits an der vorgesehenen Stelle festgelötet wurde, die andere Seite sich hebt und das Bauteil schräg auf der Leiterplatte steht. Der Chip erinnert dann an einen Grabstein, weshalb das Fehlerbild diesen Namen erhalten hat.
Dieses Phänomen tritt auf, wenn auf der Leiterplatte eine ungleichmäßige Temperaturverteilung herrscht, die Lotpaste auf den Anschlussflächen ungleichmäßig aufgetragen wurde, die Oberfläche des Lötpulvers durch die Vorwärme oxidiert ist oder das Lösungsmittel sich teilweise verflüchtigt hat und es hierdurch zu einer uneinheitlichen Lötung gekommen ist.
Hierbei schmilzt das Lot an der einen Seite eines Lötaugenpaars schneller auf als an der anderen und zieht durch seine Oberflächenspannung das Ende des Chips nach unten, sodass dieser sich aufrichtet (siehe Abb.). Da dieser Zustand an die eng stehenden Hochhausreihen New Yorks erinnern, entstand der Name Manhattan-Effekt. Andererseits ähneln die schief abstehenden Chips Grabmalen, weshalb auch der Name Grabstein- oder Tombstone-Effekt gebräuchlich ist. Meist kommt es dazu, wenn das Lot nur auf einer Seite die Anschlussfläche benetzt.
Grabstein-Effekt (tombstoning)
Beim Verlöten von Bauteilen, insbesondere bei Leadless Chips, kann es passieren, dass nachdem eine Seite bereits an der vorgesehenen Stelle festgelötet wurde, die andere Seite sich hebt und das Bauteil schräg auf der Leiterplatte steht. Der Chip erinnert dann an einen Grabstein, weshalb das Fehlerbild diesen Namen erhalten hat. Manhattan-Effekt
Grammäquivalent (gram equivalent)
Gleichbedeutend mit dem chemischen Äquivalent (val). Bestimmte Menge eines Elementes oder einer Verbindung, die sich aus dem Reaktionsverhalten des Stoffes ableitet (Massenangabe in Gramm). Bei Flussmitteln beispielsweise entspricht dies dem Äquivalent an Säuren oder Basen, bzw. der Säuremenge, die 1 Val des als Säure fungierenden Wasserstoffes enthält oder der zur Neutralisation dieser Menge notwendigen Base. Für RMA- und RA-Flussmittel ist in der MIL-Norm der entsprechende Wert angegeben. Die Einheit lautet dabei meq./g, wobei eq für equivalent steht.
Grundraster (basic grid)
Als Abkürzungen sind AGW bzw. PEL gebräuchlich.
PEL-Werte beim Löten
Metalldampf (als Oxid) PEL (mg/m3)
Cd 0,100
Be 0,002
Zn 5,000
Sb 0,500
As 0,010
Pb 0,050
In 0,100
Ag 0,010
PEL-Werte beim Löten
Dieser Eintrag orientiert sich an den in den USA gültigen Grenzwerten.
Derartige Grenzwerte existieren beispielsweise für die Konzentration von Metalldampf oder Metallstaub in der Luft am Arbeitsplatz. Gemessen wird die Masse des Metalldampfes (mg) pro Kubikmeter Luft. Für das Löten gibt die OSHA die obigen Grenzwerte an. Die Metallmenge in der Luft wird auch als airborne metal concentration bezeichnet.
Gull-Wing-Anschluss (gull-wing lead)
Mit der Verkleinerung elektronischer Bauteile mussten auch die Anschlusspins platzsparender werden. Zu diesem Zweck werden sie oft nicht mehr in Bohrungen gesteckt, sondern sind J-förmig umgebogen, so dass sie Überlappverbindungen auf der Platine bilden. Diese Anschlussart erhöht die Verlässlichkeit (reliability) der Lötverbindung. Weil diese J-Form den Flügeln (wing) einer Möve (gull) ähnelt, trägt sie diesen Namen. Doch Vorsicht: Bleibt innerhalb des Pins eine mechanische Spannung, besteht die Gefahr, dass er sich durch die Wärmezufuhr von der Platine hebt und eine fehlerhafte Lötverbindung entsteht.
Halogenid (halide)
Verbindungen, welche die Halogene, d.h. die Elemente der Gruppe 17 des Periodensystems (F, C, Br, I, At), enthalten, also Fluoride, Chloride, Bromide, Iodide und Astatide. Die ersten drei dieser Aufzählung werden häufig als Aktivatoren für Flussmittel eingesetzt. Verbindungen zwischen Halogenen werden Interhalogene genannt, während Verbindungen von Halogeniden mit denselben oder anderen Halogenen als Polyhalogenide bezeichnet werden. Polyhalogenide werden mit Formeln wie MXn; MXmYn; MXlYmZn dargestellt, wobei X, Y und Z verschiedene Halogene sind und M ein alkalisches Metall oder Ammonium, etc.
Halogen (halogen)
Überbegriff für die 5 Elemente Fluor (F), Chlor (Cl), Brom (Br), Iod (I) und Astat (At) aus der Gruppe 17 des Periodensystems (IUPAC-Konvention). Der Name Halogene leitet sich aus den altgriechischen Wörtern für „Salz“ und „bilden“ ab, da diese Elemente mit Metallen besonders leicht klassische Salze bilden. Halogene sind übliche Aktivatoren für Flussmittel, da sie die Verbindung von Zinn-Blei-Loten und Kupfer und bleifreie Verbindungen als Grundwerkstoff erleichtern. Das in der Natur am häufigsten vorkommende Halogen ist Chlor gefolgt von Fluor, Brom und Iod. Das radioaktive Astat kommt nur in sehr geringen Mengen vor. Die Halogene ähneln sich in ihren Eigenschaften – Schmelzpunkt, Siedepunkt und spezifisches Gewicht nehmen von Fluor zu Iod hin ab. Da die Halogene ein Elektron weniger besitzen als die Edelgase, ist ihre Elektronenaffinität größer und sie bilden leichter einwertige Ionen. Mit stark positiv geladenen Elementen gehen sie daher Ionenbindungen ein, mit negativ geladenen hingegen Elektronenpaarbindungen. Die Eigenschaften der Halogene sind in der Tabelle dargestellt.
Stoffeigenschaften der Halogene
Element Fluor (fluorine) Chlor (chlorine) Brom (bromine) Iod (iodine)
Ordnungszahl 9 17 35 53
Atommasse 18,9984 35,453 79,904 126,9045
Schmelzpunkt (°C) -217,9 -100,98 -7,3 113,7
Siedepunkt (°C) -188 -34,07 58,8 184,5
kritische Temperatur 144 144 311
Dichte (g/l) 1,71 (0 °C) 3,22 (0 °C) 5,48 (87 °C)
spezifisches Gewicht 1,109 1,571 3,14
Atomradius (A) 0,71 1,01 1,14 1,34
Permittivität 1,517 (83,21 K) 1,94 (10 °C) 3,12
Stoffeigenschaften der Halogene
Hartlöten (brazing)
Beim Hartlöten wird zwischen zwei Werkstücken ein Zusatzwerkstoff (Hartlot, Englisch: filler) eingeschoben, der einen niedrigeren Schmelzpunkt besitzt. Anschließend wird durch gleichzeitiges Erhitzen und Ausüben von Druck der Lötspalt mit dem geschmolzenen Zusatzwerkstoff gefüllt, sodass eine Verbindung zwischen den Werkstücken entsteht. Als Flussmittel eignet sich dabei Borax. Je nach Löttemperatur unterschiedet man zwischen Weichlöten (bis 450°C) und Hartlöten (ab 450°C). Im Englischen existieren hierfür die Bezeichnungen soft brazing und hard brazing, wenngleich sich argumentieren ließe, dass soft brazing und soldering im Prinzip dasselbe Verfahren bezeichnen. Hartlöten wird zum Beispiel angewendet, um an einem Schaft (Stahl mit 0,7% C) eine Spitze aus Wolframcarbid (Ultrahartlegierung) anzubringen. Um eine Steckverbindung zweier Eisenrohre zu festigen, wird an der Außenseite ein flüssiges Kupferlot appliziert, das aufgrund der Kapillarwirkung in den Spalt zwischen den beiden Rohren steigt. Daher vertritt Dr. C. J. Thwaites vom internationalen Zinnforschungszentrum in England die Ansicht, es handele sich beim Weich- und Hartlöten nicht um unterschiedliche Technologien, sondern um Instanzen des von ihm sogenannten „Kapillarfügens“ (capillary joining), da diese sich der Kapillarwirkung bedienten. Der deutsche Sprachgebrauch legt eine ähnliche Sichtweise nahe.
Harzhaltiges Flussmittel (resin flux)
Flussmittel auf Harzbasis. Im weiteren Sinne fallen auch Flussmittel, die Kolophonium (Koniferenharz) enthalten, in diese Kategorie. → Kolophoniumflussmittel
Heißluftverzinnung (hot air leveling)
Dabei wird eine starr angebrachte Leiterplatte in ein Lotbad getaucht, um ihre freiliegenden Flächen mit Lot zu bedecken. Auf die dem Lotbad entnommene Leiterplatte werden anschließend zwei Heißluftmesser gerichtet, die das überschüssige Lot mit einer über dessen Schmelzpunkt liegenden Lufttemperatur wegblasen. Auf diese Weise werden auch die Kontaktlöcher gesäubert und die Zinn- oder Zinn/Blei-Schicht auf der Leiterplatte gleichmäßig verteilt, so dass eine ebene Fläche entsteht.
Heizelement (heating element, heater)
Da Weichlote eine niedrige Schmelztemperatur besitzen, wird es oft mithilfe von Erdgas geschmolzen. Eine genaue Temperaturregelung ist hierbei jedoch schwierig und kann besser durch Heizelemente erreicht werden. Die nachstehende Tabelle führt die gängigen Heizdrähte mit ihrer chemischen Zusammensetzung auf.
chemische Zusammensetzung von Heizdrähten
chemische Zusammensetzung spezifischer Widerstand (20 °C) µΩ cm maximale Einsatztemperatur (°C)
Name Ni Cr Al Mn C Si Fe
Nichrom Typ 1 75-79 18-20 <2,5 <0,15 0,5-1,5 <1,5 108 ± 7 1100
Nichrom Typ 2 >57 15-18 <3,0 <0,20 0,5-1,5 Rest 112 ± 7 900
Eisen-Chrom
Typ 1 23-26 3,5-5,5 <1,0 <0,15 Rest 140 ± 8 1200
Eisen-Chrom
Typ 2 17-21 2-4 <1,0 <0,15 Rest 122 ± 7 1100
Chemische Zusammensetzung von Heizdrähten
Heterogener Stoffschluss (hetero-junction
Verbindung auf atomarer Ebene zwischen zwei oder mehr unterschiedlichen Stoffen beim Fügen verschiedener Materialien. Dazu gehört auch der Stoffschluss beim Löten. Im Unterschied hierzu ist z.B. der P-N-Übergang eines Siliziumhalbleiters ein homogener Stoffschluss, da es sich um eine Verbindung zwischen gleichartigen Atomen handelt.
Hexagonales Kristallsystem (hexagonal system)
Eines der Kristallsysteme, dessen Struktur aus einer Hauptachse und drei Nebenachsen besteht, die senkrecht zur Hauptachse stehen und sich jeweils im Winkel von 120°C schneiden. Das Achsenverhältnis ist 1 : 1 : c0.
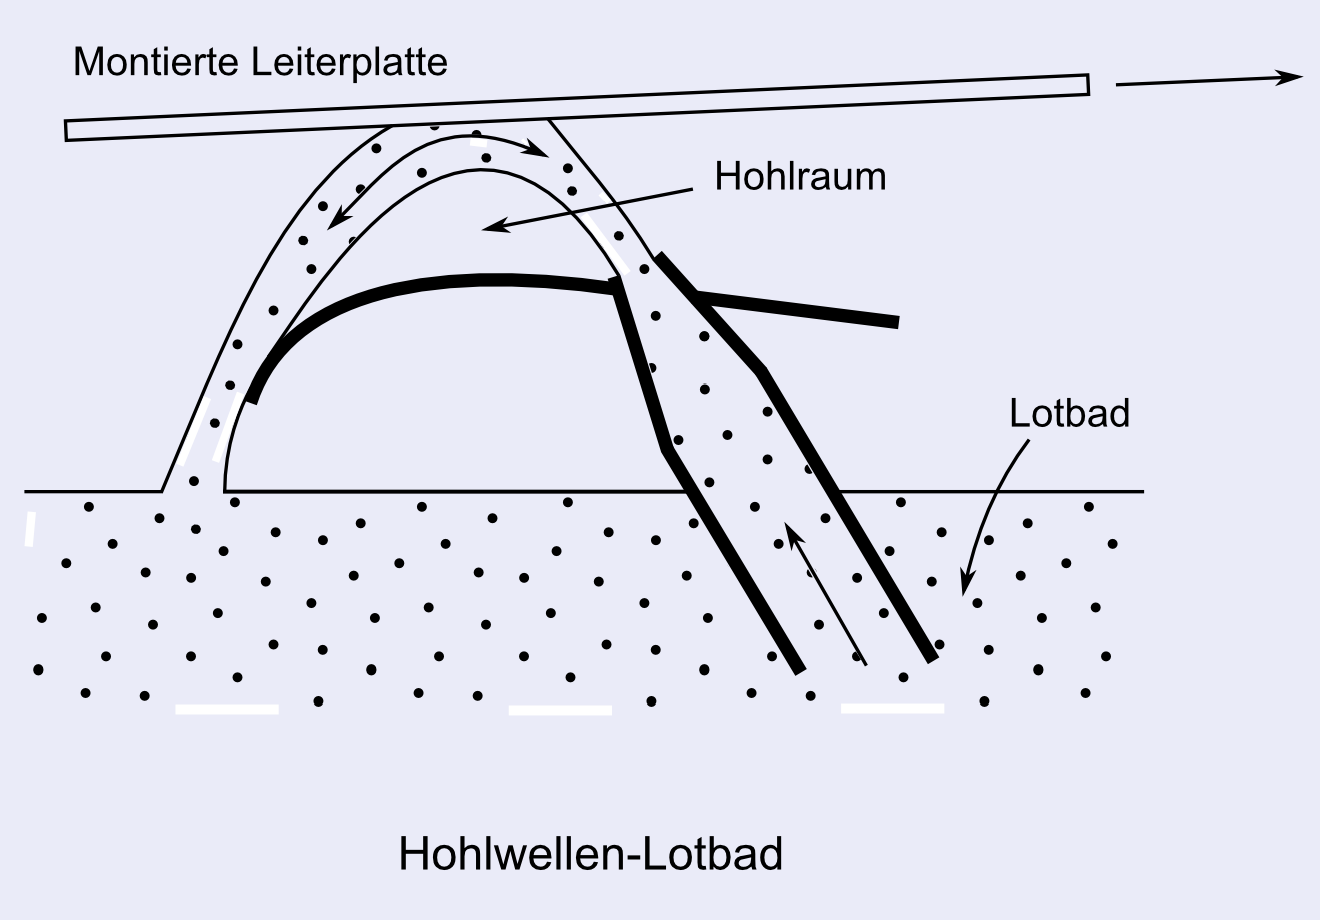
Hohlwellen-Löten (jet wave soldering)
Wie das Bild zeigt, wird bei diesem Verfahren das geschmolzene Lot mit einer Fließgeschwindigkeit von 2 m/s gegen die Leiterplatte geblasen. Dabei kann der Bernoulli-Effekt strömender Flüssigkeiten genutzt werden, d.h. je höher die Fließgeschwindigkeit ist, desto geringer ist der Druck auf nach außen gewölbte Flächen, bzw. auf die Außenfläche des Lotstroms. Daher kann das Lot die Umgebung des Bauteils ganz bedecken. Weil außerdem der Reibeffekt (scrubbing effect) durch einen gleichmäßigen und schnellen Lotstrom hinzukommt, kann Flussmittel sowie durch den Strahl entstehendes Gas besser entfernt werden. Wie abgebildet entsteht unter der Lotwelle ein Hohlraum, der für dieses Verfahren namensgebend ist.
Hydrophiles Radikal (hydrophilic radical)
Radikal eines Moleküls, das besonders leicht Verbindungen mit Wassermolekülen eingeht, z.B. die Hydroxylgruppe OH, die Carboxylgruppe COOH oder die Aminogruppe NH. Flussmittel wird durch Zugabe von Polyoxyethylen hydrophil. Besitzt der Trägerstoff eines Flussmittels ein hydrophiles Radikal, so sollten dessen Rückstände durch Reinigen mit Wasser entfernt werden.
Hydrophobes Radikal (hydrophobic radical)
Gruppe innerhalb eines Moleküls, die nur schwer Verbindungen mit Wasser eingeht. Kupferalkyl (CuH2n+1) oder Phenyl (C6H5) und andere Kohlenwasserstoffgruppen fallen hierunter. Aufgrund der geringen Reaktivität mit Wassermolekülen werden derartige Verbindungen für NoClean-Flussmittel eingesetzt, deren Rückstände nicht entfernt zu werden brauchen. Gruppen, die sich leicht mit Wasser verbinden, bezeichnet man als hydrophile Radikale.
IEC
Abk. für International Electrotechnical Commission. Normierungsorganisation, die Normen zu Elektrotechnik und Elektronik erarbeitet. Internationale Normen werden auch von der ISO entwickelt und herausgegeben. → ISO
Ionenbindung (ionic bond)
Chemische Bindung zwischen verschieden geladenen Ionen durch elektrostatische Anziehungskraft. Bei NaCl beispielsweise findet zwischen dem metallischen Element (Na) und dem nichtmetallischen Element (Cl) ein Elektronentransfer statt, durch den Ersteres zum Kation und Letzteres zum Anion wird. Dies führt zu einer eher schwachen Bindung.
Ionisierungsbestreben (ionization tendency)
Kommt das Metall M1 mit einer Elektrolytlösung in Kontakt, die bereits Ionen eines zweiten Metalls M2+ enthält, so findet eine Ionenaustauschreaktion nach der Gleichung M1 + M2+ = M1+ + M2 statt. In welcher Richtung diese Reaktion bevorzugt abläuft, hängt von den beteiligten Metallen, dem Lösungsmittel und der Konzentration des Elektrolyten ab. Bildet M1 leichter Ionen als M2, so verläuft die Reaktion von links nach rechts und es ergibt sich eine Reihenfolge der Metalle nach ihrem Ionisierungsbestreben – die Redoxreihe: K, Na, Ca, Mg, Zn, Cr, Fe (II), Cd, Co, Ni, Sn, Pb, Fe (II), H, Cu, Ag, Hg, Au. Diese Eigenschaft wird etwa genutzt, wenn man zur Rückgewinnung von Kupfer Eisenspäne in das Abwasser einer Kupfermine einstreut, um das Kupfer auszufällen. In der obigen Formel entspricht M1+ den in Säure (H2SO4) gelösten Kupferionen und M2 dem zugefügten Eisen. Da Fe (II, III) in der Reihe weiter links liegt als Cu, verläuft die Reaktion in umgekehrter Richtung und man erhält das Metall M1 (Cu). Die Redoxreihe entspricht dem Bestreben der Metalle, Wasserstoff aus einer verdünnten Säure zu verdrängen, d.h. nach M1 + H+ → M1 + H zu reagieren.
Beim Löten ist dies von Bedeutung, da es sich hierbei um eine Kombination von Lotwerkstoff und metallischem Grundwerkstoff handelt. Wenn diese mit einer verdünnten Säure (z.B. durch Lösung des in Abgasen enthaltenen SO2) in Berührung kommt oder hoher Luftfeuchtigkeit ausgesetzt ist, so kann das Ionisierungsbestreben zu einer Korrosion der Lötstelle führen.
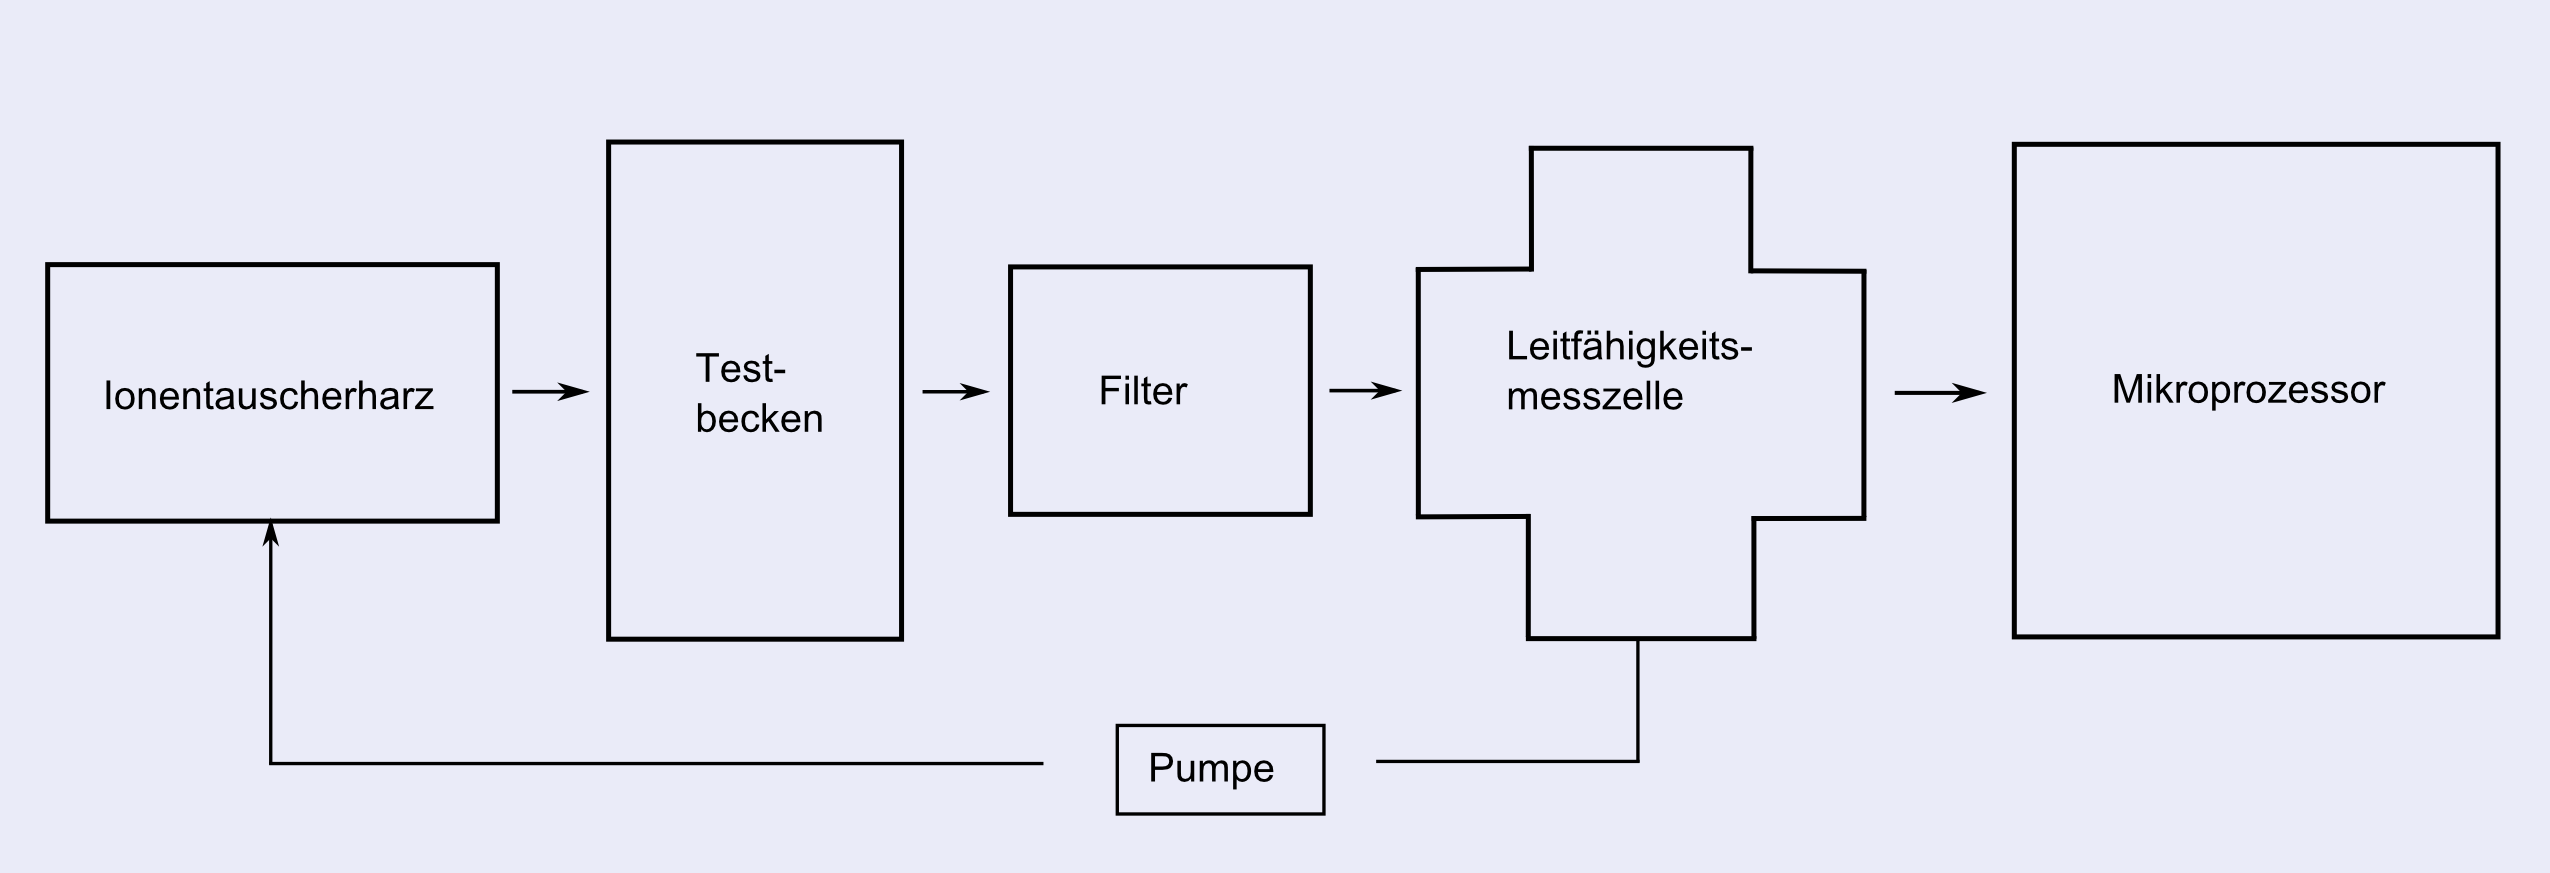
Ionograph
Vorrichtung, die aus Flussmittel- oder Beschichtungsmittelrückständen auf Leiterplatten etc. mittels einer zirkulierenden Spülflüssigkeit (75% IPA, Rest: reines Wasser) Ionen extrahiert und die Leitfähigkeit der ionenhaltigen Lösung misst, um die Ionenkontaminierung der Platte festzustellen. Die Spülflüssigkeit selbst wird zuvor durch ein Ionenaustauschharz neutralisiert und kann daher auch geringe Mengen ionisierter Substanzen extrahieren. Das Verfahren ist in der Abbildung dargestellt. Der Widerstand kann hierbei maximal 109 →cm betragen und wird durch einen Mikroprozessor in einen NaCl-Äquivalenzwert umgerechnet.
Wenn Flussmittelrückstände auf der Lötstelle einer hohen Luftfeuchtigkeit ausgesetzt sind, können die darin noch enthaltenen Ionen aktiv werden und den Oberflächenisolationswiderstand (SIR) herabsetzen, wodurch Fehler und Störungen an der Baugruppe entstehen. Oft sind mit bloßem Auge nicht erkennbare oder unter Bauteilen verborgene Verunreinigungen, die durch die Feuchtigkeit ionisiert werden, der Grund für solche Fehler.
Wie „Omegameter“ ist „Ionograph“ eine geschützte Marke der Firma Alpha Metal.
IPA
Abk. für Isopropylalkohol (Isopropanol). Eines der beiden Isomere des Propylalkohols (Propanols). Siedepunkt: 82,7°C, spezifisches Gewicht (20°C): 0,7887. Wird durch Reduktion von Aceton gewonnen und ergibt daher bei Oxidation wiederum Aceton. Dient u. a. zur Verdünnung und Post-Flux beim Löten sowie zur Reinigung. Das zweite Isomer n-Propanol ist eine Flüssigkeit mit alkoholischem Geruch und in jedem Verhältnis mit Wasser mischbar. Isopropylalkohol, Isomer, Post-Flux
IPC
Abk. für Institute for Interconnecting and Packaging Electronic Circuits. Bekannt für Veröffentlichungen und Konferenzen zum Thema Lote und Flussmittel. Ausrichter der ersten internationalen Konferenz über Flussmittel (4.-6. April 1989 in Pittsburgh, Pennsylvania, USA).
ISO-Norm (ISO Standard)
ISO steht für International Organization for Standardization. Die ISO hat das Ziel, durch die Vereinheitlichung von Einheiten und die Ausarbeitung internationaler Normen den Austausch zwischen den Ländern der Welt zu erleichtern und den internationalen Handel zu fördern.
Isopropylalkohol/Isopropanol (isopropyl alcohol)
→ IPA
Kalte Lötstelle (cold joint)
Begriff aus der Praxis, der eine Lötstelle beschreibt, die vor dem vollständigen Erstarren des Lotes einer Bewegung oder Erschütterung ausgesetzt war. Dadurch erhält die Lötstelle eine raue Oberfläche und die Lötverbindung ist unzureichend, bzw. mechanisch instabil. Um Verschiebungen der Bauteile, soweit es geht, zu verhindern, ist besonders beim Löten in der Serienfertigung eine schnelle Erstarrung, d. h. ein kurzes Verharren des Lotes im viskosen Zustand (pasty state), erforderlich.
KANIGEN-Beschichtung (KANIGEN plating process)
Name eines chemischen Vernickelungsverfahrens (z.B. mit Ni-P), das von der General American Transportation Co. entwickelt wurde und breite Anwendung u.a. bei der Vernickelung von Anschlussdrähten vor dem Löten findet. Der Name ist eine Zusammensetzung aus Katalyse, Nickel und Generierung. Die chemischen Bestandteile sind Nickelsulfat, Natriumhypophosphit als Reduktionsmittel, Alkyl-Hydroxy-Carbonsäure als Komplexbildner und weitere spezielle Stabilisatoren. Um den pH-Wert gemäß den Anwendungsbedingungen anzupassen, fügt man NaOH oder H2SO4, etc. hinzu. Eine chemische Vernickelung ist auch möglich, indem man sich das unterschiedliche Ionisierungsbestreben der Metalle zunutze macht, dies hat jedoch den Nachteil, dass die Nickelschicht weniger beständig ist.
→ Ionisierungsbestreben
Kapillarwirkung (capillary joining)
Sowohl Hartlöten als auch Weichlöten beruhen als Fügetechniken auf der Kapillarwirkung. Daher kann man Hart- und Weichlötverbindungen auch als Kapillarverbindungen zwischen Metallen betrachten. Der Kapillareffekt definiert sich wie folgt: „Taucht man eine Kapillare (schmale Röhre) in eine Flüssigkeit, so steigt der Flüssigkeitsspiegel in der Kapillare entweder über den Flüssigkeitsspiegel außerhalb derselben oder sinkt unter diesen herab. Wenn die Flüssigkeit die Röhre benetzt, steigt der Spiegel, andernfalls sinkt er.“ (Wörterbuch der Physik und Chemie, Iwanami-Verlag). Beim Löten trifft der erstere Fall zu, also die Benetzung der Kapillare (hier der Grundwerkstoff) durch die Flüssigkeit (geschmolzenes Lot). Einen großen Einfluss hat dabei naturgemäß die Oberflächenspannung (surface tension) des geschmolzenen Lotes. Es sei h die Flüssigkeitsspiegeldifferenz zwischen dem Inneren der Kapillare und der sie umgebenden Flüssigkeit, r der Radius der Kapillare, ρ die Dichte der Flüssigkeit, γ ihre Oberflächenspannung, θ der Benetzungswinkel und g die Schwerebeschleunigung. Dann gilt:
h=2 rcosθγρg
∴ γ=2 rcosθρgh
Die Oberflächenspannung einer Lotlegierung ist äußerst schwer zu bewerten, da sie von vielen Faktoren abhängt – unter anderem steht sie in engem Zusammenhang zum Benetzungswinkel θ und zur Selbstausrichtung von Bauteilen bei der Bestückung. → Meniskus, Selbstausrichtungseffekt
Kauri-Butanol-Wert (kauri butanol number)
Kauri bezieht sich auf den Kauribaum, eine in Neuseeland häufig vorkommende, hochgewachsene Baumart, aus deren Harz Lack hergestellt wird. Der Kauri-Butanol-Wert ergibt sich durch den Vergleich der Löslichkeit dieses Harzes in Butanol mit der Löslichkeit in anderen Lösungsmitteln und stimmt gut mit der Löslichkeit von Kolophonium in verschiedenen Lösungsmitteln überein. Zum Beispiel ist Kolophonium sehr gut in Trichlorethan löslich, für das der Wert 124 beträgt. Wird vor allem bei der Bewertung von Lösungsmitteln zur Flussmittelreinigung verwendet. Auch als Kauri-Butyrat-Faktor bezeichnet.
Keramiksubstrat (ceramic substrate)
Leiterplatten-Basismaterial aus Al2O3 oder AIN. Unempfindlich gegenüber Veränderungen der Umgebungstemperatur.
Kerbwirkung (notch effect)
Wenn ein Körper an einer Stelle eine Kerbe oder einen Riss hat oder sich sein Querschnitt abrupt ändert, dann kann dies der Ausgangspunkt für schnell voranschreitende Materialbrüche werden, da sich die mechanische Spannung an dieser Stelle konzentriert. Obwohl dies ein universelles Phänomen ist, unterscheidet sich seine Ausprägung je nach Form und Material. Besonders stark ist dieser Effekt, wenn die Kerbstelle wiederholt belastet wird.
Kirkendall-Effekt
Fügt man zwei ebene Metallflächen aneinander und führt durch Erhitzen eine Diffusion an der Grenzfläche herbei, so verschiebt sich die Grenzfläche durch eine Wanderung von Leerstellen (vancancies) und Zwischengitteratomen. Auch bei Lötflächen ist dieser Effekt zu beobachten. Besonders bei kubisch-flächenzentrierten und kubisch-raumzentrierten metallischen Kristallen kann die Diffusion über Leerstellen im Gitter nachgewiesen werden. Solche Leerstellen treten besonders an der Grenzfläche auf und können sich dort zu Löchern oder Poren (voids) verbinden. Diese Löcher werden als Kirkendall-Löcher bezeichnet und entstehen z.B. bei Lötverbindungen von Cu und Sn sehr leicht, da die beiden Elemente sehr unterschiedliche Diffusionskoeffizienten besitzen. Sind Phosphor und Sauerstoff vorhanden, so können diese sich an der Grenzfläche sammeln und die Lochbildung verstärken. Auf diese Weise degradiert die Lötverbindung durch die Entstehung von Kirkendall-Löchern. Auch die Probleme bei der Lotbeschichtung von Phosphorbronze werden hierauf zurückgeführt.
Kiss Cleaning
Reinigungsmethode, bei der eine mit Reinigungslösung getränkte Bürste auf der Platine rotiert. Dadurch verbessert sich der Kontakt mit der Lötseite (bei Durchsteckmontage) und Flussmittelrückstände lassen sich gut entfernen. Zwar ist eine Entfernung von Flussmittelrückständen, bzw. eine Reinigung, generell zu vermeiden, da hierdurch die Baugruppe Schaden nehmen kann. In dieser Methode kommt die Reinigungslösung allerdings nicht mit den Bauteilen in Berührung, sodass auch relativ günstige und starke Chlorreiniger eingesetzt werden können. Eine Verwendung alkoholischer Lösungen ist nicht möglich, sofern es sich nicht um spezielle korrosionsfeste Bauteile handelt. Im letzten Arbeitsschritt erfolgt die Reinigung mittels einer durch eine Pumpe hervorgebrachten Welle. Da die Reinigung mit dieser Methode in sehr kurzer Zeit durchgeführt wird, muss die chemische Energie des Lösungsmittels durch eine schnelle Rotation der Bürsten und einen hohen Druck nach Möglichkeit verstärkt werden. Bei einer Änderung der Reinigungszeit ist zur richtigen Abstimmung des Lösungsmittels eine Auswertung der Resultate über mehrere Monate notwendig, was ein Nachteil dieser Methode ist.
Kolophonium (colophony)
In Flussmitteln verwendetes Harz. Zur Gewinnung wird das im Balsam von Koniferen enthaltene Terpentin destilliert, um das flüchtige Terpentinöl abzuscheiden, so dass reines Harz zurückbleibt. Dessen Bestandteile sind je nach Art und Ursprung der Hölzer sehr unterschiedlich. In jedem Fall ist das Kolophonium jedoch ein Abietin- und Pimarsäure enthaltender gelbbrauner poröser Feststoff, der in Wasser nicht, dafür aber in Alkohol, Ether und Benzol sehr gut löslich ist. Es wird bei 80°C weich und schmilzt bei 90-100°C. → Rosin
Kolophoniumflussmittel (rosin flux)
Flussmittel, das Kolophonium (Koniferenharz) als Hauptbestandteil sowie Aktivatoren enthält. Hierzu gehören R- und RMA-Flussmittel. In letzter Zeit wird der Feststoffanteil, d. h. der Prozentsatz an festem Kolophonium, vielfach problematisch gesehen, denn ein hoher Feststoffanteil erschwert die Reinigung nach dem Löten. Dementsprechend sind Flussmittel mit möglichst geringem Feststoffgehalt gefragt.
Komplex (complex body)
Ein Komplex ist ein Atomverbund, bei dem sich an eines oder mehrere Zentralatome weitere Atome oder Atomgruppen binden. Zur Kennzeichnung wird die Summenformel in eckigen Klammern [ ] geschrieben, z.B. [Cr2(NH3)6]3+, oder[CrO4]2-. Komplexe finden als Bestandteile von Lötflussmitteln Verwendung.
Konjugatlösung (conjugate solution)
Vermischt man zwei Lösungen A und B, so kommt es vor, dass diese sich nur in sehr geringem Maße in-einander auflösen und daher zwei getrennte Schichten bilden. Wenn auf diese Weise zwei gesättigte Lösungen miteinander koexistieren, bezeichnet man diese Mischlösung als Konjugatlösung. Dies trifft z.B. auf Gemenge von Ether/Wasser und Wasser/Phenol zu.
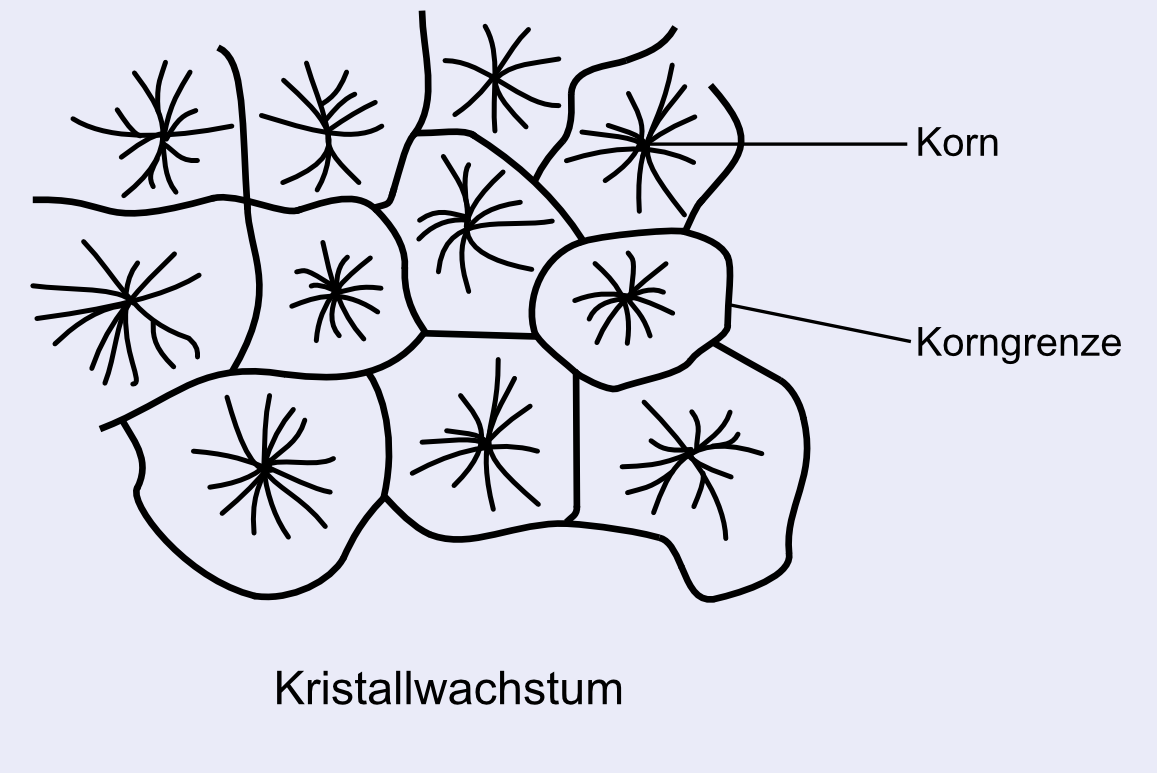
Korngrenze (crystal boundary)
Lässt man eine metallische Schmelze erstarren, so entsteht zunächst eine Vielzahl von Körner (Kristalliten), die dann radial weiterwachsen um irgendwann aneinander zu stoßen. Dann ist die Kristallisation beendet. Die Übergänge zwischen aneinander grenzenden Körnern nennt man Korngrenzen. Aus diesem Grund werden Metalle auch als Vielkristalle bezeichnet. Die Abbildung veranschaulicht dieses Kristallwachstum. Da die Korngrenzen zuletzt erstarren, sammeln sich hier auch Verunreinigungen und sie sind daher die schwächsten Stellen in der Struktur eines Metalls. Brüche treten meistens hier auf. Das Zonenschmelzverfahren macht sich dieses Phänomen zunutze.
Korngröße (grain size)
Feinere Korngrenzen führen automatisch zu kleineren Körnern oder Kristalliten. Diese Eigenschaft beschreibt die Korngröße. Je kleiner die Korngröße der Legierung nach dem Löten ist, desto höher ist im Allgemeinen die Festigkeit der Lötverbindung. Auch die Kriechfestigkeit ist generell proportional zur Quadratwurzel der Korngröße. Die Korngröße ist von der Abkühlungsrate, dem Umformungsgrad, der Erwärmung des Metalls und anderen Bedingungen abhängig und lässt sich konkret durch Betrachten der Korndurchmesser unter dem Mikroskop als relative Größe angeben.
Körnige Lötstelle (alligator skin)
Ein sehr langsames Erkalten einer Lötstelle oder eines Lotkegels kann zu einem starken Wachstum der Kristallkörner führen, was sich in einer rauen, unebenen Oberfläche des Lotes äußert. Dies wird als körnige Lötstelle (grainy solder joint) bezeichnet. Da die Oberfläche schlechter reflektiert und nicht glänzt, spricht man auch von einer stumpfen Lötstelle (dull solder joint).
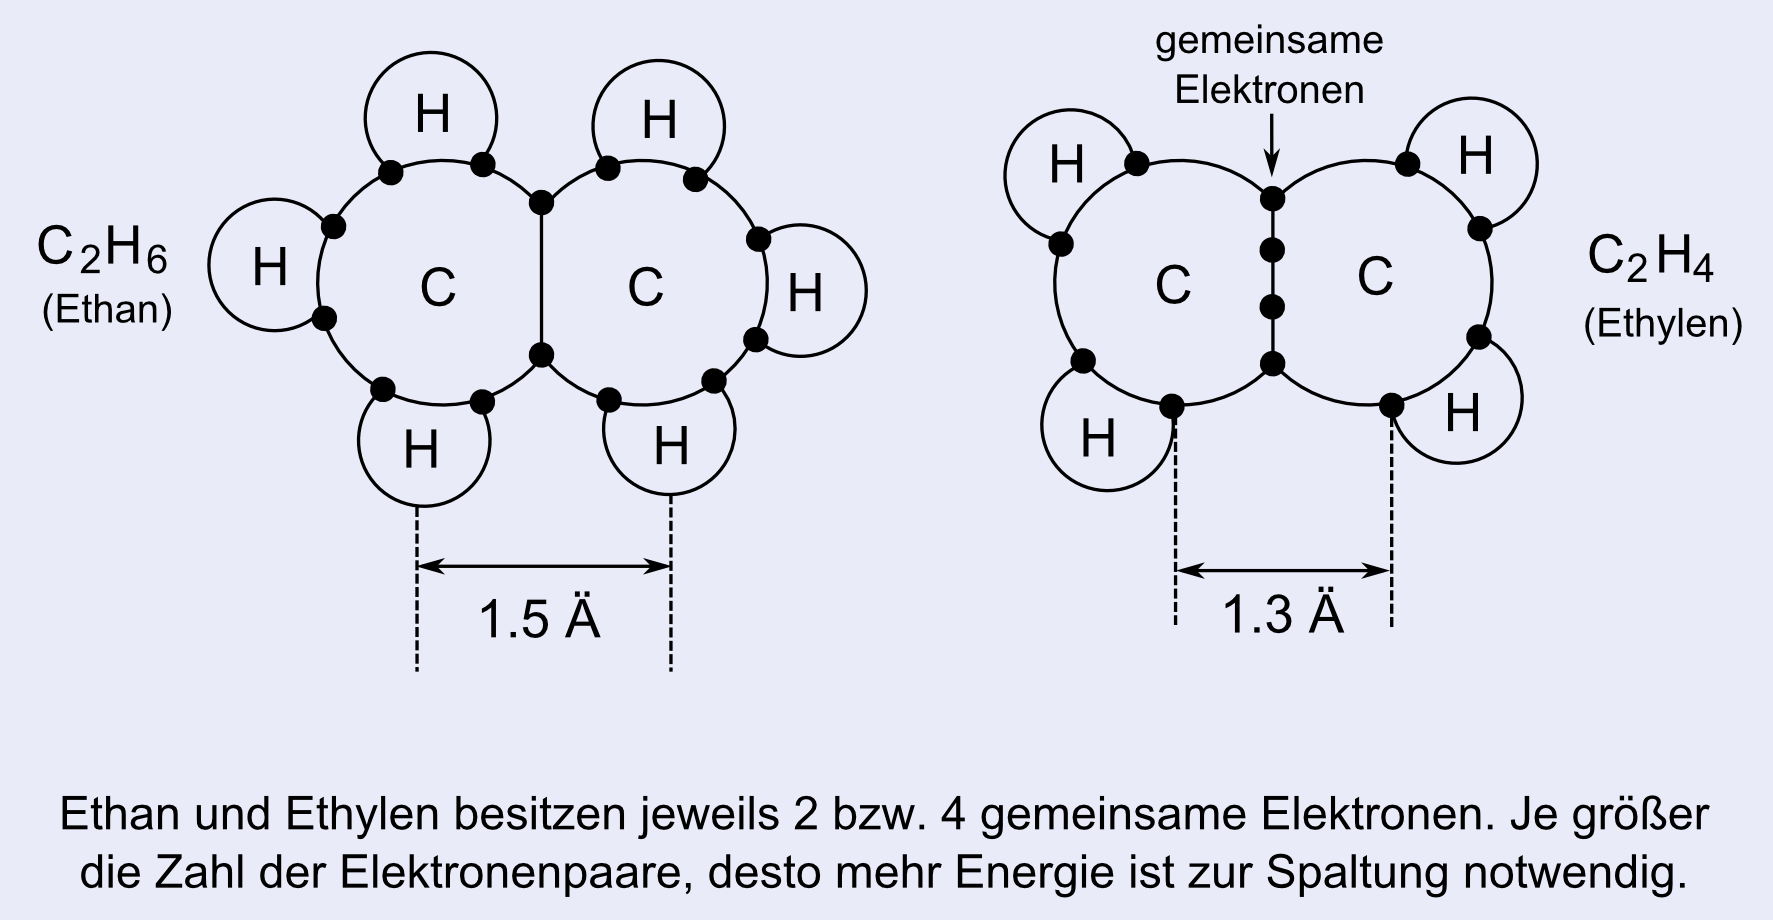
Kovalente Bindung (covalent bond)
Bindungsart, bei der zwei Atome sich ein Elektronenpaar teilen. Um dies kenntlich zu machen, schreibt man die einfache C-H-Bindung oder die doppelte C-C-Bindung oft auch jeweils als C:H und
C :: C. Aus diesem Grund ist auch der Ausdruck Elektronenpaarbindung gebräuchlich. Bei mehreren kovalenten Bindungen verringert sich der Atomabstand und es ist entsprechend mehr Energie nötig, um diese Bindungen zu lösen. Die Abbildung zeigt die Elektronenpaarbindungen des Ethans (C2H6) und des Ethylens (C2H4). Ersteres besitzt eine kovalente Bindung (2 Elektronen), letzteres zwei (4 Elektronen). Mit einem Abstand der Kohlenstoffatome von 1,3 Å (Ångström) ist die Bindung beim Ethylen enger als das beim Ethan (1,5 Å Abstand) und somit stabiler.
Eine noch größere Stabilität erhält die Verbindung, wenn beide Elektronen des Paares einen entgegengesetzten Spin aufweisen. Die thermische Spaltungsenergie, die beim Löten auf ein organisches Flussmittel wirkt, ist relativ gering, da der Vorgang bei einer eher niedrigen Temperatur abläuft. Daher müssen bei der Wahl des Flussmittelaktivators auch das Vorhandensein kovalenter Bindungen und die Zahl der Elektronenpaare berücksichtigt werden.
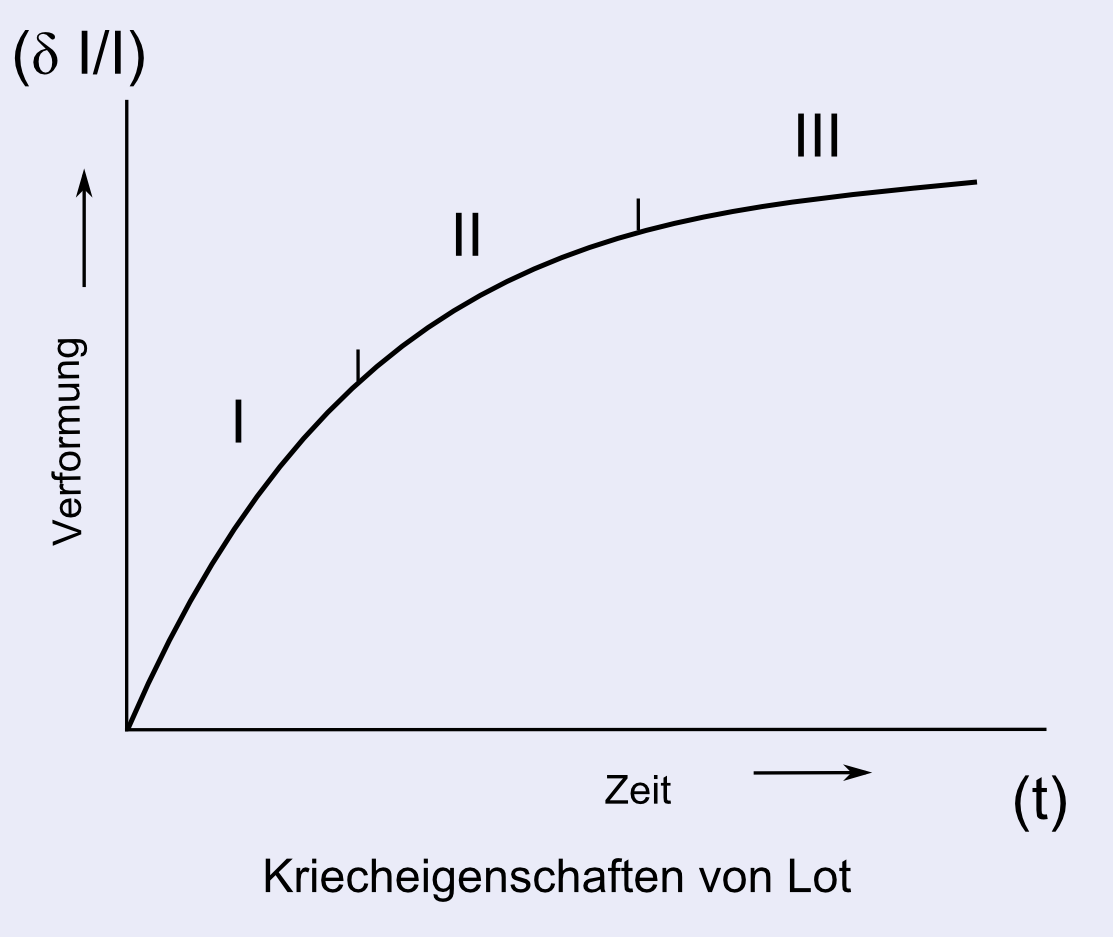
Kriechen (creep)
Kriechen ist die Verformung eines Werkstückes, das über längere Zeit einer vergleichsweise geringen Spannung ausgesetzt ist. Wie die Abbildung zeigt, teilt man das Kriechen in drei Bereiche ein.
Bereich 1: Verformung innerhalb kurzer Zeit
Bereich 2: Relativ langsam voranschreitende Verformung.
Bereich 3: Plötzliche Verformung, die zum Bruch des Werkstückes führt.
Da bei Sn-Pb-Lotlegierungen der Rekristallisationsgrad gering ist, weisen diese schon bei Raumtemperaturen Kriechverformung auf. Bei erhöhter Temperatur wird dieses Phänomen noch ausgeprägter. Durch Hinzufügen geringer Mengen von Cu und Sb zur Legierung wird diese weniger kriechanfällig. Die Spannung auf der Kriechkurve, die zum Bruch des Werkstücks führt, wird als Kriechfestigkeit (creep strength) bezeichnet.
Kristallisationswärme, Erstarrungswärme (heat of solidification)
Wärme, die freigesetzt wird, wenn ein Stoff bei gleichbleibender Temperatur von der flüssigen in die feste Phase übergeht. Umgekehrt nimmt ein Stoff Wärme auf, wenn er ohne seine Temperatur zu ändern vom festen in den flüssigen Zustand übergeht. Letztere Wärmemenge wird Schmelzwärme genannt und ist mit der Kristallisationswärme betragsgleich. Aus der Veränderung der Kristallisationswärme in den Abkühlungskurven lassen sich die Temperaturen ableiten, an denen Phasenübergänge stattfinden, und aus diesen Ergebnissen können Phasendiagramme erstellt werden.
Kühlkörper/Wärmesenke (heat sink)
Im Englischen steht sink für das Spülbecken in der Küche und allgemein für einen Ort, an dem sich etwas sammelt. Je mehr die Integrationsdichte von LSI-Packages steigt, desto mehr Abwärme produzieren sie, so dass ihre Oberflächentemperatur bisweilen 80°C übersteigen kann. Bauelemente oder Vorrichtungen zur Aufnahme dieser Abwärme werden als Kühlkörper oder Wärmesenken bezeichnet. Dies können z.B. Metallplatten unter oder auf gedruckten Schaltungen sein, welche die von den Bauteilen und der Leiterplatte selbst entwickelte oder gespeicherte Wärme aufnehmen und abstrahlen. AIN-Leiterplatten haben den Vorteil, dass sie isolieren und gleichzeitig Wärme gut leiten.
Kupferschweißdraht (copper welding wire)
Mit Kupfer beschichteter oder plattierter Eisendraht. Wenn die Anschlussdrähte von Kondensatoren oder Widerständen aus reinem Kupfer sind, können sie sich beim Aufstecken verbiegen und den Arbeitsablauf verlangsamen, besonders im Falle der automatischen Bestückung. Anschlussdrähte mit Eisenkern sind fester und einfacher durchzustecken.
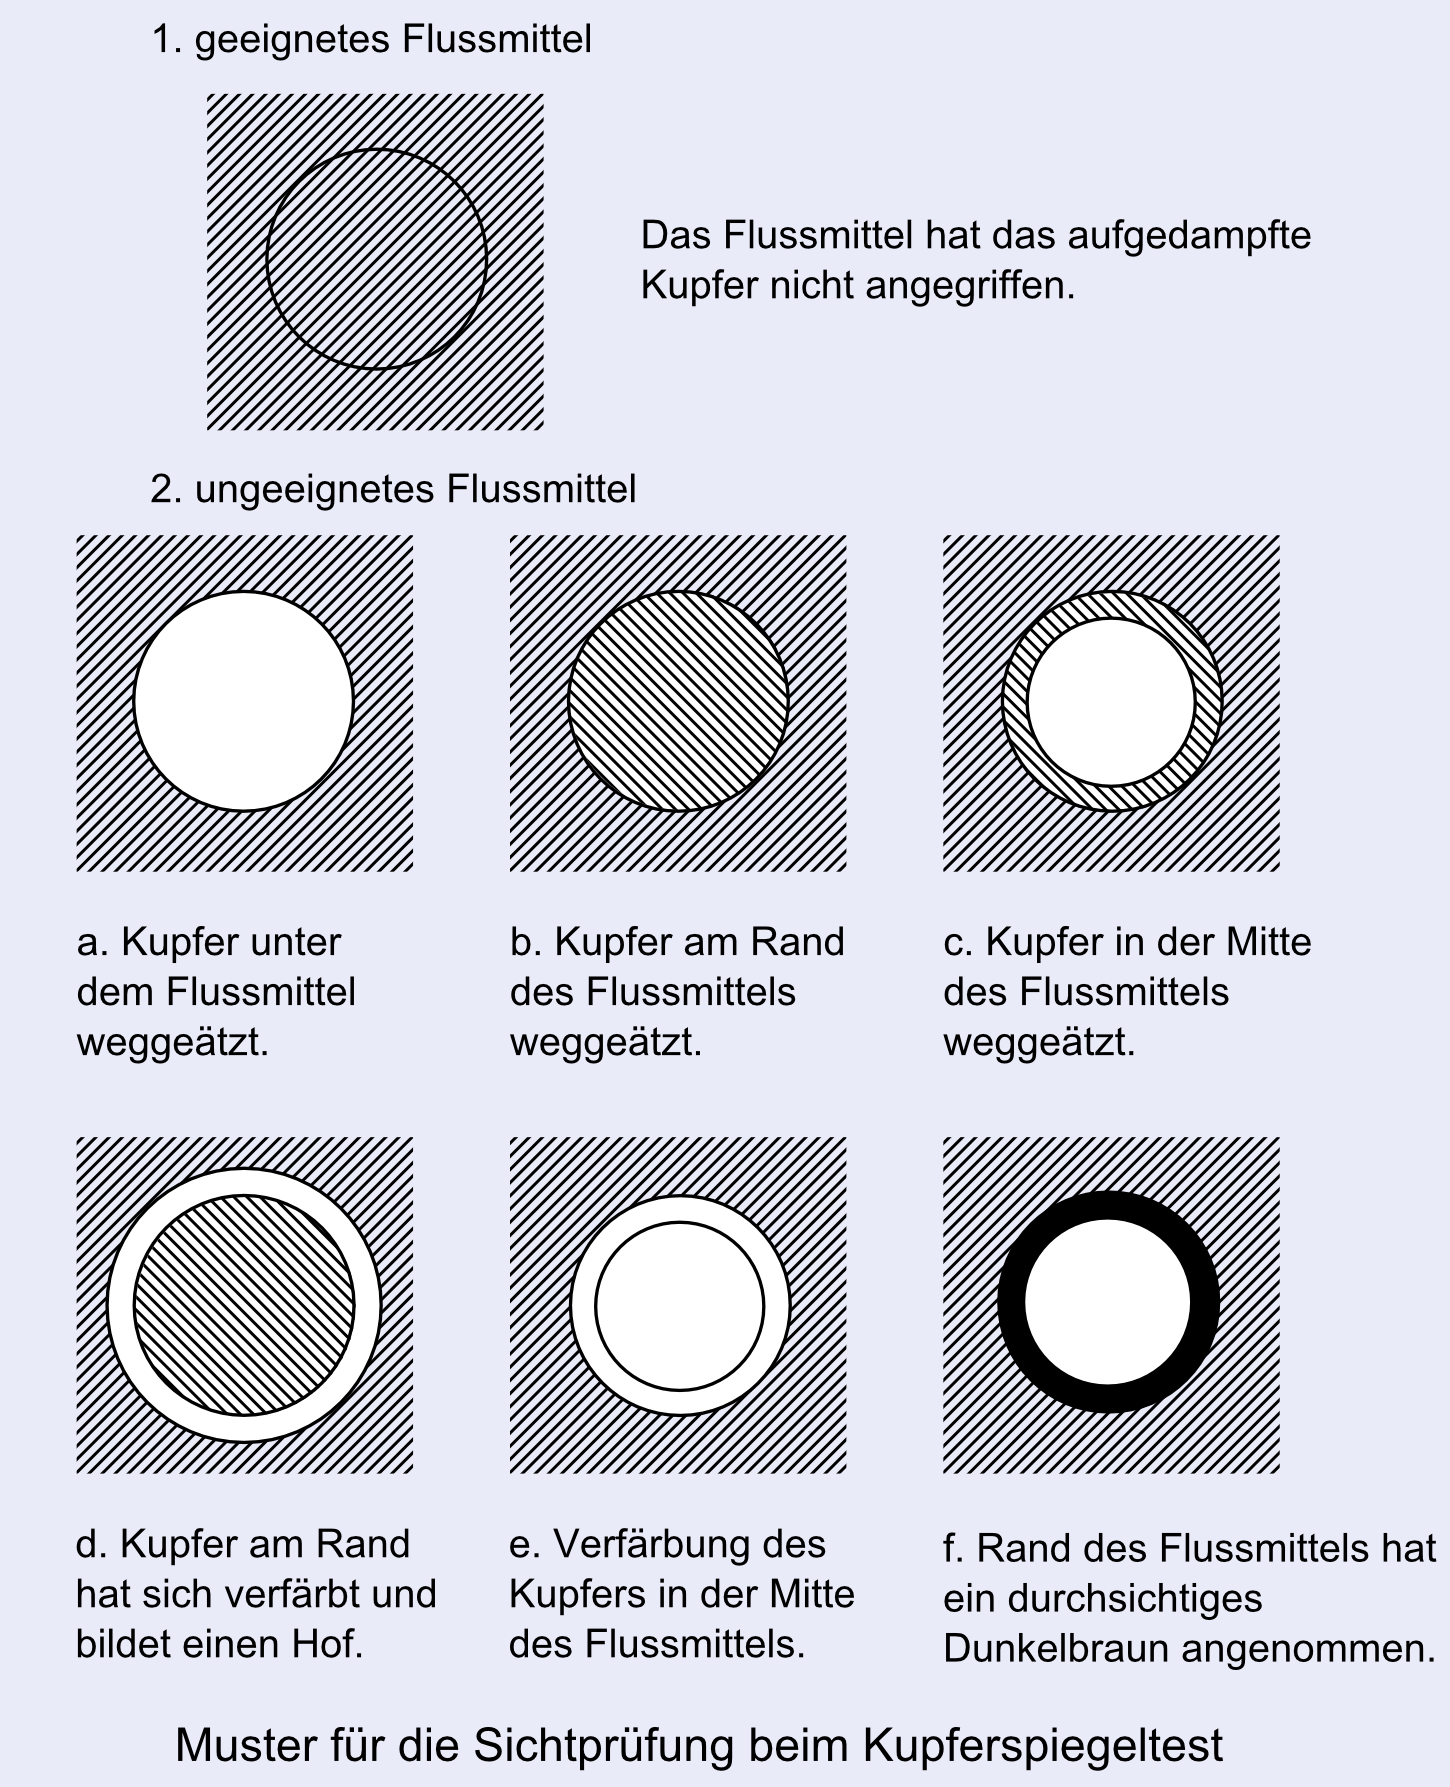
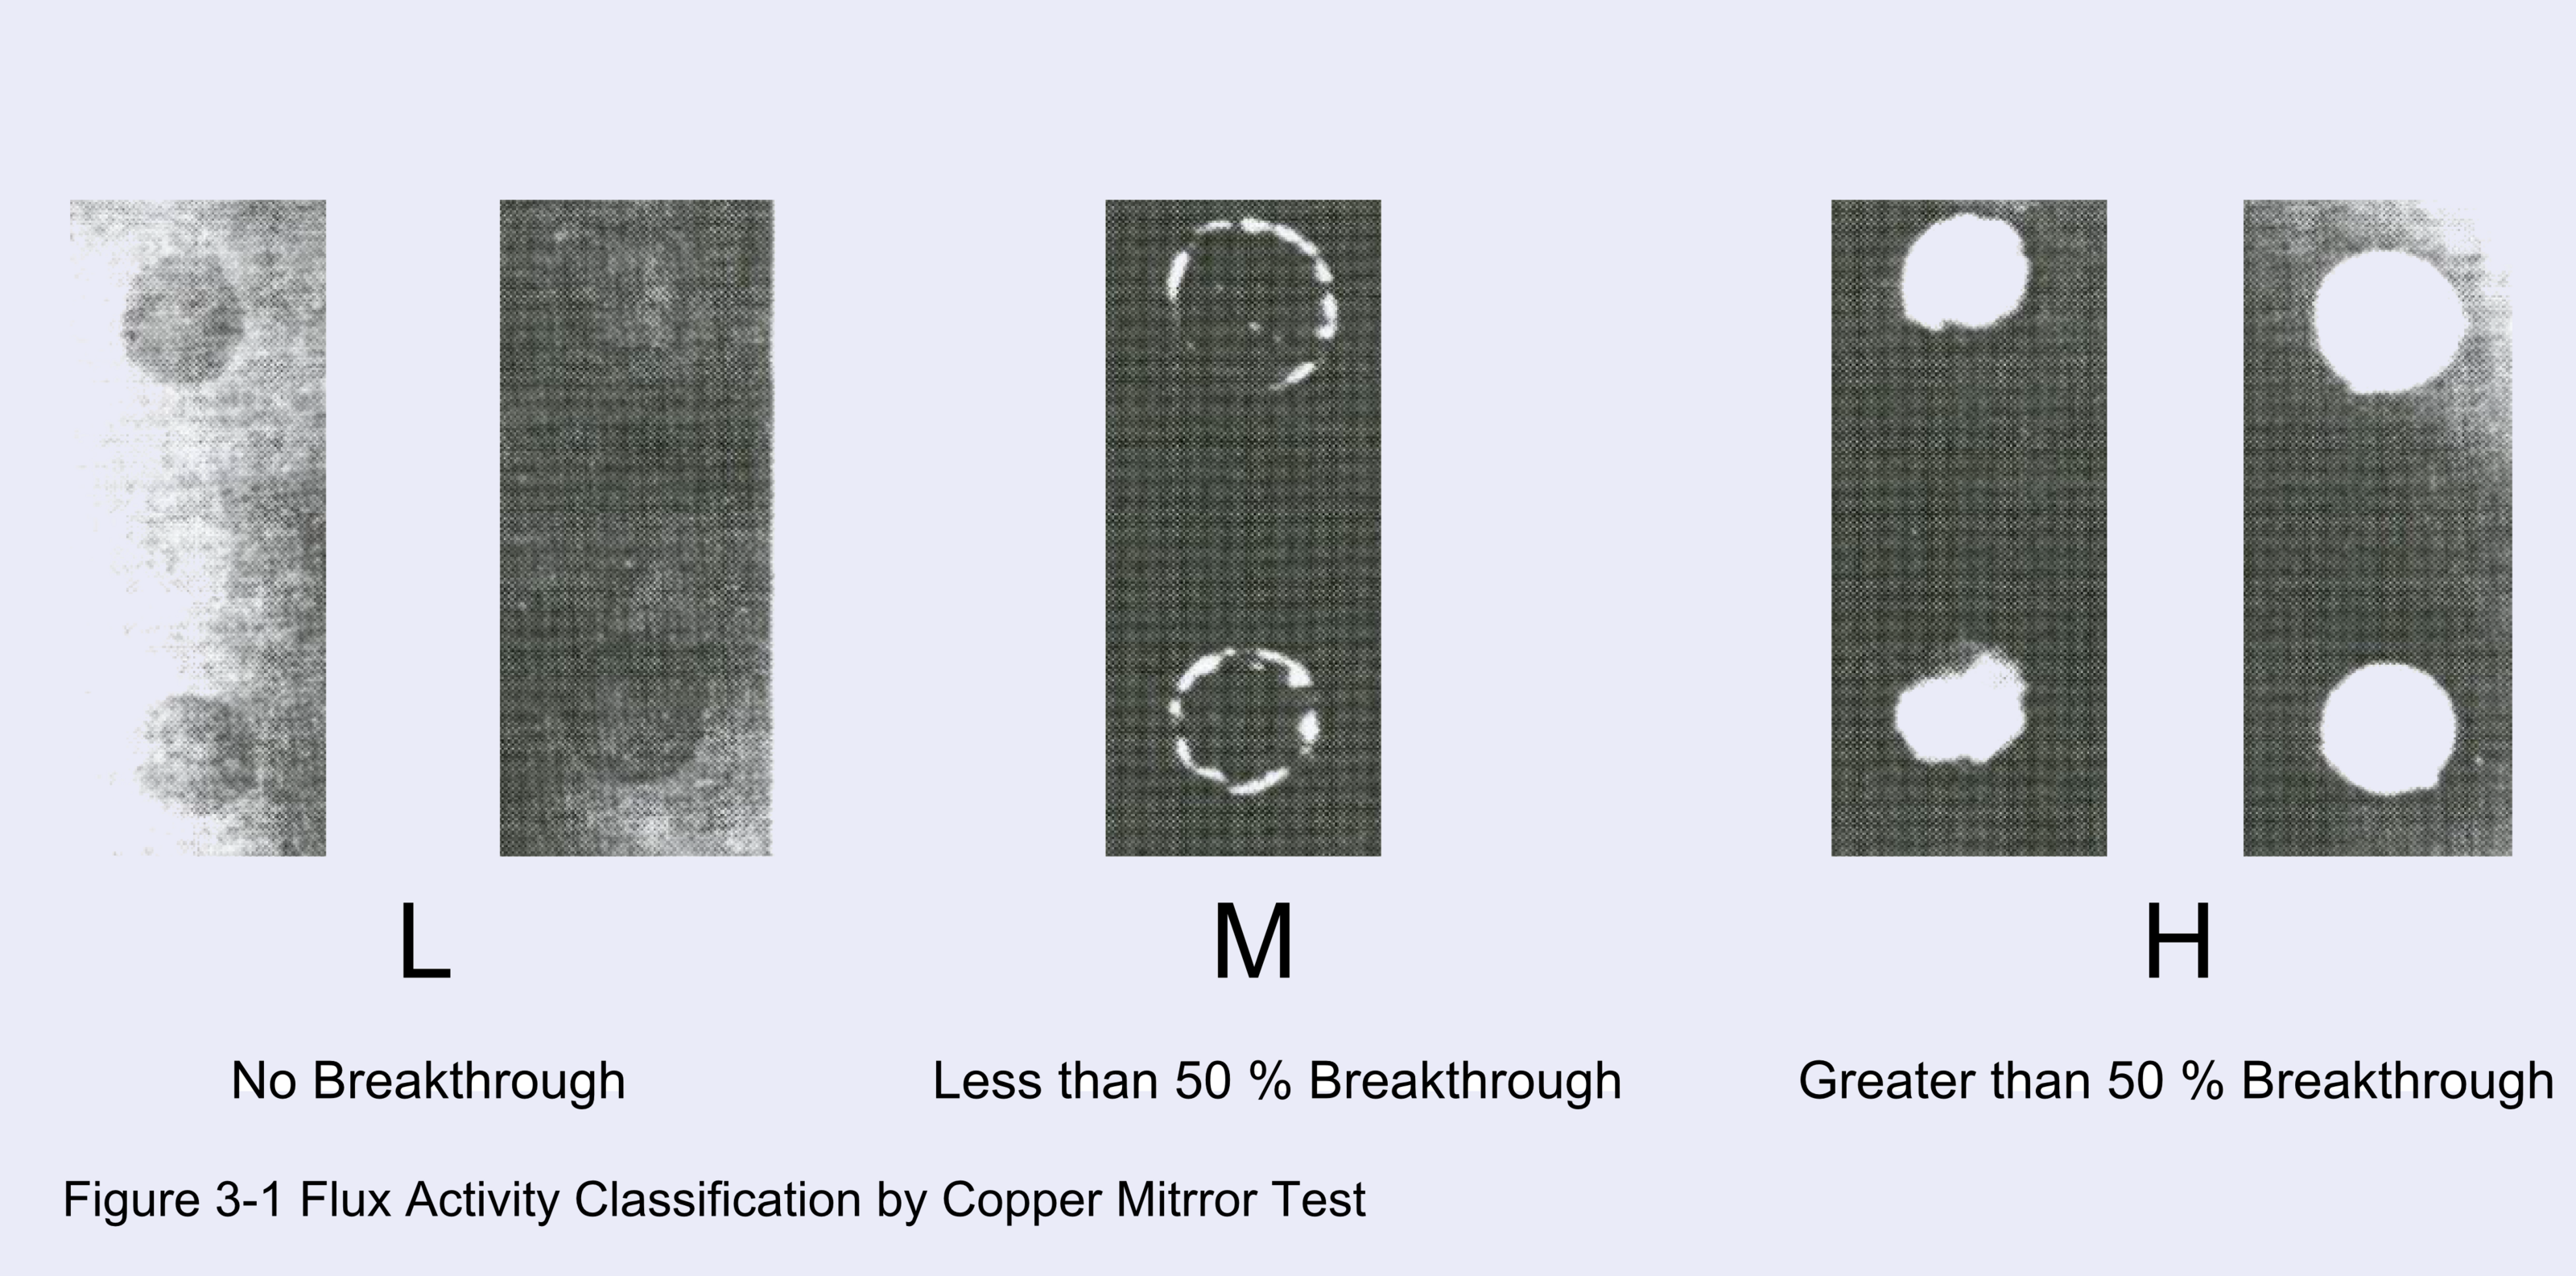
Kupferspiegeltest (copper mirror test)
Weit verbreitetes Prüfverfahren nach JIS-Z-3197 (1986) Abschnitt 6.6.2. ( IPC J STD 004 Test Methode IPC TM 650 2.3.32), um die korrosive Wirkung von Flussmitteln für Röhrenlote und Lotpaste, flüssigen und festen sowie kolophoniumhaltigen Flussmitteln auf eine Kupferplatte zu testen. Dabei wird ein 1,0 x 25 x 76 mm großer Glasprobenträger für die Mikroskopie gereinigt und mit einer Kupferschicht bedampft, die eine Durchlässigkeit von 10 ± 5% gegenüber normalem Licht mit einer Wellenlänge von 5000 Å aufweisen sollte. Flussmittel für Röhrenlot wird zur Prüfung in Isopropylalkohol (35%) gelöst. Anschließend werden 0,05 ml der Lösung auf die Probe geträufelt, die man nun innerhalb von 5 Minuten in einen 23 ± 2°C warmen Behälter mit einer relativen Luftfeuchtigkeit von 45-55% legt. Nach 24 Stunden wird die Probe mit Isopropylalkohol von den Resten des Flussmittels befreit und mit einer Referenzprobe verglichen, die ihrerseits mit in 35%-igem Isopropylalkohol gelöstem WW-Kolophonium-Flussmittel bearbeitet wurde. Der Vergleich der Korrosion erfolgt durch Sichtprüfung (visual testing) unter Zuhilfenahme von Zeichnungen, wie den unten abgedruckten. Zum Testen von Lotpaste oder flüssigem Flussmittel bringt man das mit der Lotpaste zu mischende Flussmittel, bzw. das unverdünnte Produkt, unmittelbar mit der Kupferplatte in Kontakt und verfährt ansonsten wie oben beschrieben. Den Test bestanden hat ein Flussmittel, wenn die aufgedampfte Kupferschicht völlig unverändert bleibt.
Lackmuspapier (litmus paper)
Lackmuspapier (litmus paper)
Filterpapier, das mit einem violetten Farbpigment (tatsächlich eine Mischung mehrerer Pigmente) getränkt wird, welches man aus Färberflechte und anderen Flechtenarten gewinnt. Als Testpapier stellt es ein einfaches Mittel dar, um festzustellen, ob eine Flüssigkeit eine Säure oder eine Base ist: Taucht man das rote Testpapier in eine alkalische Flüssigkeit, so färbt es sich blau, taucht man blaues Testpapier in eine Säure, so färbt es sich rot. Die Farbänderung tritt in einem pH-Bereich von 5,0-8,0 ein. Findet keine Farbänderung statt, so ist die Lösung neutral und hat den pH-Wert 7.
Lagerfähigkeit (shelf life)
Durch langes Lagern verschlechtern sich die Löteigenschaften von Lotpaste. Zum einen ist dies dem hohen Vermischungsgrad von Lotpulver und Flussmittel (flüssig) geschuldet: Aufgrund der Oberflächenaktivierungsenergie der winzigen Lotpartikel setzt bereits während der Lagerung eine chemische Reaktion zwischen den Bestandteilen ein und infolgedessen geht ein Teil der Aktivität der Lotoberfläche verloren. Zum anderen spielt auch die Thixotropie des Flussmittels eine Rolle. Daher muss der Haltbarkeitszeitraum der Lotpaste gewährleistet sein. Diesen Zeitraum nennt man auch Lagerfähigkeit der Lotpaste.
Laser
Das Wort Laser ist aus den Anfangsbuchstaben von light amplification by stimulated emission of radiation gebildet. Richtet man gebündelte Laserstrahlen auf eine Lötstelle, so wird das Licht vom Metall absorbiert und in Wärmeenergie umgewandelt, wodurch die Temperatur der Lötstelle ansteigt. Diese Technik eignet sich besonders für das selektive Löten, da sich das Licht gut auf einen Punkt fokussieren lässt.
Latente Wärme (latent heat)
Wärmemenge, die bei Phasenübergängen wie Erstarren, Schmelzen oder Verdunsten frei wird oder aufgenommen wird, ohne dass sich dabei die Temperatur des Stoffes ändert. Auch das Gefühl der Abkühlung, das sich einstellt, wenn man an warmen Tagen den Boden mit Wasser besprengt, rührt daher, dass das verdampfende Wasser seiner Umgebung diese latente Wärme entzieht. Durch Messen dieser Wärmemengenänderung lassen sich die Phasenübergangstemperaturen eines Stoffes ermitteln.
Leg up
In wave soldering, when components are mounted parallel with the direction of the conveyor, the lead wires that first come in contact with the solder wave are drawn into it while following component is pushed up. This is called a leg up.
Leitkleber (conductive resin)
Im Allgemeinen Epoxidharzklebstoff, dem in einem Volumenverhältnis von 90% oder mehr Kupfer- oder Silberpulver beigemengt wurde. Er wird als Lotersatz zur Befestigung von Chips oder LSIs verwendet und ist insbesondere notwendig, um einen Chip mit einer ITO-Elektrode auf einem Glas- oder Kunststoffsubstrat zu verbinden (hierbei wird Druck eingesetzt) oder Leiterplatten mit geringer Wärmeentwicklung herzustellen. Die Stellen, an denen der Klebstoff aufgetragen wurde, bezeichnet man dabei als Bumps.
Limonen (limonene)
C10H16. Monozyklisches Monoterpen und Derivat des p-Methans, das einen zitronenähnlichen Geruch besitzt. Hauptbestandteil des Reinigungsmittels EC-7, das AT&T (USA) als Ersatzstoff für den FCKW-Reiniger CFC 131 vertreibt. Das Limonen kommt in zwei Enantiomeren d und l vor, von denen Ersteres im vorgenannten Reiniger enthalten ist. Das d-Limonen kommt hauptsächlich in Pomeranzenschalenöl, Zitronenöl, Bergamottöl und anderen Zitrusfrüchten vor, wohingegen l-Limonen sich in Kiefernnadelöl, Pfefferminzöl etc. findet. Die chemische Strukturformel des d-Limonens ähnelt derjenigen der im Kolophonium enthaltenen Abietinsäure. Da das limonenhaltige Reinigungsmittel EC-7 einen niedrigen Entzündungspunkt von 47°C aufweist, muss die Reinigung der Baugruppen nach dem Löten in Stickstoffatmosphäre erfolgen. Nach der Reinigung mit EC-7 ist eine Wasserspülung notwendig.
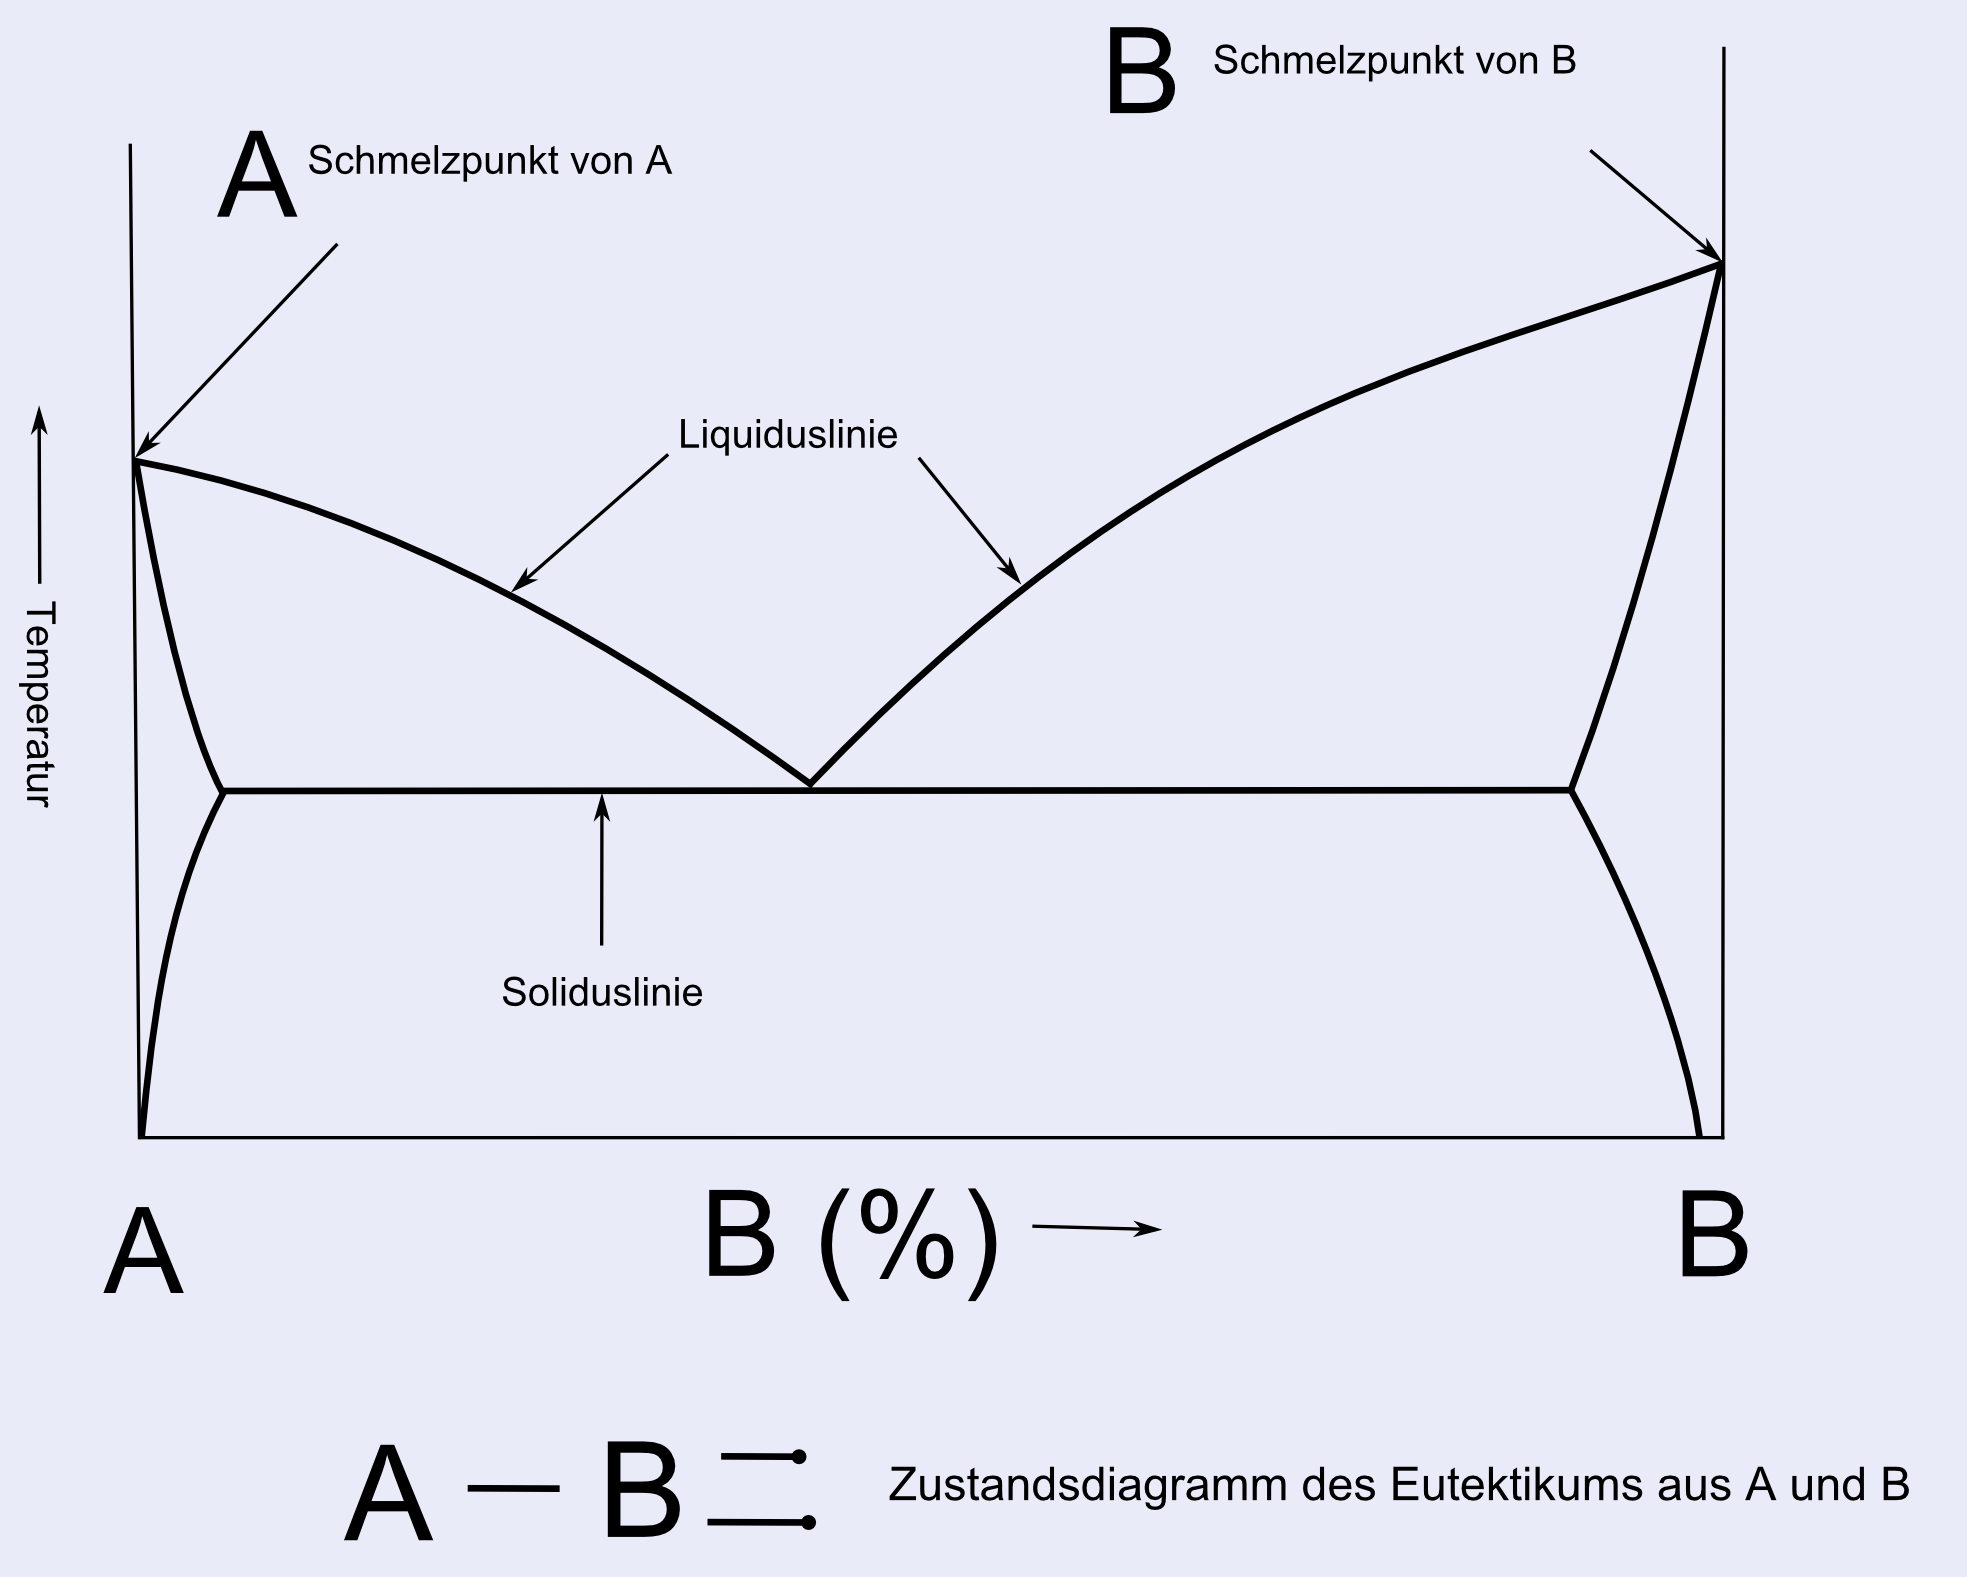
Liquiduslinie (liquidus line)
Bei der Abkühlung der Schmelze einer eutektischen Legierung aus zwei Metallen A und B kristallisiert das Metall, dessen Anteil größer ist, zuerst. Die Temperatur, bei der die Kristallbildung eintritt, wird hierbei als Liquiduslinie von A oder B bezeichnet. Die Linie, die sich ergibt, wenn man die Liquidustemperatur eines Gemenges, d.h. die Temperatur, bei der dieses zu erstarren beginnt, als Funktion der Zusammensetzung aufträgt, ist die Liquiduslinie des Gemenges.
Lokalelement (local cell)
Wird ein Metall oder eine Legierung in eine Elektrolytflüssigkeit getaucht und ist das Metall, bzw. die Legierung oder die Flüssigkeit inhomogen, so können örtliche Elektroden (Anoden oder Kathoden) entstehen, zwischen denen ein Strom fließt und die somit eine galvanische Zelle bilden. Diese winzigen Zellen nennt man Lokalelemente. Setzt man zum Beispiel eine Lötstelle einer Elektrolytflüssigkeit aus, so können Verarbeitungsrisse in der Lotlegierung, interne mechanische Spannungen oder Unregelmäßigkeiten in der Zusammensetzung, der Temperatur oder dem Druck der Lösung zur Bildung von Lokalelementen und mithin zur Korrosion der Lötstelle führen. Die Korrosion von Lötverbindungen bei Kontakt mit Regentropfen (besonders bei saurem Regen) kann neben der eigentlichen chemischen Reaktion auch durch Lokalelemente hervorgerufen werden. Dies ist jedoch nicht mit dem galvanischen Strom gleichzusetzen.
→ Galvanischer Strom
Lösungsmittelextraktion (solvent extraction)
Methode zur Extraktion eines bestimmten Stoffes aus einer Probe, die darin besteht, die Probe in eine geeignete Lösung einzulegen und damit zu umspülen. Auch zur chemischen Analyse von Lotrückständen wird diese Methode angewandt. Neben der direkten Einlösung der Probe besteht auch die Möglichkeit, durch bestimmte chemische Reaktionen im Vorfeld den gesuchten Stoff leichter extrahierbar zu machen. Zum Extrahieren aus einer Flüssigkeit bedient man sich nicht mischbarer Lösungsmittel und eines Scheidetrichters. Bei dieser Methode empfiehlt es sich, ein niedrigsiedendes Lösungsmittel wie Alkohol, Ether, Benzol, Essigsäureethyl oder Chloroform zu verwenden.
Lösungsmittelextraktion (solvent extraction)
Lösungsvermittler (solubilizer)
Zur Löslichmachung (solubilization) von schwer wasserlöslichen Flüssigkeiten und Feststoffen, damit diese eine thermodynamisch stabile Lösung eingehen, werden als Hilfsstoffe Tenside und andere sogenannte Lösungsvermittler eingesetzt. Beim Löten fungieren sie als Zusatz zum Trägerstoff des Flussmittels und verhindern dessen Erstarrung vor der Reinigung. Dadurch erhöht sich die Wirkung des Reinigers.
Schmelzlotlegierungen
chemische Zusammensetzung (%) Temperatur (°C)
Bi Pb Sn Cd Sonstige Solidus Liquidus
44,7 22,6 8,3 5,3 In 19,1 47 47
49,0 18,0 12,0 - In 21,0 58 58
48,0 25,63 12,77 9,6 In 4,0 61 65
50,0 26,7 13,3 10,0 - 70 70
42,5 37,7 11,3 8,5 - 71 87
55,5 44,5 - - - 124 124
58,0 - 42,0 - - 139 139
40,0 - 60,0 - - 139 170
48,0 28,5 14,5 - Sb 9,0 103 226
Schmelzlotlegierungen
Löten (soldering)
Verfahren zum Verbinden zweier Metallteile mithilfe eines Lotes aus einem Metall oder einer Legierung mit niedrigerem Schmelzpunkt als die Grundwerkstoffe, bei dem das Lot zwischen den zu verbindenden Metallteilen geschmolzen wird und auf diesen eine dünne Legierungsschicht bildet, die zur Verstärkung der Verbindung beiträgt. Im Allgemeinen wird Löten bei einer Temperatur von unter 450 °C als Weichlöten, darüber als Hartlöten bezeichnet. Wenn dabei die Legierungsschicht zu dick wird, kann die Verbindung sich leichter lösen, daher ist eine Überhitzung oder eine zu lange Lötzeit unbedingt zu vermeiden. Da Löten nur durch Metallaustausch auf atomarer Ebene möglich ist, müssen die Werkstoffoberflächen hierfür rein und metallisch sein. Das Löten wird dem Fügen als Herstellungsverfahren zugeordnet und oft in diesem Kontext erörtert. Weich- und Hartlöten sind verschiedene Fügetechniken, die je nach Sprache unterschiedlich bezeichnet werden (siehe Tabelle).
Bezeichnungen für Weich- und Hartlöten in verschiedenen Sprachen
Sprache Weichlöten Hartlöten
Englisch soldering oder soft-soldering brazing hard-soldering
Französisch brasage tendre / soudage tendre brasage (fort)
Holländisch zachtsolderen hardsolderen
Italienisch saldatura dolce saldatura forte
Spanisch soldadura blanda soldadura fuerte
Japanisch handa-zuke r-zuke
Bezeichnungen für Weich- und Hartlöten in verschiedenen Sprachen
Lötflussmittel (soldering flux)
Flussmittel dient beim Löten mit Ausnahme von Sonderfällen (z.B. Reiblöten, Löten in reduktiver Atmosphäre, mechanisches Fügen) dazu, die Lötstelle zu reinigen, die Oxidation des Metalls zu verhindern sowie die Oberflächenspannung des geschmolzenen Lotes herabzusetzen und dadurch die Benetzbarkeit zu erhöhen. Zu diesem Zweck muss es sowohl in der Lage sein, die Oberflächenoxide des Metalls zu entfernen, als auch das Lot direkt mit dem Grundwerkstoff in Kontakt zu bringen. Um diese Wirkung zu erzielen wird meist kolophoniumhaltiges Flussmittel verwendet, das man auch als R-Flussmittel (R steht für rosin) bezeichnet. Da hiermit allein jedoch keine hohe Arbeitseffizienz erreichbar ist, werden bei industriellen Anwendungen dem Flussmittel normalerweise Aktivatoren beigegeben. Die Bewertung der Wirksamkeit eines Flussmittels ist äußert kompliziert, da neben dem Lotmaterial auch Faktoren wie Werkstoff, Art und Qualität der zu lötenden Teile, Bedingungen des Lötvorgangs, Anforderungen an die Lötstelle sowie Art und Menge der dem Kolophonium hinzugefügten Chemikalien berücksichtigt werden müssen. In Flussmitteln zur Verwendung in Lotpaste etwa sind in manchen Fällen über 20 verschiedene Aktivatoren enthalten. Die genaue Zusammensetzung ist ein Betriebsgeheimnis der Hersteller und wird nicht veröffentlicht. Um die Flussmittel ihrer Leistung nach zu kategorisieren verwendet die USA-Militärnorm MIL die Abkürzungen R, RMA und RA, wobei RMA für Rosin Mildly Activated und RA für Rosin Activated steht. Aktivatoren sind im Wesentlichen Halogenide, nach deren Menge eine Einteilung in RA und RMA erfolgt. In Rückständen von RMA-Flussmitteln sind vergleichsweise wenig Halogene enthalten, weshalb eine Reinigung nicht erforderlich ist (NoClean-Flussmittel).
Je nach Typ und Anteil der Aktivatoren kann auch zwischen wasserlöslichen (water soluble) und wasserunlöslichen Flussmitteln unterschieden werden. Für gewöhnlich enthalten Flussmittel Kolophonium bzw. Harz, in dem sich die Produkte der Reaktion zwischen den Oxiden von Lot und Grundwerkstoff und dem Aktivator lösen, sowie ein Bindemittel. Die Konzentration und Viskosität wird durch Vermischen mit einem Verdünner den Lötbedingungen angepasst. Da wasserlösliches Flussmittel allerdings korrosiv ist, muss dem Lötvorgang ein Reinigungsschritt aus Wasserspülung und Neutralisation folgen. Wasserunlösliches Flussmittel existiert in kolophonium- und harzbasierter Form und ist beim Löten elektronischer Geräte sehr verbreitet. Die R-, RMA- und RA-Flussmittel in der nachstehenden Tabelle gehören hierzu. RMA-Flussmittel unterliegen strengeren Auflagen hinsichtlich der Verwendung halogenhaltiger Aktivatoren und dürfen daher ohne Reinigung als Rückstände auf der Baugruppe bleiben. Die zweite Tabelle enthält eine Übersicht der Aktivatoren für wasserlösliche Flussmittel und der dazugehörigen Wasserreinigungsverfahren. Als Bindemittel für solche Flussmittel kommen Glycerin, Polyethylen, Glykol, Polypropylen, Glykol-Polyoxyethylen oder Phenylether in Frage, als Verdünner Wasser, Alkohole mit der Kohlenstoffzahl 1-3 oder Alkoholether mit hohem Siedepunkt. Wasserunlösliches Flussmittel (non-water-soluble flux) besteht wie Tabelle 3 zeigt aus Kolophonium oder Harz mit Aktivatoren, besonders bei einem Feststoffanteil (Kolophoniumanteil) von 5% oder weniger ist allerdings auch eine Reinigung mit Wasser möglich. Hierfür werden Verdünner wie Terpene, Alkohole mit der Kohlenstoffzahl 1- 4 u. a. eingesetzt. Die obigen Flussmittel sind vor allem für die Pre-Flux- oder Post-Flux-Verwendung geeignet, während Lotpastenflussmittel eine andere Zusammensetzung besitzen. Typische Flussmittel dieser Art sind in Tabelle 4 aufgeführt. Die Prüfbestimmungen für solche Flussmittel finden sich in der Federal Spec. (QQ-S-571E).
Angaben der MIL-Norm zur Leistung von Flussmitteln (MIL-F-14256E)
Type Halogenidanteil in mval/g des festen Produkts Widerstand des Wasserextrakts
(Ω-cm)
Kupferspiegel→Test Oberflächenisolations→Widerstand (MΩ) Lotausbreitung (mm)
R 0,00 >100.000 keine Ablösung > 100 -
RMA < 0,040 > 100.00 s.o. s.o. > 90
RA < 0,284 > 50.000 - s.o. > 100
Angaben der MIL-Norm zur Leistung von Flussmitteln (MIL-F-14256E)
In wasserlöslichem Flussmittel enthaltene Chemikalien sowie Verfahren zu dessen Reinigung
Anwendung Chemikalien Reinigungsverfahren
Leiterplatten für Haushaltselektronik anorganische Salze von Aminen oder Aminosäuren: Methylamin-oder Glutaminsäure-Hydrochlorid, Pyridin-Hydrobromid, etc. entfernen der Rückstände mit Leitungswasser oder demineralisiertem Wasser
Leiterplatten für Industriegeräte organische Salze von Aminen und Aminosäuren: Glutaminsäure-Oxalat, Dimethylamin-Succinat s.o.
Vorlöten elektronischer Bauteile und Löten von Leiterplatten organische Säuren: Glykolsäure, Milchsäure, Apfelsäure, Citronensäure, Ameisensäure, Essigsäure, Oxalsäure, Malonsäure, Bernsteinsäure, etc. zunächst mit heißem Wasser reinigen, dann wasserunlösliche Rückstände mit 2% HCl behandeln und mit Wasser neutralisieren
Allgemeine Anwendungen anorganische Säuren: Flusssäure, Salzsäure, Bromwasserstoffsäure, Iodwasserstoffsäure, Tetrafluoroborsäure Phosphorsäure, etc. mit heißem Wasser reinigen und mit einer alkalischen Lösung neutralisieren
Verzinnung oder Zinn/Blei-Beschichtung dünner Kupferplatten anorganische Säuren: Zinkchlorid, Ammoniumchlorid, Natriumchlorid, Zinn(II)-Chlorid, Natriumfluorid, etc. nach der Verzinnung mit heißem Wasser reinigen und mit einer alkalischen Lösung neutralisieren
In wasserlöslichem Flussmittel enthaltene Chemikalien sowie Verfahren zu dessen Reinigung
In wasserunlöslichem Flussmittel enthaltene Chemikalien
Anwendung Chemikalien
Löten von Leiterplatten für Industriegeräte sowie Löten von Silberelektroden kolophoniumbasiert – organische Säuren, oder organische Salze von Aminen
Löten von Leiterplatten für Haushaltselektronik kolophoniumbasiert – organische Säuren, organische Salze von Aminen, Amin-Halogenidsalze
hochbelastbare Lötverbindungen in Militärgeräten oder Satelliten sowie Löten von dünnem Kupferdraht bis 0,5 mm Durchmesser im Kolophonium enthaltene Abietinsäure (nur Kolophonium)
Löten von Leiterplatten für Industriegeräte kunstharzbasiert – organische Salze oder organische Salze von Aminen
Löten von Leiterplatten für Haushaltselektronik kunstharzbasiert – organische Säuren, organische Salze von Aminen, Amin- Kolophoniumsalze
In wasserunlöslichem Flussmittel enthaltene Chemikalien
Flussmittel für Lotpaste
Funktion Inhaltsstoff Mischanteil (% des Gewichts)
Kolophonium WW-Kolophonium 64
Lösungsmittel Butyl-Carbitol 30
Thixotropiemittel Gehärtetes Rizinusöl 5
Aktivator Ethylamin-Hydrochlorid 0,5
Sonstige organische Salze (Abietinsäure) 0,5
Flussmittel für Lotpaste
Lötkrätze (dross)
Lötkrätze (dross)
Häufig werden Oxidationsprodukte, die sich an der Oberfläche einer Schmelze absetzen als Schlacke (slag) bezeichnet. Der Begriff Krätze schließt jedoch nicht nur das in der Schmelze verteilte oxidierte Metall ein, sondern auch Ablagerungen an deren Boden. In diesem Sinne wird auch der Begriff Schlamm (sludge) gebraucht. Bei Schlamm kann es sich allerdings auch um nichtmetallische Abfälle, etwa bei der Abwasserklärung, handeln. Daneben existiert auch der Ausdruck Schleim (slime). All diese Begriffe bezeichnen Abfälle und werden oft ohne klare Abgrenzung gebraucht. Unter Lötkrätze versteht man die beim Schmelzen des Lotes entstehenden Oxide von Zinn und Blei.
Lotkugelprüfung (globule test)
Ein Testverfahren, bei dem eine geschmolzene Lotkugel (solder globule) auf einer Oberfläche, die das Lot nicht befeuchtet (Platte aus Glas oder aus rostfreiem Stahl), platziert und ein Kupferdraht waagerecht abgesenkt wird, sodass er die Lotkugel in zwei Teile teilt. Anhand der Zeit, die das Lot benötigt, um den Kupferdraht zu umschließen, wird die Benetzbarkeit abgeschätzt. Zwar ist hiermit keine quantitative Messung möglich, doch gibt die Methode schnell qualitativen Aufschluss über die Benetzbarkeit.
Lötöl (soldering oil)
Öl, das dem Lotbad zugegeben wird, um die Oberfläche des Lotes vor Oxidation zu schützen oder dessen Oberflächenspannung zu senken, damit es besser fließt. Hauptbestandteile sind wasserlösliche Öle oder Mineralöl, viele Produkte enthalten Glykole. Bei Wellenlötanlagen wird das Lötöl auch mithilfe einer Pumpe in das Lotbad geleitet. Da das Öl eine Verschmutzungsquelle sein kann, muss die Rückgewinnung von Flussmitteln, Öl, Lösungsmitteln, etc. im Voraus berücksichtigt werden. Insbesondere gilt es zu verhindern, dass Ölrückstände Störungen im Reinigungsprozess verursachen. Da sich bei der Verwendung Vorteile und Nachteile gegenüberstehen, ist eine sorgsame Abwägung derselben angeraten.
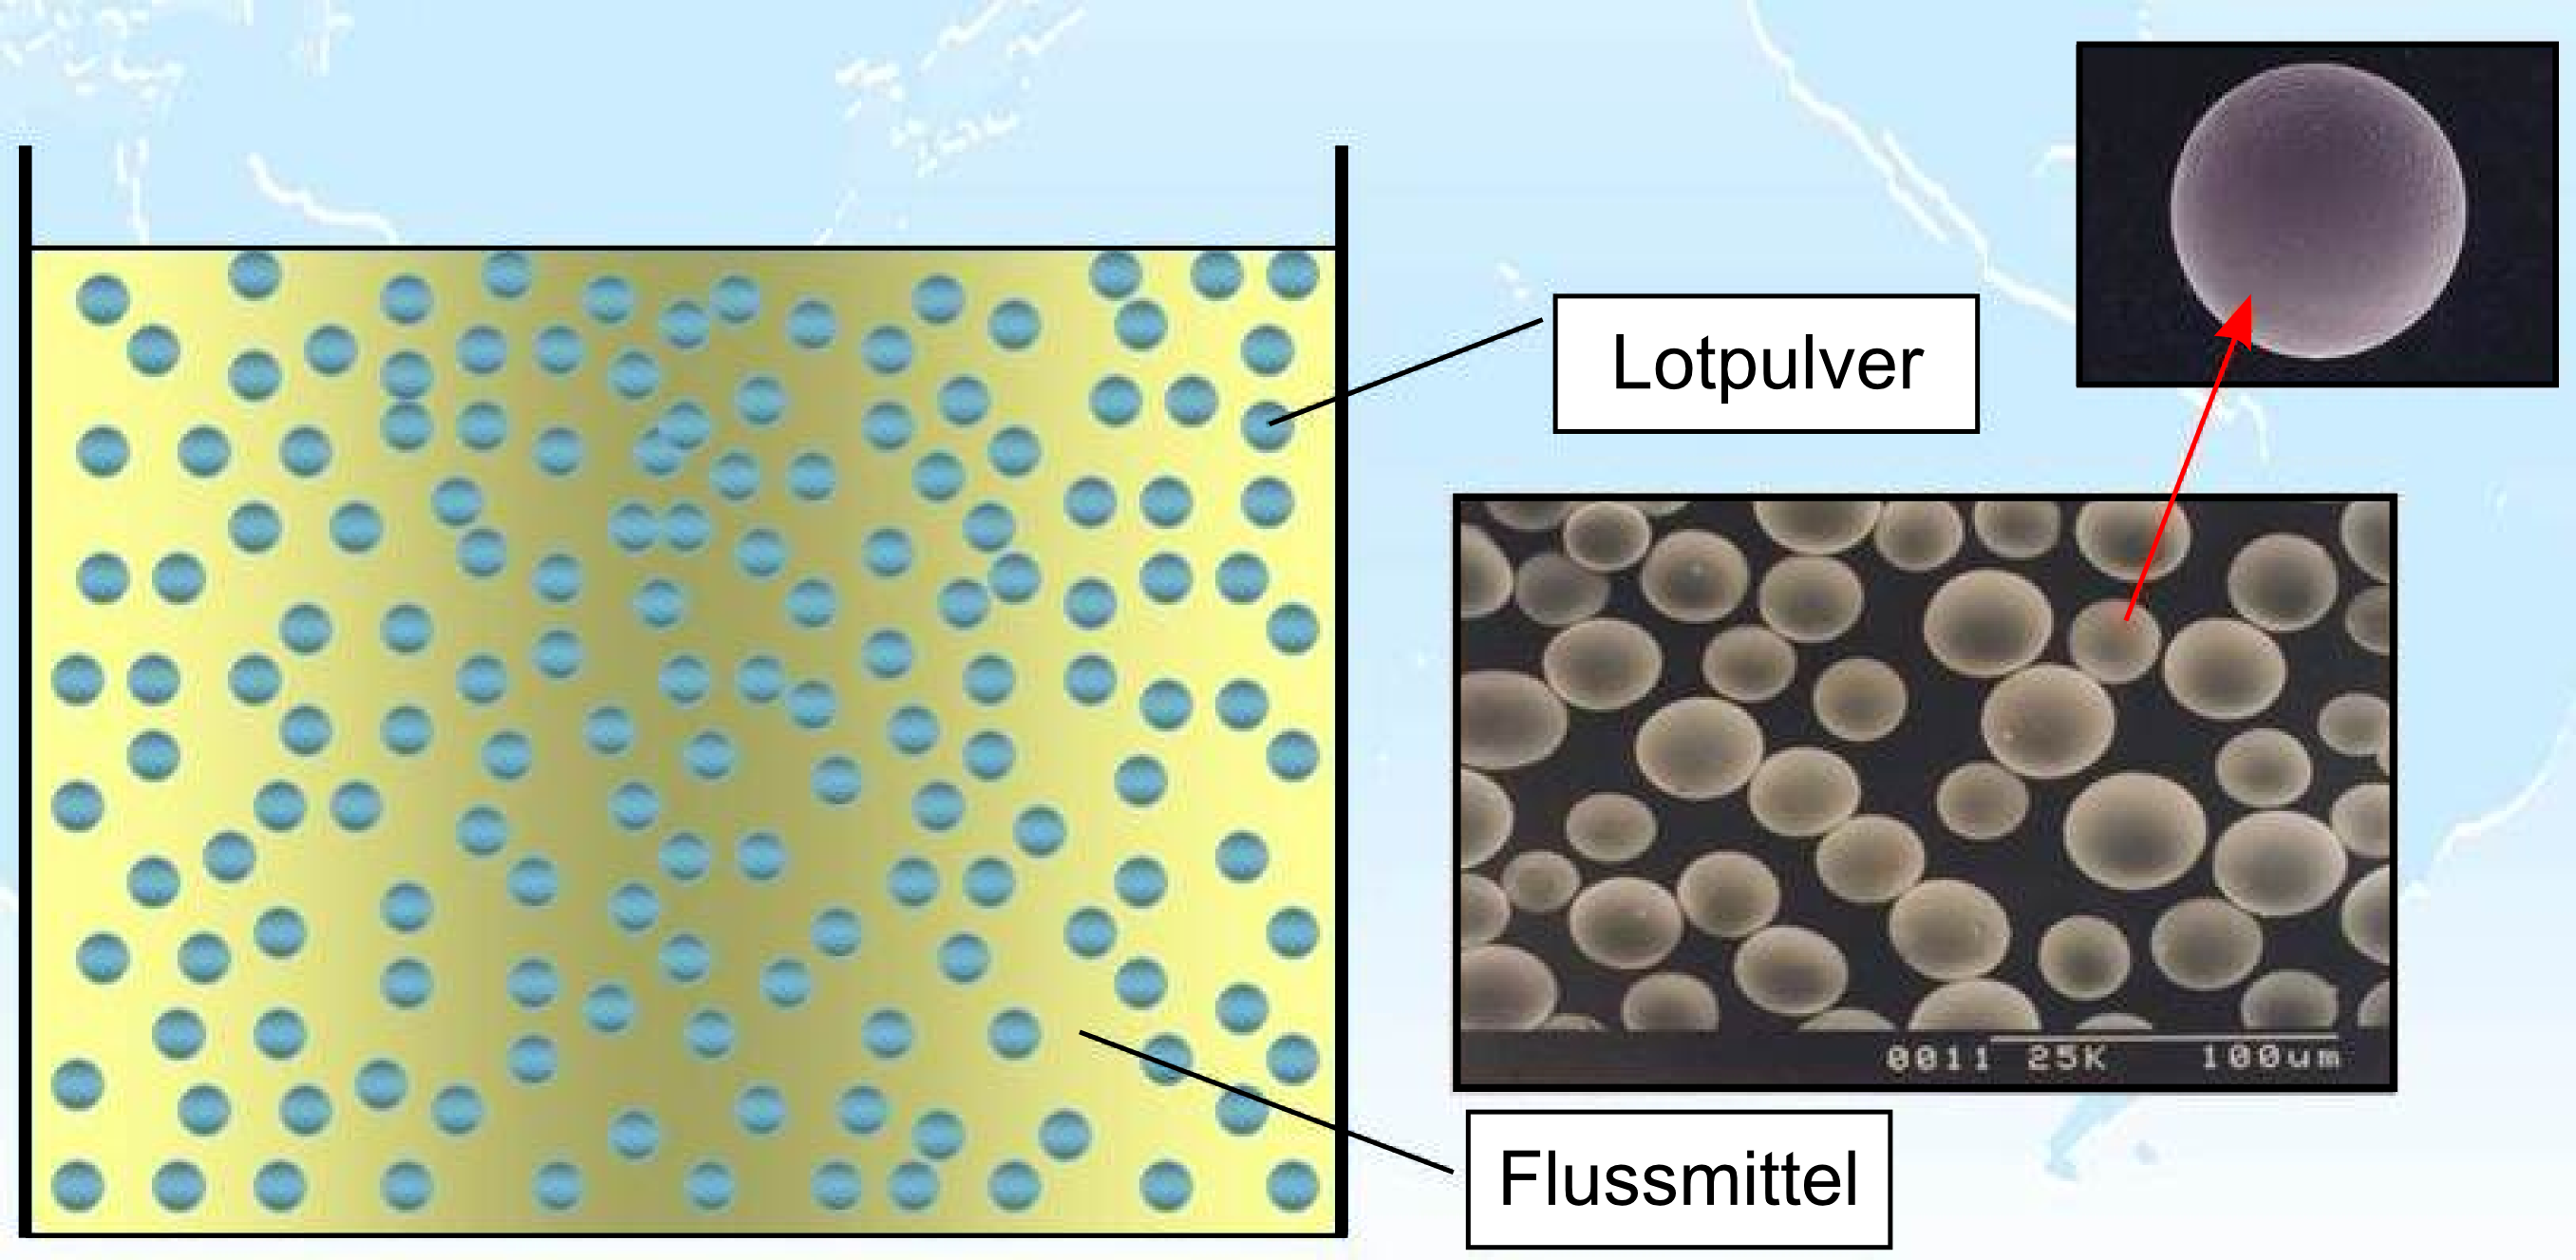
Lotpaste (solder paste)
Lotpaste besteht aus Lotpulver und Flussmittel, die gründlich miteinander vermengt wurden, und wird häufig zur Oberflächenmontage (surface mounting) von Bauteilen auf Leiterplatten eingesetzt. Zum Auftragen der Lotpaste bedient man sich meistens des Siebdruckverfahrens.
Lotriss (solder crack)
Risse im Lot sind oft eine Folge des unterschiedlichen Wärmeausdehnungsverhaltens von Metallen, können aber auch von mechanischen Schwingungen beim Gerätebetrieb, starken Temperaturschwankungen oder Kriechverformungen durch das Eigengewicht von Bauteilen herrühren.
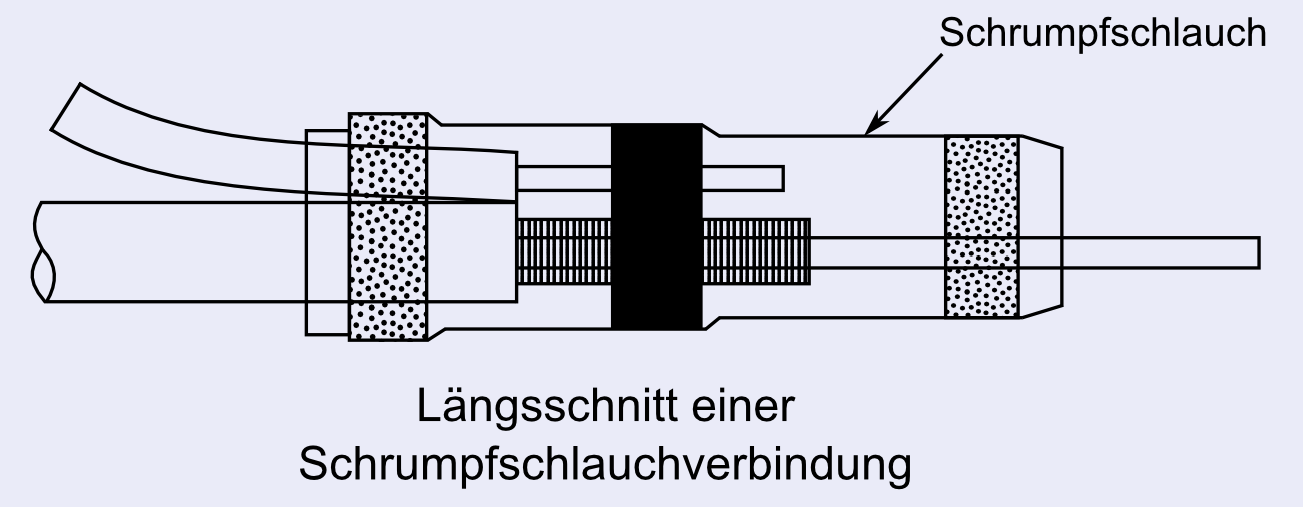
Lötschrumpfverbinder (solder sleeve)
Der Begriff solder sleeve ist tatsächlich ein eingetragener Markenname der Raychem Co., Devices Division (300 Constitution Drive, Menlo Park, California 9402). Es handelt sich um eine Technik, bei der mehrere zuvor mit Flussmittel und Lot versehene Leiter durch einen Schrumpfschlauch gesteckt werden, der anschließend an der Einsteckstelle mit Heißluft auf über 125°C erhitzt wird, so dass der Schlauch sich zusammenzieht und die Leiter verbunden werden. Die Abbildung zeigt im Längsschnitt den Schrumpfschlauch mit der Kabelverbindung nach der Verarbeitung.
Lötstopplack (solder resist)
Material, mit dem nicht zu belotende Stellen beschichtet werden, um sie vor dem Kontakt mit Lot zu schützen. Hierfür werden die Substanzen der Tabelle 1 verwendet. Der Großteil der Lötstopplacke ist organischer Art. Hierunter fallen auch Lacke auf Melaminbasis, die zwar den Nachteil besitzen, dass bei ihrer Kondensation giftiger Formaldehyd entsteht, aber aufgrund ihrer geringen Kosten bei der Herstellung von Industrieleiterplatten eine breite Verwendung finden. UV-härtende Lötstopplacke wiederum besitzen zwar schlechtere Beschichtungseigenschaften, werden aber aufgrund ihrer guten Verarbeitbarkeit bei Leiterplatten der Haushaltselektronik eingesetzt. In Tabelle 2 sind die verschiedenen Lötstopplacke mit ihren Eigenschaften dargestellt.
Arten von Lötstopplack
organisch wärmehärtende (Epoxid-/Melaminbasis), härtende
anorganische Aluminiumoxidpulver, Graphitpulver, Magnesiapulver
Arten von Lötstopplack
Eigenschaften verschiedener Lötstopplacke (Epoxid=100)
Eigenschaft
Harz Isolation Wärme→Resistenz Lösungs→Resistenz Spannungs→Resistenz Haftungs→Vermögen
Epoxid 100 100 100 100 100
Melamin 100 60 50 50 60
UV-härtend 100 60 50 80 60
Eigenschaften verschiedener Lötstopplacke (Epoxid=100)
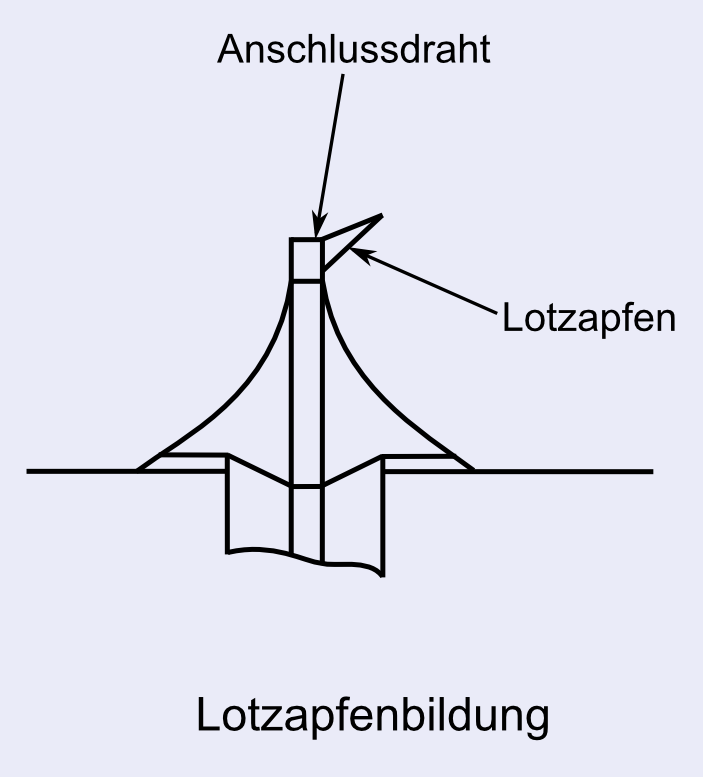
Lotzapfen (icicle)
Fehlerbild, bei dem sich an Lotkegeln oder Drahtenden Zapfen aus Lot bilden (siehe Abbildung). Dies tritt häufig auf, wenn die Lotmenge nicht ausreicht oder die Durchmesser von Kontaktloch und Pin nicht zueinander passen. Ist die Lücke zwischen diesen beiden zu klein, so kann das Lot aufgrund seines Eigengewichts aus dem Loch fließen und Zapfen bilden. Beim Löten von Hand ist oftmals die vom Lötkolben zugeführte Wärme nicht ausreichend. In diesem Fall sollte ein leistungsstärkeres Gerät oder eine Spitze mit einer größeren Kontaktfläche verwendet werden.
Luftmesser (air knife)
Druckluftdüse, mit der nach Abschluss des Wellenlötens (wave soldering) überschüssiges Lot von der aus dem Lotbad entnommenen Leiterplatte entfernt wird. Diese revolutionäre Erfindung kommt in vielen Lötprozessen zum Einsatz. Die Bezeichnung „Messer“ ist entstanden, weil der Druckluftschlitz an die Klinge eines Messers erinnert.
Marginale Lötbarkeit (marginal solderability)
Bedingung, unter der das Löten gerade noch möglich ist. Da hierfür die Benetzbarkeit oder Nichtbenetzbarkeit sowie das Entnetzen eine Rolle spielen, ist die Einschätzung durch Augenschein schwierig und eine Prüfung mit der Benetzungswaage zu bevorzugen. Man spricht in diesem Zusammenhang auch von marginaler Benetzbarkeit (marginal wetting).
Matrix-Effekt (matrix effect)
Laut Duden-Fremdwörterbuch ist „Matrix“ lateinisch für „Muttertier“ oder „Ursprung“. In der Chemie bezeichnet der Begriff einen Trägerstoff, in den andere Stoffe sich integrieren oder einfügen. Entfernt man beispielsweise chemische Produkte oder Reaktionsreste mit einem Lösungsmittel, in dem diese eigentlich keine gute Löslichkeit zeigen, so kann sich das Mittel trotzdem in die Oberfläche der zu entfernenden Verbindungen eingraben und diese in Form eines größeren Lösungsverbundes wegspülen. Hierbei spricht man vom Matrix-Effekt. Beim Löten tritt dieser Effekt auf, wenn man versucht mit einem starken Lösungsmittel die aus Kolophonium entstandenen Zinn-, Blei- oder andere Metallsalze zu entfernen.
MCM (Multi-Chip-Modul)
MCM (Multi-Chip-Modul)
Multi-Chip-Modul nennt man üblicherweise ein Modul, das mehrere Halbleiter-Nacktchips enthält. Die Bezeichnung wird aber auch für Bauteile verwendet, bei denen auf einem Substrat ein mehrlagiger Dünnschicht-Schaltkreis erzeugt und mit LSI-Nacktchips bestückt wird. Diese Bauteile werden verlötet. Auch MCP (Multi-Chip-Package).
Meniskograph (meniscographic method)
Vorrichtung zur Messung der Kräfte die durch Auftrieb und Oberflächenspannung auf einen Prüfling (Grundwerkstoff) wirken, wenn dieser in ein Lotbad getaucht wird. Da der zeitliche Verlauf der Benetzung dabei vom Flussmittel und vom Werkstoff abhängig ist, lässt sich durch eine Analyse der gemessenen Benetzungskurve eine quantitative Bewertung der Lötbarkeit vornehmen. → Benetzungswaage, Benetzungsgeschwindigkeit
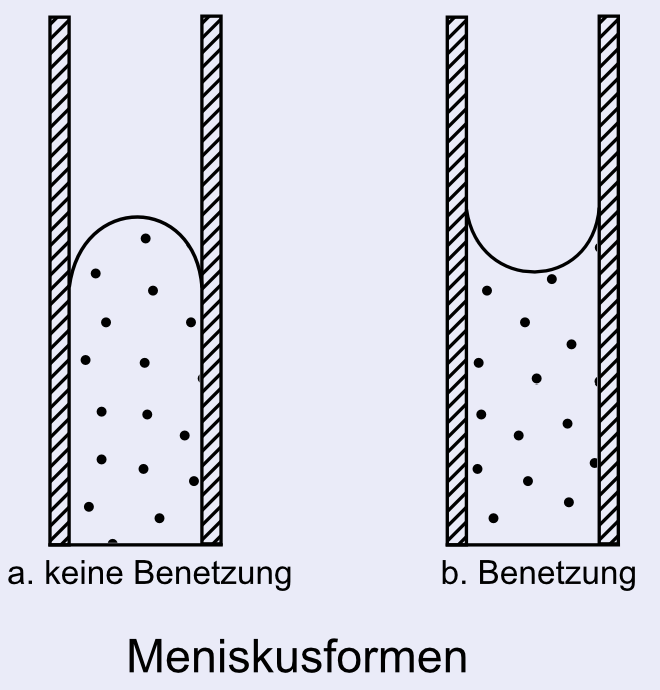
Meniskus (meniscus)
Füllt man eine Flüssigkeit (flüssiges Lot) in eine Röhre, so wölbt sich ihre Oberfläche entweder nach oben (konvexer Meniskus – Abb. a), wenn die Flüssigkeit die Röhrenwand nicht benetzt, oder nach unten (konkaver Meniskus – Abb. b), wenn eine Benetzung stattfindet. Auf diese Weise lässt sich auch die Benetzbarkeit eines Grundwerkstoffes durch ein Lot untersuchen.
Netzbildung (webbing)
Bezeichnet insbesondere kleine Lottropfen oder -fäden auf isolierten Flächen der Leiterplatte oder zwischen den metallischen Anschlussflächen. Die unregelmäßige Form im Vergleich zu gewöhnlichen Lötstellen auf Platinen rührt von der geringeren Menge an Flussmittel her.
Netzbildung hat im Wesentlichen vier Ursachen:
fehlerhaftes Aushärten von Harzen in Mehrschicht-Leiterplatten oder von Lötstopplack auf der Platine
raue Oberflächen aufgrund von zu starker Reibung, Korrosion durch Lösungsmittel oder ungeeignetem Lötstopplack
Perlenbildung von Lötkrätze beim Kontakt mit der Leiterplatte aufgrund von mangelndem Flussmittel
allgemein durch Flussmittelmangel. Um dies zu verhindern ist es sinnvoll, die Dichte und Zufuhrmenge des Flussmittels im Voraus festzulegen.
Nichtbenetzung (nonwetting)
Anders als bei der Entnetzung handelt es sich hier um eine gar nicht vom Lot benetzte Oberfläche. Dies ist beim Löten leicht daran zu erkennen, dass sich die Farbe des Grundmetalles nicht verändert hat. In diesem Fall kann sich das Kontaktloch nicht mit Lot füllen und der Abstand zwischen Pin und Lochwandung ist zu groß, sodass die Lötung als unvollständig gilt.
Nitrogenius
Markenname eines von Seho (Deutschland) entwickelten Wellenlötsystems, bei dem der Lötvorgang in einer Stickstoffatmosphäre abläuft. Das Gerät ist gasdicht und gewährleistet eine Restsauerstoffkonzentration von maximal 10 ppm, was die die Oxidation des Lotes beim Löten verhindert. Manchmal gibt man dem Stickstoffgas Ameisensäure bei, die eine Aldehyd-Gruppe besitzt und daher als Reduktionsmittel wirkt. Bei 160°C spaltet sie sich zu Kohlendioxid (CO2) und Wasserstoff, welcher die Reduktionswirkung fördert.
Nivellierung (levelling)
Entfernung überschüssigen Lots von einer mit Lot beschichteten Leiterplatte, die beim Lagern angelaufen ist oder nachgearbeitet werden muss, in dem man das Lot aufschmelzt und mit Luft abbläst oder durch Nutzung der Zentrifugalkraft abträgt. Wenn hierzu Luft verwendet wird, spricht man von Heißluftnivellierung, bzw. Heißluftverzinnung (hot air levelling).
Nocolok-Verfahren (Nocolok process)
Von der kanadischen Firma Alcan entwickeltes Verfahren zum Hartlöten von Aluminium. Als Flussmittel wird dabei eine eutektische Legierung aus den Kaliumfluoraluminaten K3AlF6 bis KAlF4 eingesetzt, deren Verhalten dem Phasendiagramm des binären Systems AlF3 - KF entspricht (AIF3 44%, KF 56%, eutektische Temperatur 562°C). Der Lötvorgang erfolgt unter N2-Schutzgas oder in einer Atmosphäre mit niedrigem Taupunkt. Im geschmolzenen Zustand ist das Flussmittel hochaktiv, während es bei Raumtemperatur völlig inaktiv ist. Eine Reinigung nach dem Hartlöten wird dadurch überflüssig. Der Name Nocolok ist leicht zu merken, wenn man an „Nocolor“ im Sinne der unveränderten Farbe nach dem Löten denkt.
OA-Flussmittel (OA flux)
Wasserlösliche, mit Aminen organischer Säuren oder Salzsäure stark aktivierte Flussmittel. In der Elektronikindustrie werden häufig organische Stoffe und Säuren zusammen verwendet und diese Flussmittel finden daher in wasserlöslicher und wasserunlöslicher Form breite Verwendung. OA = Abk. für organische aktivierte Flussmittel.
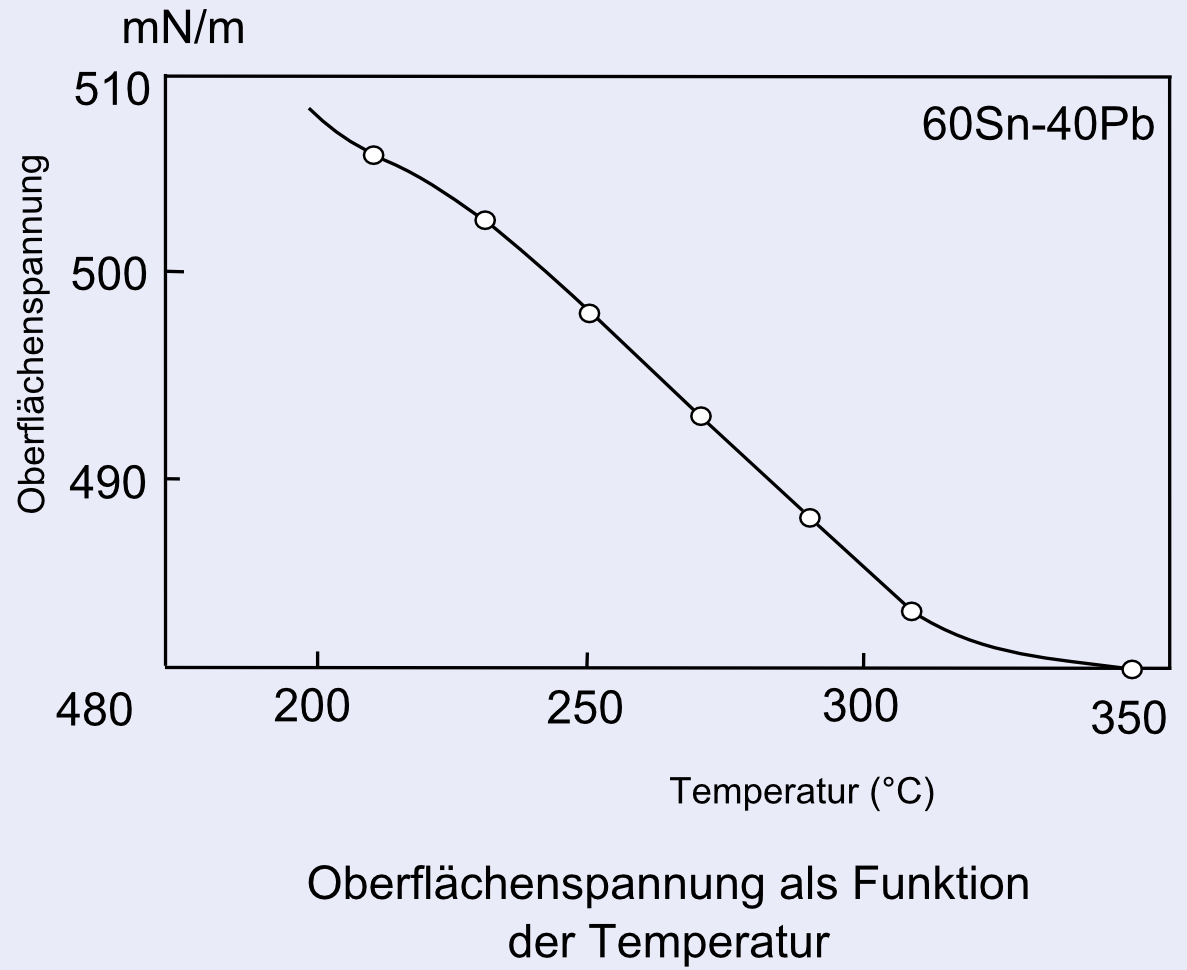
Oberflächenspannung (surface tension)
Flüssigkeiten (einschließlich Metallschmelzen) haben das Bestreben, ihre Oberfläche so weit wie möglich zu reduzieren und würden ohne den Einfluss äußerer Kräfte annähernd die Form einer Kugel annehmen. Diese Eigenschaft bezeichnet man als Oberflächenspannung. Sie beruht auf den Anziehungskräften zwischen den Molekülen der Schmelze, die sich an der Oberfläche als Spannung äußern. Die Oberflächenspannung entspricht der Arbeit, die zu verrichten ist, um die Fläche einer Schmelze bei gleichbleibender Temperatur um eine Einheit zu vergrößern und ist mit der in einer Oberflächeneinheit gespeicherten Gibbsschen freien Energie identisch. Beim Löten betrifft das Phänomen die Grenzfläche einer flüssigen und einer gasförmigen Phase (Luft), eine Oberflächenspannung tritt jedoch auch an den Phasengrenzen flüssig-flüssig, fest-flüssig und fest-fest auf, sofern die Veränderung der Oberfläche mit einer Energietransformation einhergeht. Prinzipiell ist die Oberflächenspannung ein Zusammenwirken der Anziehungskräfte der Moleküle innerhalb der jeweiligen Phasen sowie an der Phasengrenze, praktisch lässt sich jedoch nur die Oberflächenspannung der Schmelze messen. Sie wird nach S. Sugden bestimmt (S. Sugden: J. Chem. Soc., 1922, 121, 858). Die Messung der Oberflächenspannung von Lot mit dieser Methode ist z.B. bei M. A. Carroll, M.E. Warwick, I.T.R.I. Pub. Nr. 690 wie folgt beschrieben: Durch ein Rohr mit dem Radius r, das mit einer kontrollierten Tiefe h in die Metallschmelze (Lot) eingetaucht ist, werden Gasblasen (Argon) eingeleitet. Durch den Gasdruck entsteht zunächst eine kleine Gasblase mit einem relativ großen Krümmungsradius, die dann zu einer Halbkugelblase mit dem gleichen Radius wie das Rohr anwächst. Unter fortgesetztem Druck wird die Blase immer größer, bis sie sich vom Rohr löst und verpufft. Im Ergebnis ist der höchste Druck, unter dem die Blase Bestand hat, derjenige, bei dem sie den kleinsten Radius besitzt. Für diesen Maximaldruck gilt:
Pmax = 2γr+gh (ρ1- ρ0)
γ ist die Oberflächenspannung, ρ1 und ρ0 sind die jeweiligen Dichten der Schmelze und des Gases, g die Schwerebeschleunigung. Die Abbildung zeigt den auf diese Weise gemessenen Zusammenhang von Oberflächenspannung und Temperatur des Lotes. In der Regel nimmt die Oberflächenspannung mit zunehmender Temperatur ab. Sie hängt außerdem mit dem chemischen Aufbau des jeweiligen Stoffes zusammen. Die Abnahme der Oberflächenspannung bei steigender Temperatur ist auf die Veränderung der Wärmebewegung der Moleküle zurückzuführen. Beim Löten führt die Wirkung der Oberflächenspannung des erkaltenden Lotes zur Selbstausrichtung von Bauteilen auf feinen gedruckten Schaltungen. Als Beispiele für die Oberflächenspannung verschiedener Stoffe in Luft in dyn/cm seien Wasser mit 72,75 (20°C), Quecksilber mit 487 (15°C) und Ethylalkohol mit 22,3 (20°C) genannt. → Gibbssche freie Energie, Selbstausrichtungseffekt.
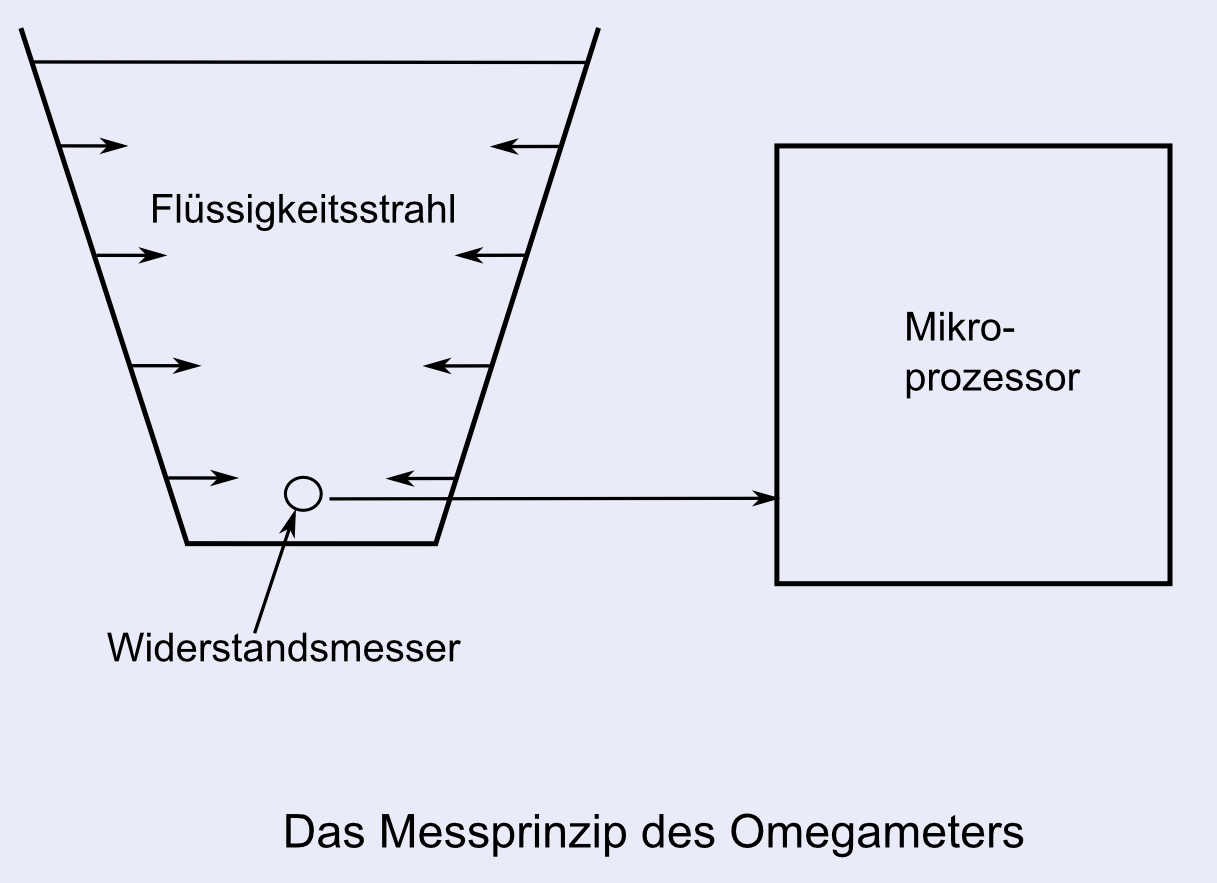
Omegameter
Vorrichtung, die Ionenrückstände von SMD-Platinen mittels einer Spülflüssigkeit auswäscht und anschließend durch Messung des elektrischen Widerstands der Flüssigkeit die Ionenkonzentration auf der Platine bestimmt. Die Spülflüssigkeit besteht aus Isopropanol (75%) und reinem Wasser. Die Platine wird in eine auf 50°C erwärmte Lösung eingelegt und anschließend einem Hochdruckstrahl ausgesetzt, um die Ionenaufnahme zu maximieren. Die Messergebnisse rechnet ein Mikroprozessor in einen NaCl-Äquivalenzwert um. Geschützte Marke der Firma Alpha Metal.
Orangenhaut-Effekt (crinkling)
Wenn nach dem Verzinnen die Lötstoppmaske auf die Leiterplatte aufgetragen wird, kann es passieren, dass die Wärme nicht abgeleitet wird und einzelne Stellen sich überhitzen, so dass die unter der Maske liegende Zinnschicht schmilzt. Dadurch verzieht sich der Lötstopplack und bildet Falten, was man auch als „Orangenhaut“ bezeichnet. Grund für dieses Phänomen ist das Verhältnis von innerer Spannung der Lötstoppmaske und Kohäsionskraft des Lötzinns.
Organisch aktiviertes Flussmittel (organic activated flux)
Wird abgekürzt als OA-Flussmittel bezeichnet. → OA-Flussmittel
Pad
Bezeichnet ebenso wie land eine Anschlussfläche eines gedruckten Schaltkreises, auch Lötauge genannt. Der Ausdruck pad wird häufiger verwendet als land.
Passivierung (passivity, passive state)
Im passivierten Zustand verhalten sich gewöhnliche Metalle ähnlich wie Edelmetalle. Eisen beispielsweise löst sich zwar in einer verdünnten Salpetersäurelösung, nicht jedoch in einer konzentrierten. Nachdem Eisen einmal in eine konzentrierte Salpetersäurelösung eingelegt ist und man es anschließend in eine Schwefelsäure-Kupfer-Lösung taucht, findet keine Ausfällung von Eisen durch Substitution mit Kupfer statt. Der Grund hierfür ist, dass sich auf dem Metall eine dünne Oxidschicht gebildet hat, die es vollständig bedeckt. Diese sogenannte Passivierung vollzieht sich in der Regel sofort, wenn die Lösung, in die man das Metall taucht, eine hinreichend Menge an Oxidationsmittel enthält. In diesem Fall spricht man von Selbstpassivierung. Rostfreie Legierungen sind oft selbstpassivierend. Daher sollte beim Löten auf die vorherige Entfernung der Passivierungsschicht geachtet werden.
PCB
Abk. für Printed Circuit Board. → Gedruckte Schaltung/Leiterplatte, Platine
Peltier effect
Thermoelementpaar
pH-Wert (hydrogen ion exponent)
Der pH-Wert als Konzentration von Wasserstoff-Ionen in einer wässrigen Lösung ist wie folgt definiert:
pH=-log10 [H+]
[H+] ist dabei die molare Konzentration der Wasserstoff-Ionen (mol/dm3). Bei 25°C gilt in einer neutralen Lösung [H+] = [OH-] = 10-7 mol/dm3, daher haben neutrale Lösungen den pH-Wert 7. Liegt der pH-Wert darunter, handelt es sich um eine Säure, ist er höher, so spricht man von einer Base. Heute wird statt der molaren Konzentration meist die relative Aktivität aH verwendet.
Phasenregel (phase rule)
Auch bekannt als Gibbssche Phasenregel, da sie von J.W. Gibbs (1839-1904) aufgestellt wurde. Damit in einem heterogenen System (Mehrphasensystem) ein thermodynamisches Gleichgewicht herrscht, müssen die chemischen Potentiale der Stoffe im System gleich sein. Es sei p die Zahl der Phasen im heterogenen System und c die Zahl der Stoffe. Dann gilt:
f=c-p+2
Hierbei ist f die Zahl der Freiheitsgrade (unabhängig veränderliche Zustandsvariablen).
Besteht das System aus nur einem Stoff (c = 1), der in flüssiger, fester und gasförmiger Form vorhanden ist (p = 3), dann ist f = 0, d. h. Temperatur und Druck sind unveränderlich. Ist das System fester Art und der Druck konstant, so existiert ein Freiheitsgrad weniger und es gilt f = c – p +1.
Beim tatsächlichen Lötvorgang ist die Diffusionszone kein System im Gleichgewicht und die Phasenregel daher so nicht anwendbar. Für das Lot an sich gilt sie jedoch.
Polieren (buff polishing, polishing)
Zum Polieren von Metallproben für die Mikroskopie wird ein von abstehenden Fasern weitgehend freies Tuch auf eine Polierscheibe gespannt, vor der senkrecht die Probe angebracht ist. Während sich die Polierscheibe dreht, lässt man ein Poliermittel aus in Paraffin o. ä. vermischtem Aluminiumoxid (Al2O3) oder ca. 6 µm großen Diamantkörnern darüber laufen. Buff bezeichnet hierbei eine lederbespannte Glanzpolierscheibe. Besonders bei der Herstellung von Mikroskopieproben aus weichem Lot darf kein zu großes vertikales Gewicht auf der Probe lasten, da sich sonst die Oberflächenschicht des Metalls verschiebt und die tatsächliche Struktur nicht herausgearbeitet werden kann. Um eine Überhitzung zu vermeiden, muss stets eine ausreichende Menge an Poliermittel zugeführt werden, damit das Lot nicht rekristallisiert.
Polymer-Rheologie
Die Polymer-Rheologie behandelt als viskose Systeme Dispersionen und Suspensionen, also Flüssigkeiten, in denen Feststoffpartikel verteilt sind. Zu den Letzteren gehören auch Lotpaste sowie handelsübliche Tinten und Farben. Lotpaste ist eine Suspension aus Bindemittel (vehicle) und Lotpartikeln. Auch Beschichtungsmittel für Papier sind Suspensionen aus einer Polymerlösung, unter die Feststoffpartikel aus Ton und anderen Materialien gemischt werden.
Pore (vacancy, void)
Ein leerer Platz im Raumgitter eines Kristalls, an dem sich keine Atome befinden. Gehört als sogenannte Leerstelle zu den Kristallgitterdefekten. Leerstellen können im Kristallgitter wandern, sich zu Doppelleerstellen paaren oder aus mehreren Leerstellen bestehende Kristallporen bilden. Nicht mit durch Entweichen von Gas aus Metallschmelzen entstehenden Blaslunkern (blow hole) zu verwechseln.
→ Kirkendall-Effekt
Pre-Flux
Flussmittel, das vor dem Post-Flux eingesetzt wird und mit dem man das frisch geätzte Kupfer-Leiterbild bestreicht, um dessen Oxidation zu verhindern. Wenn danach Post-Flux verwendet wird, muss der Austausch der Flussmittel gewährleistet sein. Für eine optimale Bedeckung durch das Flussmittel sollte dieses eine hohe Viskosität besitzen, wobei das Molekulargewicht und der Erweichungspunkt des enthaltenen Kolophoniums und der Aktivatoren eine große Rolle spielen. Dies ist das Beschichtungsvermögen des Flussmittels (flux coverability).
Precutting
Zuschneiden der Anschlussdrähte von Bauteilen vor der Bestückung bei der Durchsteckmontage, um die Drahtlängen zu vereinheitlichen. Die Verfahrensschritte sind gewöhnlich Precutting → Shaping → Löten -> Schneiden, wobei das Schneiden am Ende nach Möglichkeit zu vermeiden ist. Erneutes Abschneiden der Drähte nach dem Löten kann unerwünschte Folgen haben, wie: 1.) Risse in der Lötstelle, 2.) Freilegung der Eisendrahtenden, was diese korrosionsanfällig macht, 3.) Beschädigung von Bauteilen.
Presslöten (press-soldering)
Presslöten (press-soldering)
Lötverfahren, bei dem neben der Erhitzung gleichzeitig Druck ausgeübt wird. Ähnlich dem Sweating-Verfahren, bei dem überflüssiges Lot aus dem Lötspalt herausgedrückt wird.
Primäre Benetzbarkeit (primary wettability)
Der Einsatz von Flussmittel dient dazu, die Oxidschicht von der zu verlötenden Metalloberfläche zu entfernen. Wurde die Oberfläche vorher verzinnt, so kann sich das Flussmittel besser ausbreiten. Dies bezeichnet man als primäre Benetzbarkeit.
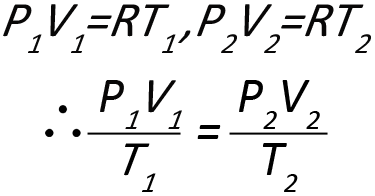
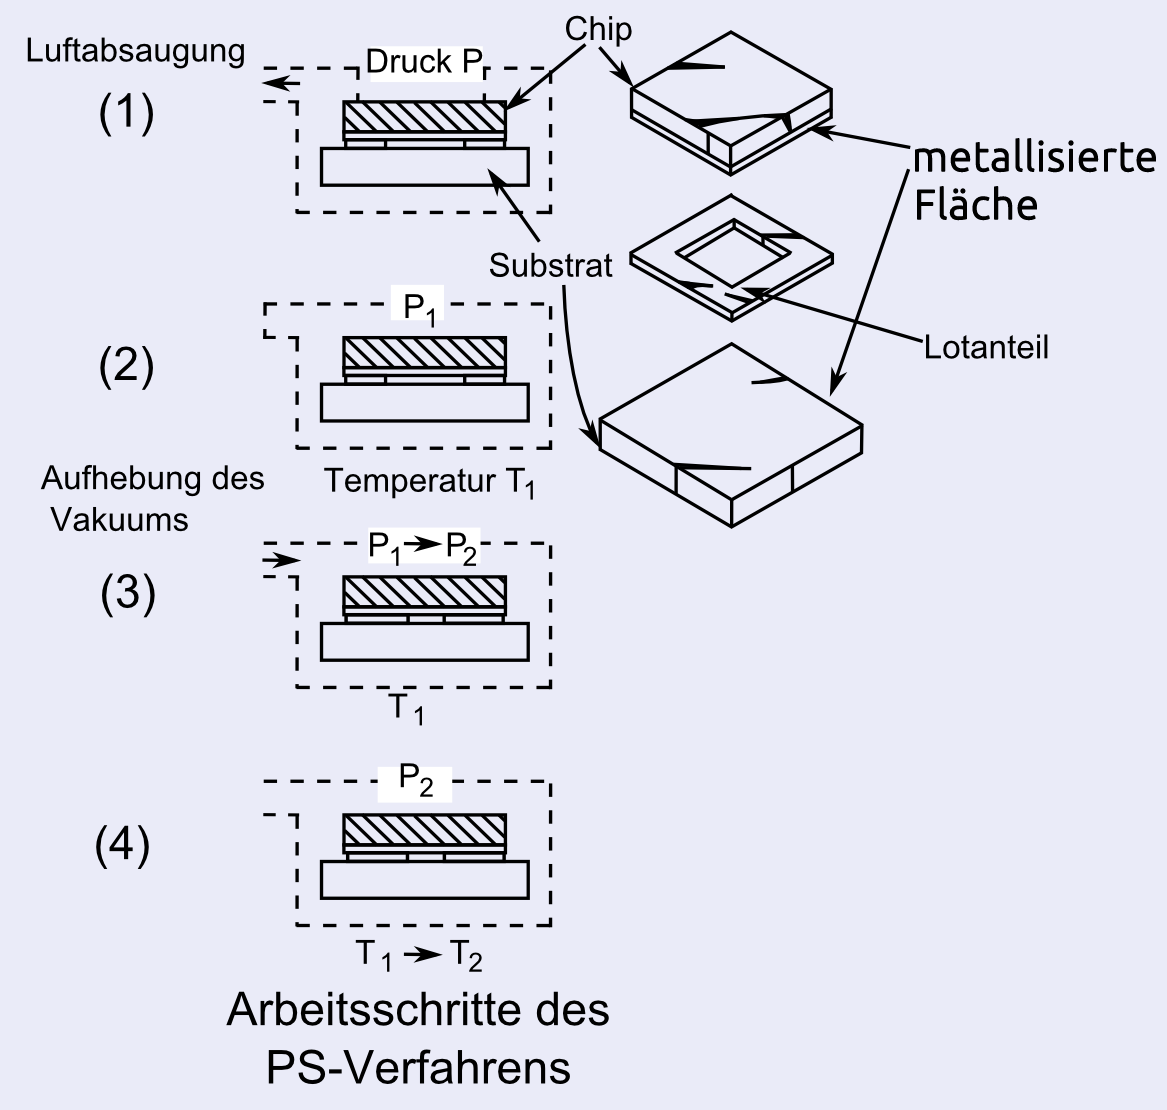
PS-Lötverfahren (PS soldering process)
PS ist die Abkürzung für Pressure Soldering. Es handelt sich um ein Drucklötverfahren, das zwei Vorteile bietet: 1.) Verzicht auf Flussmittel, 2.) Keine Porenbildung. Es wurde von Tokuda, Chiba und Mizuishi am Hitachi-Forschungszentrum entwickelt und soll hier am Beispiel eines Siliziumpellets erklärt werden, das auf ein Substrat gelötet wird (siehe Abbildung). Hierzu wird die Kontaktfläche zuvor metallisiert.
(1). Das Si-Pellet wird mit einem vorgeformten Lotdepot als Zwischenschicht auf dem Substrat platziert. Anschließend senkt man den Umgebungsdruck auf P1 (ca. 1 Torr) herab. Da an der Kontaktfläche naturgemäß ein Zwischenraum existiert, herrscht auch im Inneren des Lotformteils der Druck P1.
(2). Durch Schmelzen des Lotes verschwindet die Lücke und das Innere des Lotformteiles ist bei P2 luftdicht verschlossen.
(3). Wenn nun der Außendruck wieder auf den Normdruck P2 (760 Torr) zurückgesetzt wird, entsteht zwischen dem luftdicht bei P1 verschlossenen Innenraum und der Außenseite die Druckdifferenz (P2-P1), wodurch das geschmolzene Lot sofort in den Hohlraum des Lotformteils fließt.
(4). Die Wärmezufuhr wird unterbrochen und das Lot erstarrt.
Bezeichnet man Volumen und Temperatur im Inneren des Lotformteils zum Zeitpunkt der Arbeitsschritte (2) und (4) jeweils mit V1, V2, und T1, T2, so ergibt sich aus dem Boyle-Charles-Gesetz:
Pyknometer (pycnometer, specific-gravity bottle)
Maßbehälter zur Ermittlung des spezifischen Gewichts einer Flüssigkeit. Bei der Qualitätskontrolle von Lötflussmittel dient es im Werk zur einfachen Messung des spezifischen Gewichts. Es handelt sich um eine Glasflasche mit einem Stopfen, der von einer an beiden Seiten offenen vertikalen Kapillare (schmale Röhre) durchzogen ist. Man füllt den Behälter, setzt den Stopfen ein und entfernt die aus dem Stopfen überlaufende Flüssigkeit. Anschließend werden Temperatur und Gewicht der Flüssigkeit im Behälter gemessen.
Hat das Pyknometer im leeren Zustand die Masse w, mit Wasser gefüllt die Masse W und bei Befüllung mit der Testflüssigkeit die Masse W‘, so ergibt sich das gesuchte spezifische Gewicht der Flüssigkeit als:
W'-wW-w
R
Anfangsbuchstabe von engl. rosin (Kolophonium). Auch sogenanntes synthetisches Kolophonium wird nicht vollständig chemisch synthetisiert sondern auf der Grundlage natürlicher Koniferenharze hergestellt. Hauptbestanteil ist Abietinsäure. Abietinsäure
R-Flussmittel (R flux)
Nur aus Kolophonium und Lösungsmittel bestehendes Flussmittel ohne Aktivator. Kommt besonders in Bereichen, die hohe Verlässlichkeit erfordern, wie bei IC-Elementen zum Einsatz. Für das Verlöten von Anschlussdrähten wird i. d. R. Flussmittel aus 25% Koniferenharz und 75% Isopropanol (IPA) verwendet. Dabei gilt: Wasserextrakt-Widerstand > 100.000 cm, SIR > 500 M.
RA-Flussmittel (RA flux)
Die Anfangsbuchstaben RA stehen für rosin activated. Flussmittel, dessen Aktivität durch Zusatz relativ großer Mengen eines Aktivators zum Koniferenharz erhöht wurde. Meist werden hierfür Amine oder Amin-Hydrohalogenide verwendet. In der US-Militärnorm MIL-F-14256 wird Kolophonium aus Balsamharz, Wurzelharz, Tallölharz oder modifiziertes Kolophonium in einem nicht halogenen Lösungsmittel aufgelöst und dieser Lösung der Aktivator zugegeben, um die Benetzbarkeit zu erhöhen. Dabei gilt: Säurezahl SZ > 130, Feststoffgehalt > 51%, Lösungs-Widerstand > 50.000 → cm, SIR (Oberflächenisolationswiderstand) > 500 M→ (2 Stunden nach Rückführung in Normalzustand nach Erhitzung und Befeuchtung bei 85°C u. RH = 85%), Lotausbreitung > 100 mm2 auf Messingplatte. Hierbei entspricht der zulässige Halogengehalt (Summe von F, Cl u. Br) in 1 g Feststoff 0,284 mval bei Tritration mit 0,1 N Silbernitrat.
Reflow-Löten (reflow)
Ursprünglich bedeutete Reflow das Wiederaufschmelzen einer Lotschicht, mittlerweile versteht man darunter jedoch das Erhitzen einer Flussmittel-Lot-Kombination, die zuvor auf der gewünschten Stelle platziert wurde, um eine Lötverbindung herzustellen. Damit unterscheidet sich die Bedeutung kaum noch von der des eigentlichen Lötens (H.H. Manko: Soldering Handbook for Printed Circuit and Surface Mounting, S. 192). Bei der Oberflächenmontage (SMT) wird zum Schmelzen des Lotes im Reflow-Verfahren Ferninfrarotstrahlung eingesetzt, weil dadurch einzelne Stelen gezielt erwärmt werden können, ohne die restlichen Teile der Leiterplatte in Mitleidenschaft zu ziehen. Die Ferninfrarotstrahlung wird dabei normalerweise über ein Heizelement aus mit Keramik (Fe2O3) beschichtetem Nichrom-Draht erzeugt.
Reinheit (cleanability)
Beschreibt, ob die zu lötende Oberfläche frei von Oxidschichten etc. und durch das Lot gut benetzbar ist. Nicht zu verwechseln mit der Reinigungsfähigkeit (washability), die angibt, wie leicht sich die Oberflächenrückstände nach dem Löten entfernen lassen.
Reinigungsschwamm (wiping sponge)
Schwamm zum Entfernen von Flussmittelresten und Lötkrätze von der Spitze (tip) des Lötkolbens. Wenn man die heiße Lötkolbenspitze mit einem feuchten Schwamm reinigt, entsteht Wasserdampf, weshalb man auch von steam cleaning spricht. Mit solchen Spezialschwämmen lässt sich die Kupferspitze gut reinigen, ohne ihre dünne Eisenbeschichtung zu beschädigen. Um das überschüssige Lot und die Krätze zu sammeln besitzen Reinigungsschwämme oft eine Vertiefung (cavity) in der Mitte.
Reinraum (clean room)
Raum, in dem Staubkonzentration in der Luft, Temperatur, Feuchtigkeit und Druck streng kontrolliert werden, um eine hohe Reinheit zu gewährleisten. Da bei der Herstellung elektrischer Geräte und Bauteile (Halbleiter) die Verunreinigung durch Fremdstoffe bestimmte ppm-Werte nicht überschreiten darf, muss die Produktion in einem Reinraum stattfinden. Die US-Norm FED-STD-209E (ersetzt durch ISO 14644-1) definiert die Reinraumbedingungen wie folgt:
Reinraumklasse Höchstmenge an Staubpartikeln über 0,5 µm in Teilchen je ft3 (je l) Höchstmenge an Staubpartikeln über 5 µm in Teilchen je ft3 (je l)
100 100 (3,5)
10.000 10.000 (350) 65 (2,3)
100.000 100.000 (3.500) 700 (25)
Reinraumklasse nach
ISO 14644-1 Höchstmenge an Staubpartikeln bis 0,5 µm in Teilchen je m3 Höchstmenge an Staubpartikeln bis 5 µm in Teilchen je m3
100 – ISO5 3520 29
10.000 – ISO 7 352000 2930
100.000 – ISO 8 3520000 29300
Rekristallisation findet beispielsweise statt, wenn ein Werkstoff durch Kaltumformung innere mechanische Spannungen erhalten hat und dann bei geeigneter Temperatur geglüht wird. Dadurch entstehen aus den ursprünglichen Kristallkörnern neue Körner und die gesamte Kristallstruktur des Körpers erneuert sich, wodurch die Spannung abgebaut wird. Die Temperatur, bei der dieser Vorgang einsetzt, heißt Rekristallisationstemperatur. Sie beträgt in der Regel etwa die Hälfte der Schmelztemperatur eines Metalls. Zinn bildet jedoch eine Ausnahme – das Metall Zinn rekristallisiert bereits unterhalb der Raumtemperatur. Durch Umformen verfeinern sich normalerweise die Körner eines Kristalls und es baut sich eine innere mechanische Spannung auf. Die anschließende Erwärmung versetzt die Atome in Schwingung, bis ihre Beschleunigungsenergie das Maximum erreicht hat und die Kristallkörner zerfallen und eine Feinstruktur bilden. Hierdurch wird die interne Spannung aufgelöst. Bei weiterer Erwärmung setzt erneutes Kornwachstum ein und die Korngröße erhöht sich mit steigender Temperatur. Die Rekristallisation hängt nicht nur vom Typ der Legierung, sondern auch von Grad und Art der Umformung vor dem Erwärmen ab. Wird etwa ein Werkstoff nach relativ geringer Umformung auf die Rekristallisationstemperatur erhitzt, so wachsen die Körner mitunter sehr schnell und bilden größere Einkristalle. Um die Rekristallisation hervorzurufen ist nicht zwingend eine große innere Spannung notwendig, meist genügen einige Prozent. Auch zur Herstellung von Einkristallen aus Eisen oder Nickel oder ihren Legierungen wird diese Methode der Rekristallisation durch Erhitzen häufig eingesetzt. Lotlegierungen (Sn-Pb u.ä.) werden allerdings durch Umformen weicher. Dies liegt an der Rekristallisation von Zinn noch unter der Raumtemperatur. Die bei der Kaltverfestigung entstehende Spannung wird durch Rekristallisation sofort wieder abgebaut. Man bezeichnet dies als Entfestigung durch Umformung (work softening).
Rekristallisation (recrystallization)
Relative ionische Leitfähigkeit (relative ionic conductivity)
Bei der Messung der ionischen Leitfähigkeit auf einer Leiterplatte oder in Lotrückständen wird der Messwert oft in einen Natriumchlorid-Äquivalenzwert (NaCl = 1) umgerechnet. Dieser Wert entspricht der Umrechnung der Ionenkonzentration in die entsprechende Konzentration von NaCl-Ionen. Der Umrechnungsfaktor wird ermittelt, indem man die Leitfähigkeit von NaCl-Ionen bei einer Konzentration von 8,6 → 10-3 µg/cm3 als 1 definiert, aus den Leitfähigkeitskurven anderer Verbindungen die entsprechende Konzentration abliest und diese Konzentrationen ins Verhältnis setzt.
Relative ionische Leitfähigkeit von Fremdstoffen auf Leiterplatten bei NaCl = 1,0
Verbindung Summenformel Relative Konzentration (µg → m-3)
Kohlensäure H2CO3 0,16
Salzsäure HCl 0,18
Schwefelsäure H2SO4 0,24
Malonsäure HOOC.CH2.COOH 0,27
Bernsteinsäure HOOC.CH2.CH2.COOH 0,31
Calciumhydroxid Ca(OH)2 0,31
Ätznatron NaOH 0,35
Propionsäure CH3.CH2.COOH 0,40
Ammoniumchlorid NH4Cl 0,72
Calciumchlorid CaCl2 0,88
Natriumkarbonat Na2CO3 0,96
Natriumchlorid NaCl 1,000
Kaliumchlorid KCl 1,02
Kupferchlorid CuCl2 1,12
Kupfersulfat CuSO4 1,28
Bleichlorid PbCl2 2,04
Relative ionische Leitfähigkeit von Fremdstoffen auf Leiterplatten bei NaCl = 1,0
Resist
Coating materialusedin etching, intin-leadcoating,during the applicationof solder,andin wave solderingwith the purpose of protectingcomponents of the circuit boardfrom oxidation by contact with the etching solution orthesolder.There are different kinds of resist, such as photofoil (dry film resist orathree-layeredfoil consisting of asupport film,photosensitiveplastic and aprotective film), organicresists made of commercially availableplastics (e.g. polyamide, polyethylene, or urethane),or metallicmasksact.In metallicmasks,tin-leadcoatingis mainly used, but gold or rhodium resistsare also manufactured.These are known assolder resists.
Rheologie (rheology)
Bei der Herstellung und Verwendung von Lotpaste müssen insbesondere Faktoren berücksichtigt werden, die deren Viskosität determinieren, denn diese Eigenschaft ist sowohl für das Bedrucken von Leiterplatten mit Lotpaste, als auch für die homogene Vermischung des Lotpulvers mit dem Flussmittel von entscheidender Bedeutung. Theoretisch lässt sich die Bewegung von Körpern im Fall eines elastischen Verhaltens mit dem Hookeschen Gesetz (1676) und im Fall reiner Viskosität mit den Newtonschen Gesetzen (1685) beschreiben, die in der Praxis vorkommenden Fluide sind jedoch beiden jeweils teilweise unterworfen und müssen daher unter diesen beiden Aspekten betrachtet werden. Diese Betrachtung ist Aufgabe der Rheologie. Der Begriff Rheologie kommt vom griechischen rhei (fließen) und logos (Lehre) und geht auf das Jahr 1928 zurück. Ihr ist auch das Verhalten von Lotpaste als Themengebiet zuzuordnen.
Rheopexie (rheopexy)
Im Gegensatz zur Thixotropie (Zerstörung der Struktur eines Fluids durch Scherkräfte und Wiederaufbau nach einer gewissen Ruhezeit) bezeichnet die Rheopexie den Umstand, dass geringe Scherkräfte den Strukturaufbau in einem Fluid fördern. Dieses von Herbert Max Finlay Freundlich (1880-1941) entdeckte Phänomen lässt sich beobachten, wenn man eine zu 42% aus 1-10 µm großen Gipspartikeln bestehende thixotrope Suspension in ein 1 cm dickes Reagenzglas füllt, schüttelt und dann ruhen lässt. Das Gemisch härtet erst nach 40 Minuten aus. Dreht man das Reagenzglas jedoch zwischen den Handflächen langsam um seine Achse, erstarrt der Gips schon in 20 Sekunden, d.h. in einem 120stel der Zeit. Der Grund hierfür ist, dass die beim Schütteln wirkenden starken Scherkräfte die Struktur des Fluids zerstören und es in ein Sol verwandeln, während die relativ geringe Krafteinwirkung bei der Rotation seine Aushärtung beschleunigt.
RMA Flussmittel (RMA flux)
Die Anfangsbuchstaben RMA stehen für rosin mildly activated. Die zugegebene Aktivatormenge ist geringer als beim RA Flux, weshalb eine Weiterverwendung ohne Reinigung nach dem Löten möglich ist. Auch als schwach aktiviertes Flussmittel bezeichnet. Die MIL-F-14256-Norm enthält abweichend vom RA Flux folgende Grenzwerte: Lösungs-Widerstand > 100.000 → cm, SIR > 500 M → Lotausbreitung > 90 mm2 auf Messingplatte, Halogengehalt < 0,040 mval (Messbedingungen wie bei RA-Flussmittel). Auch in Lotpaste wird vermehrt RMA-Flussmittel eingesetzt.
Rosin
Auch: Kolophonium (colophony). Harz, das übrig bleibt, wenn man aus dem von Koniferenstämmen abgesonderten Terpentin durch Destillieren das flüchtige Terpentinöl abscheidet. Hauptbestandteile sind Abietin- und Pimarsäure, wenngleich die Zusammensetzung je nach Pflanzenart unterschiedlich ist. Kolophonium ist eine gelbbraune bröckelnde Substanz, die sich gut in Alkohol, Ether und Benzol, nicht jedoch in Wasser löst. Es wird bei 80°C weich und schmilzt bei 90-100°C. Bei weiterer Erhöhung der Temperatur entweichen Gase und Pinolin und bei über 230°C destillieren ca. 60-80% des Kolophoniumöls. Pinolin wird als Ersatz für Terpentinöl verwendet, Kolophoniumöl kommt in Schmiermitteln zum Einsatz.
Rotringbildung (haloing)
Um die Haftung innenliegender Leiterbilder bei mehrlagigen Leiterplatten zu erhöhen, wird das Kupfer oxidativ vorbehandelt, sodass eine Schwarzoxidschicht entsteht. Diese Schwarzoxidschicht kann jedoch von der zur Metallisierung der Bohrwandungen verwendeten Salzsäure angegriffen, d.h. reduziert und abgelöst werden. Dann entsteht um die Bohrung ein weißlicher bzw. rötlicher Kupferoxidring, der als Rotring oder „pink ring“ bezeichnet wird. Man spricht auch von Rotringbildung oder Haloing. Hierdurch verringert sich die Haftung der Innenlagen. Bei gewöhnlichen Schaltungen sind die Auswirkungen gering, die hohe Leiterbilddichte heutiger Mehrschicht-Leiterplatten und die große Anzahl von Kontaktlöchern mit einem Durchmesser von 0,4 mm oder darunter machen dies jedoch zu einem ernstzunehmenden Problem. Eine Lösung stellt das ZM-Verfahren dar, bei dem Zink und Schwefelsäure zur Eindämmung der Rotringbildung verwendet werden. Dabei läuft folgende Reaktion ab:
Zn + H2SO4 --> ZnSO4 + 2H;
CuO (Rotring) + 2H --> Cu + H2O
Da das Zink von seinem Einzelpotential her unedler ist als das Kupfer, geht es als „Opfer“ in Lösung, bevor das Kupferoxid sich auflöst und schützt so letzteres vor der Reduktion. → Schwarzoxid-Behandlung
SA-Flussmittel (SA flux)
Mit organischem Nitrat und Phosphat stark aktiviertes, lösliches Flussmittel.
Schaumfluxer (foaming fluxer)
Übliche Vorrichtung zum gleichmäßigen Bedecken der Leiterplatten-Unterseite mit Flussmittel vor dem Wellenlöten. Hierbei wird durch ein Aufschäumrohr Druckluft in einen Tank geleitet, um das darin befindliche Flussmittel aufzuschäumen, das anschließend auf der Rückseite der Leiterplatte verteilt wird. Bei diesem Verfahren lässt sich die Dicke der Flussmittelschicht jedoch schlecht kontrollieren und das Resultat ist meist ein relativ dicker Belag. Zudem verdampft das aufgeschäumte Flussmittel leichter, sodass der Verbrauch insgesamt hoch ist. Die damit bedeckte Fläche ist außerdem klebrig und somit verschmutzungsanfällig. Je nach Arbeitstemperatur muss deshalb die Zusammensetzung des Lösungsmittels und dessen Konzentration gesondert eingestellt werden. Zu stark aufgeschäumtes Flussmittel kann auch zur Oberfläche der Leiterplatte durchdringen und die Bauteile verschmutzen. Dringt Flussmittel z.B. in ein Schalterelement ein, so können hierdurch später Kontaktfehler auftreten.
Schlepplöten (drag soldering)
Bei diesem Verfahren wird eine Leiterplatte an einer Halterung (jig) über ein ruhendes Lotbad gezogen, um die Steckverbindungen der Bauteile zu verlöten. Aufschwimmende Lötkrätze (dross) wird dabei gegebenenfalls durch einen der Leiterplatte vorangehenden Spatel entfernt.
Schliere (smear)
Insbesondere im Zusammenhang mit Kolophonium spricht man von Kolophoniumschlieren.
Schmelzlot (fusible solder)
Lotlegierung mit einem geringeren Schmelzpunkt als Sn-Pb-Lote. Hauptbestandteile sind unter anderem Bi-Pb-Sn-Cd. Die umseitige Tabelle zeigt Beispiele für die Zusammensetzung solcher Legierungen.
Schwarzoxid-Behandlung (black oxide treatment)
Glänzende Kupferflächen auf den Innenlagen mehrschichtiger Leiterplatten sind gut benetzbar und rein, haften aber schlecht an Kunstharz und müssen deshalb aufgeraut werden. Dies ist durch einen chemischen Prozess, die sogenannte Schwarzoxid-Behandlung, erreichbar. Hierzu wird die Leiterplatte 2 Minuten lang bei 95°C in ein Oxidiermittel aus 31 g Natriumchlorit, 15 g Natriumhydroxid und 12 g Natriumphosphat pro Liter Wasser (pH 13,4) getaucht. Auf diese Weise erzielt man eine hohe Ablösefestigkeit von 1,8-2,1 kg/cm2. Allerdings verkürzt sich die Dauer der Resistenz gegen Rotringbildung um 2 Minuten. Der Name rührt von der schwarzen Färbung des Kupfers nach der Behandlung. Wenn der Farbton eher bräunlich ist, spricht man von Braunoxid-Behandlung. → Braunoxid-Behandlung, → Rotringbildung
Schwellenwert (threshold limit value)
Minimale physikalische Menge, die einem System hinzugefügt werden muss, um eine bestimmte Reaktion oder ein Phänomen auszulösen. Auch einfach Grenzwert oder TLV genannt. Der Grenzwert für die Konzentration des Dampfes eines Röhrenlotes mit Flussmittelseele liegt beispielsweise bei 3 mg/m3 Luft. Die Zersetzungsprodukte werden dabei anhand von Formaldehyd gemessen, umfassen aber auch Aceton, Methylalkohol, aliphatische Aldehyde, Kohlensäuregas, Kohlenmonoxid, Methan, Ethan, Abietinsäure, Diterpensäure, etc.
Scum
Unter anderem durch unsachgemäßes Entfernen des Entwicklers entstehender Rückstand von Lötstopplack, etc. auf der Leiterplattenoberfläche. Nicht zu verwechseln mit dem sludge (Schlamm), der auch oxidiertes Lot enthält.
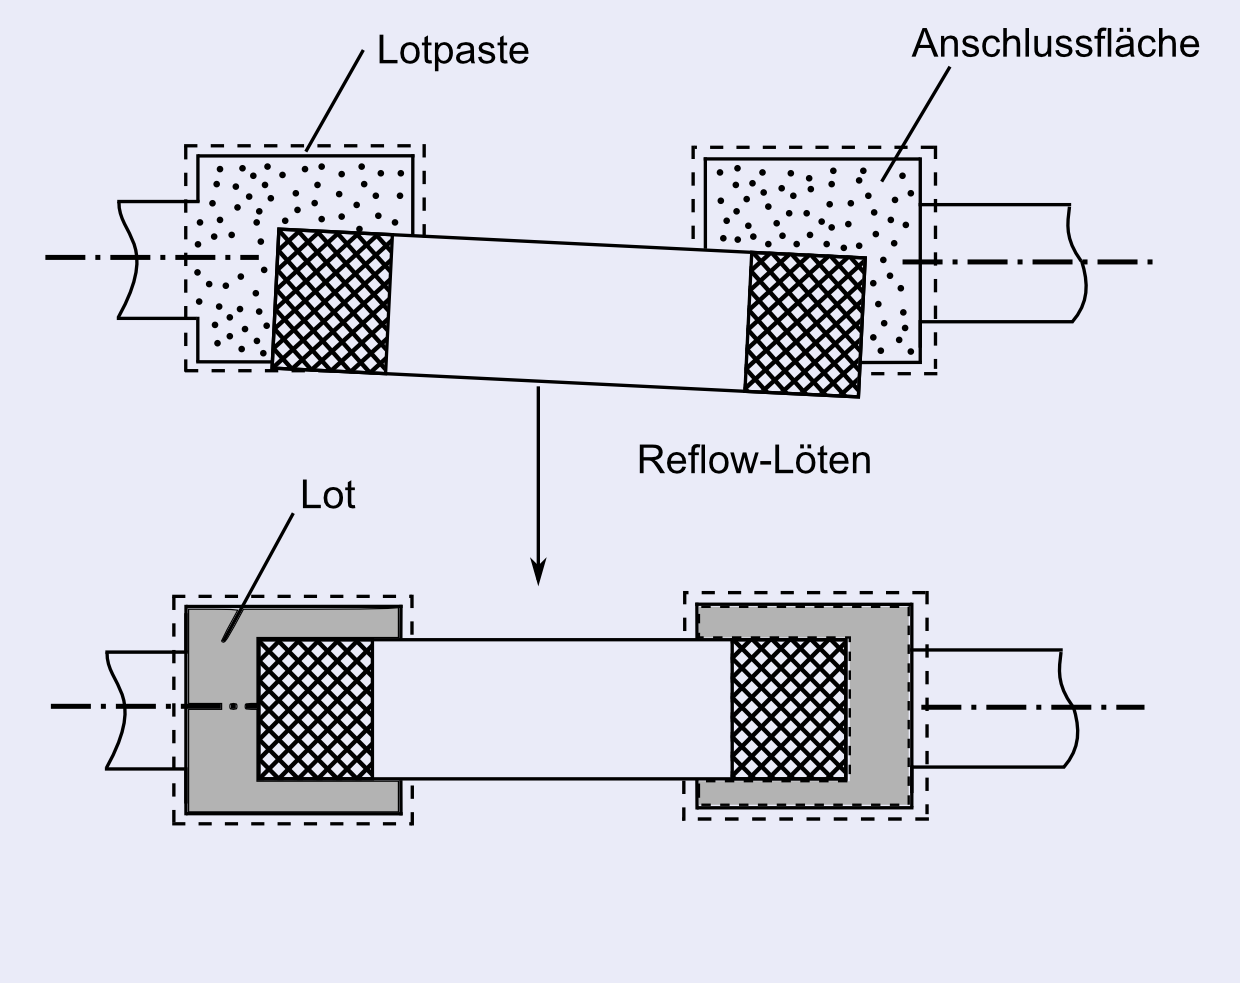
Selbstausrichtungseffekt (self-alignment effect)
Phänomen, beim dem ein SMC (oberflächenmontierter Chip) während des Reflow-Lötens durch die Oberflächenspannung des geschmolzenen Lotes geradegerückt wird, sodass er sich genau im Zentrum der Lötfläche befindet. Dieser Effekt kann leichte Verschiebungen der Bauteile beim Bestückungsvorgang wieder ausgleichen. → Oberflächenspannung.
Selbstfließende Hartlote (self-fluxing brazing)
Hartlote, die ein Reduktionsmittel enthalten und dadurch beim Löten selbst die Wirkung eines Flussmittels erfüllen. In Kupfer-Phosphor-Hartloten (5-7% P, Rest Cu) etwa fungiert das Phosphor als Deoxidationsmittel. Beim Löten reduziert es die Kupferoxide und entweicht als gasförmiges Phosphorpentoxyd (P2O5) in die Atmosphäre.
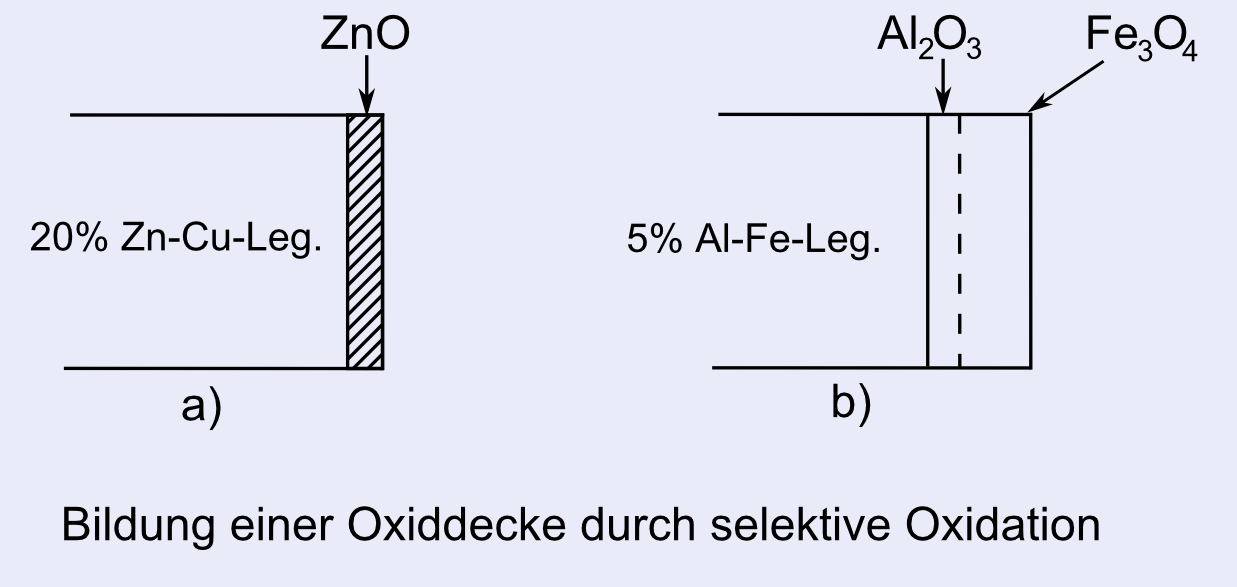
Selektive Oxidation (preferred oxidation, selective oxidation)
Erhöhung der Oxidierbarkeit einer Legierung durch Beimischung sauerstoffaffiner Elemente. Lässt man z.B. eine Kupfer-Zinn-Legierung mit 20% Zinnanteil oxidieren, so bildet sich, wie in Abbildung (a) dargestellt, auf der Oberfläche der Oxidschicht ein dichter Überzug aus ZnO, weil das sauerstoffaffine Zinn in Richtung der Oxidationsschicht und der Kontaktfläche zur Luft diffundiert. Auf diese Weise wird eine weitere Oxidation des Grundmaterials verhindert. Abbildung (b) zeigt die Ausbildung einer mehrlagigen Oxiddecke mit einem hohen Gehalt an unedlen Metallen bei Legierungen von Eisen mit Al, Si, Cr, etc., wodurch der Werkstoff insgesamt oxidationsresistenter wird. Diese Schichtbildung macht man sich beim Edelstahl zunutze.
Eine Sn-Pb-Lotlegierung mit Wismutzusatz bildet eine Bi2O3-Schicht, die aufgrund ihrer matten Farbe (dull color) die Sichtprüfung erleichtert. Auch dies ist auf die selektive Oxidation von Wismut zurückzuführen. Ebenso entsteht auf einer Silber-Zinn-Legierung beim Erwärmen eine Zinkoxidschicht, die der Bildung von Silbersulfid auf der Oberfläche entgegenwirkt. Somit tritt keine Schwarzfärbung durch Schwefelsäuregas ein. Wenn Lotlegierungen Zink enthalten, findet ebenfalls eine selektive Oxidation statt und das Metall überzieht sich mit Zinkoxid. Da der ZnO-Mantel jedoch mechanisch empfindlich ist, eignet sich eine solche Legierung schlecht zum Löten.
Selektive Reaktion (selective reaction)
Bezeichnet den Umstand, dass bei mehreren möglichen chemischen Reaktionen eine bevorzugt abläuft. Bei der Herstellung von Lotpaste fügt man z.B. selektiv reagierende Substanzen hinzu, um eine schrittweise eintretende Reaktionskette zu erzeugen. Achtung: nicht identisch mit der selektiven Oxidation.
Silberchromat-Testpapier (silver chromate test paper)
Vom Joint Industrie Standard IPC J-STD-004B vorgegebenes Testpapier (Testmethode beschrieben in der IPC-TM-650, Method 2.3.33). Legt man es in eine Spülflüssigkeit, mit der Lötrückstände extrahiert wurden, so lässt sich anhand der Verfärbung des rotbraunen Ag2CrO4-Testpapiers die Präsenz der Halogene Chlor und Brom feststellen. Die Größe der verfärbten Fläche ist proportional zur Konzentration an Chlor und Brom. Hierbei läuft folgende chemische Reaktion ab:
Ag2CrO4+2 Cl- 2 AgCl weiß↓ +CrO4+2 Br- 2 AgBr gelb +CrO4
Silberhartlot (silver solder)
Ag-Zn-Cu-Legierung, die hauptsächlich beim Hartlöten Verwendung findet und eine relativ niedrige Schmelztemperatur, hohe Fluidität und eine hohe Korrosionsfestigkeit besitzt. Die möglichen Zusammensetzungen sind in der Tabelle dargestellt. Durch Zugabe von P, Ni, Cd, Mn und Sn lässt sich der Schmelzpunkt verringern und die Fluidität erhöhen.
Chemische Zusammensetzung von Silberhartloten (%)
Ag Cu Zn Sonstige Schmelzpunkt (°C) Verwendung
10 52 38 790 für Stahl
15 80 P 5 640 Sil-Fos
20 45 30 Cd 5 gelbes Lot
20 45 35 780
33 38 32 740
33 50 17 Eisenbahn
40 14 6 Sn 40
40 36 24 720
45 17 18 Cd 20 625
45 30 25 680
50 33 17 Messing
50 15,5 16,5 Cd 18 630 Easy-flow
56 22 17 Sn 5 630 Ready-flow
60 20 15 Ni 5 für hohe Belastungen
65 20 15 für Nickel
70 20 10 für Stahl
72 28 780 für Kupfer
80 13,5 6,5 für harte Legierungen
85 Mn 1 für hohe Temperaturen
Chemische Zusammensetzung von Silberhartloten (%)
SMOBC
Abk. für Solder Mask Over Bare Copper. Verfahren, bei dem die Lötstoppmaske direkt auf das blanke Kupfer aufgebracht wird. Dies dient der besseren Lötbarkeit der freien Anschlussflächen. Um dies zu erreichen, wird z.B. die mit Lötstopp versehene Leiterplatte heißluftverzinnt und anschließend verlötet.
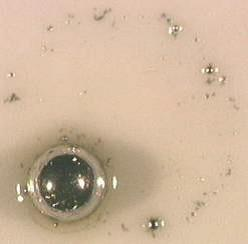
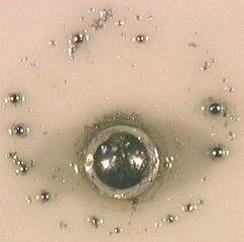
Solder balling test
Dieser in den Normbedingungen für Lotpaste der Firma Phillips (UN-L) enthaltene Test dient dazu, die Reflow-Eignung einer Lotpaste auf einem nicht benetzbaren Substrat zu überprüfen. Dabei wird ein 0,1 ± 0,001 mm dicker Klebefilm mit einer Öffnung von 5,5 ± 0,1 mm auf eine mit Lot nicht benetzbare Aluminiumoxidplatte (Dicke 0,6-0,8 mm, Länge 50 mm, Breite 25 mm) geklebt und besagte Öffnung mit einer geringen Menge Lotpaste bestrichen. Anschließend entfernt man den Klebefilm mithilfe eines Spachtels, sodass eine Lotpastenschicht von ca. 0,07 mm Dicke und mit einem Durchmesser von 5,5 ± 0,1 mm zurückbleibt. Der Abstand einzelner solcher Löcher sollte mindestens 10 mm betragen. Anschließend wird die Platte über einem Lotbad mit der bestrichenen Seite nach oben erwärmt. Das Ergebnis ist gemäß der nachstehenden Tabelle zu bewerten. Der Test wird an Proben durchgeführt, die nach dem Auftragen der Lotpaste jeweils 0,24 und 72 Stunden unter normalen Atmosphärebedingungen gelagert wurden. Der Test wird ebenfalls beschrieben in der IPC TM650.
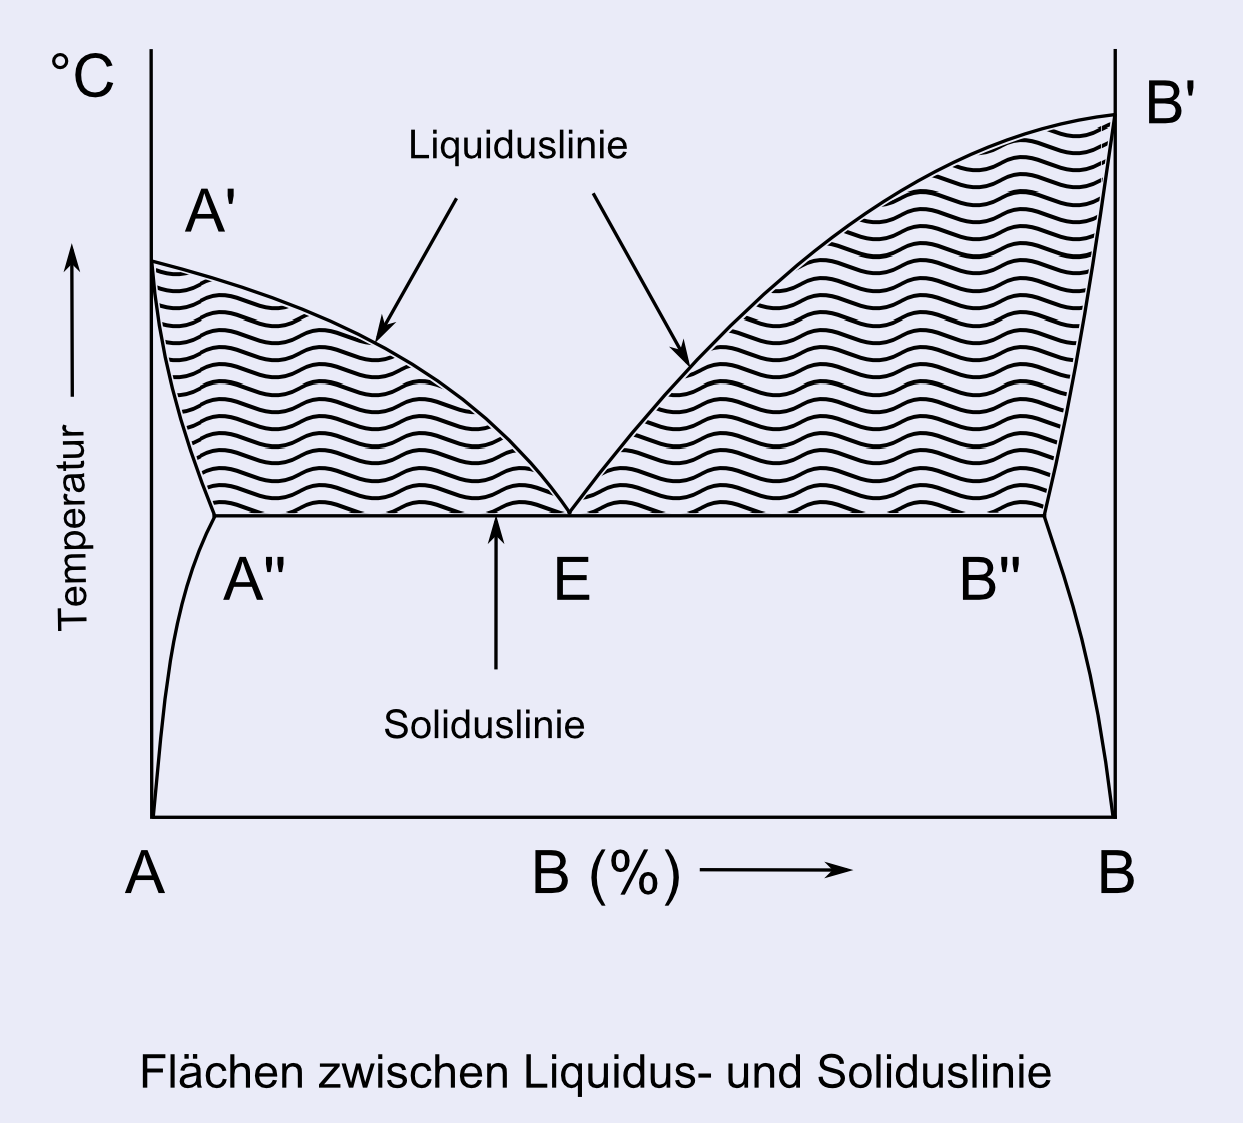
Soliduslinie (solidus line)
Die als Funktion der Zusammensetzung einer Legierung aufgetragene Temperatur, bei der die abkühlende Schmelze dieser Legierung ganz erstarrt, heißt Soliduslinie, analog zur Liquiduslinie. Zwischen diesen beiden Linien liegt eine Mischung der Metalle in flüssigen und festen Phasen vor.
A‘ A‘‘ E – Primärkristall A (feste Phase) und Eutektikum (flüssige Phase)
B‘ B‘‘ E – Primärkristall B (feste Phase) und Eutektikum (flüssige Phase)
Bei einer eutektischen Legierung ist demnach mit Erreichen der Soliduslinie, d.h. der eutektischen Temperatur der Erstarrungsprozess abgeschlossen. Das Diagramm bezieht sich auf ein eutektisches System aus A und B, wobei die schraffierten Flächen, also die Dreiecke A‘ A‘‘ E und B‘ B‘‘ E dem von Liquidus- und Soliduslinie eingeschlossenen Bereich der Phasengemische entsprechen.
Solvuslinie (solvus)
Auch Löslichkeitslinie genannt. Bei einer Legierung aus mehreren Stoffen findet ab einer bestimmten Temperatur unterhalb der Soliduslinie eine Abscheidung fester Phasen aus der festen Lösung statt. Die Solvuslinie oder -fläche gibt die Zusammensetzung dieser miteinander im Gleichgewicht befindlichen Phasen als Funktion von Temperatur und Druck innerhalb des Phasendiagramms an. In einem binären System bei konstantem Druck handelt es sich um eine Kurve, in einem ternären System um eine Fläche. Kreuzen sich Solvus- und Soliduslinie nicht, so existiert ein Temperatur-/Druckbereich, in dem das System eine stabile kontinuierliche feste Lösung bildet. Andernfalls entstehen nur partiell feste Lösungen. In der Lotlegierung (Sn-Pb-System) scheidet entlang der Solvuslinie unterhalb der eutektischen Temperatur Zinn aus der Bleilösung aus.
Stufenweises Löten (step soldering)
Vorgehensweise, bei der mehrere Lote mit unterschiedlichen Schmelzpunkten verwendet werden. Um ein Wiederaufschmelzen der bereits gelöteten Verbindungen zu verhindern, werden die Lote dabei in absteigender Reihenfolge ihrer Schmelzpunkte verarbeitet. Verbreitetes Verfahren bei der Leiterplattenbestückung.
Stumpfstoßlöten (butt soldering)
Bezeichnet das Zusammenlöten zweier Metallbleche an ihren Rändern. Eine solche Verbindung kann keine hohe Zug- oder Biegefestigkeit besitzen. Beim Stumpfstoßschweißen (butt-welding), das ein Widerstandsschweißverfahren ist, wird ein Strom durch die zu verschweißenden Teile geleitet und die Schweißstelle durch die Widerstandswärme aufgeschmolzen und verbunden. Auch das Punktschweißen (spot-welding) und das Rollnahtschweißen (seam-welding) funktionieren nach diesem Prinzip.
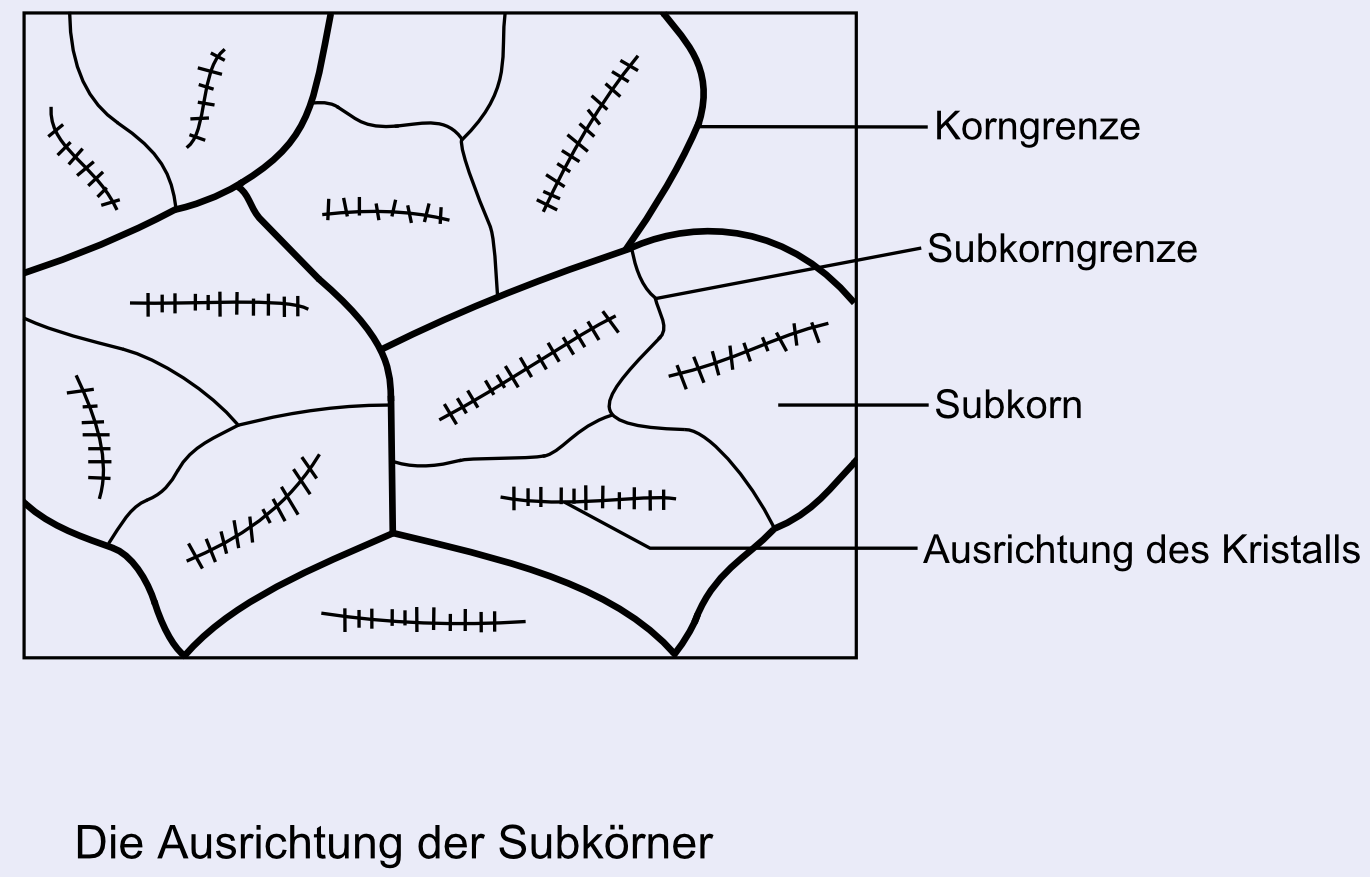
Subkorn (sub-grain)
Beim Erstarren eines Metalls bilden räumlich gleich ausgerichtete Atomgruppen Kristallkörner (grain crystal). Subkörner sind kleinere Unterkristalle in diesen Körnern. Durch tiefes Ätzen eines Lotes kann man winzige Linien in den Sn- und Pb-Kristallen sichtbar machen, wie in der Abbildung dargestellt. Dies sind die Subkörner, die jeweils eine eigene Ausrichtung besitzen. Die Grenzen dieser Einheiten werden als Subkorngrenzen (sub-grain boundary) bezeichnet.
Sublimierung (sublimation)
Übergang eines Körpers von festen in den gasförmigen Zustand und umgekehrt, ohne dabei zunächst flüssig zu werden. Unter anderem sublimiert Schwefel bei Erwärmung. Bei Raumtemperatur und Normaldruck sublimieren bsw. Campher, Jod und CO2 (Trockeneis). Da die Sublimation endotherm verläuft, wird Trockeneis auch zur Kühlung von Lotpaste bei Aufbewahrung und Transport verwendet. Dies dämmt chemische Reaktionen ein, die bei Raumtemperatur ablaufen.
Substrat (substrate)
Platte zur Herstellung gedruckter Schaltungen, die mit Transistoren und anderen Bauteilen bestückt wird. Meist wird dabei eine Kunststoffplatte mit einer Kupferfolie überzogen, aus der dann das Leiterbild herausgeätzt wird. Auch dünne Keramikplatten (v.a. aus Aluminiumoxid A2O3), die mit einer leitfähigen Paste bestrichen werden, können als Substrat für die Montage von Elektronikbauteilen dienen (Keramiksubstrat). In letzterer werden Substrate häufig aus ALN (Aluminiumnitrid) gefertigt. Da die oben genannten herkömmlichen Substrate eine geringe Wärmeleitfähigkeit aufweisen, kommt es auch vor, dass man metallisches Aluminium durch anodische Oxidation (Al2O3) isoliert und darauf die elektronischen Bauteile montiert. Diese sogenannten metallischen Substrate beugen einer Überhitzung der Baugruppe vor.
Subtraktives Verfahren (subtractive process)
Verfahren, bei dem durch Ätzen überflüssiges Material vom Substrat entfernt wird. Gegenbegriff zum additiven Verfahren.
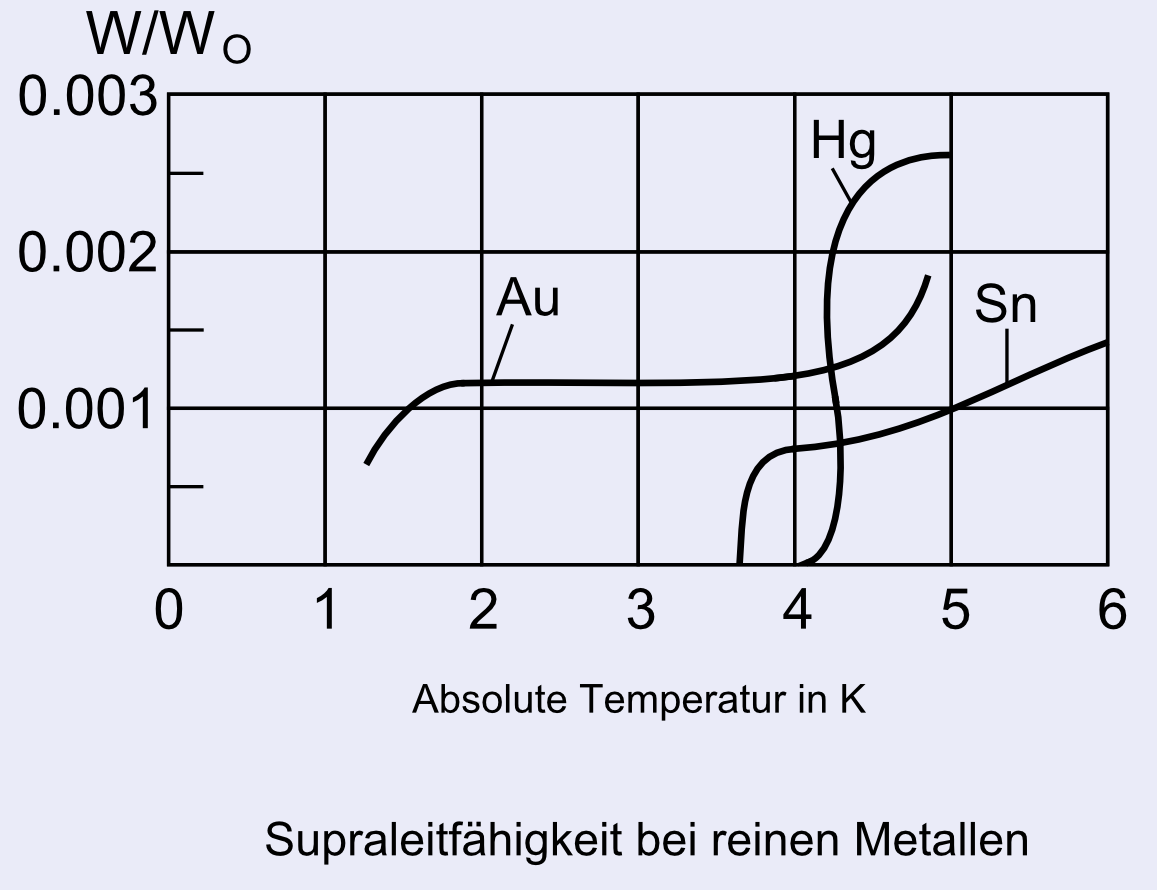
Supraleiter (super conductor, supra conductor)
Normalerweise steigt bei Metallen mit zunehmender Temperatur auch der elektrische Widerstand. Umgekehrt sinkt dieser mit abnehmender Temperatur. Wenn die Temperatur sich dem absoluten Nullpunkt, also -273°C nähert, so geht bei einigen Stoffen auch der Widerstand gegen Null. Die Temperatur, jenseits derer der Widerstand plötzlich stark abnimmt, wird als kritische Temperatur Tc bezeichnet.
Die Abbildung zeigt die kritischen Temperaturen verschiedener Metalle. Auf der Y-Achse ist der Quotient aus W (Widerstand des Metalls bei einer bestimmten Temperatur) und Wo (Widerstand bei 0°C) aufgetragen.
Wenn W/Wo 0 beträgt, ist der Zustand absoluter Supraleitfähigkeit erreicht. Historisch gesehen wurden intermetallische Verbindungen wie Nb3Sn und Nb2Zr zuerst in Supraleitkabeln eingesetzt, da ihre Tc bei 18 K (absolute Temperatur) und somit höher als die der reinen Metalle liegt. Dabei ist jedoch flüssiges Helium notwendig, um den Leiter bis nahe an den absoluten Nullpunkt abzukühlen. 1986 wurde ein aus Y-Ba-Cu-Oxiden bestehender Keramik-Supraleiter erfunden, der sofort große Beachtung fand. Von Bedeutung war die Erfindung, weil statt der teuren Heliumkühlung eine günstigere Flüssigstickstoffkühlung (-210°C) genügte. Der Keramik-Supraleiter hat jedoch einige Nachteile: Seine Stromdichte ist klein (d.h. bei starkem Strom verliert er seine Supraleitfähigkeit), er ist wasserlöslich und somit empfindlich gegen Feuchtigkeit und der Stärke des Magnetfeldes sind Grenzen gesetzt. Dass derartige Supraleiter allerdings schon bald in Leiterplatten eingesetzt werden könnten, legt der absehbare Fortschritt der Dünnschichtherstellung durch Aufdampfen nahe. Dann wird auch die Erforschung geeigneter Lote für Supraleiter-Leiterplatten Bedeutung erlangen. Im 21. Jahrhundert könnten Supraleiter eine wichtige Rolle bei Projekten wie der Stromerzeugung mit Hilfe supraleitender Magnetspulen, dem Bau von Hochgeschwindigkeitsschiffen oder Magnetschwebebahnen oder der Stromspeicherung spielen. Eine Magnetschwebebahn etwa, bei der die Waggons durch Supraleitung über der Schiene schweben, könnte die Strecken Berlin – Amsterdam oder Berlin – Warschau in zwei Stunden, oder die Strecke Berlin – Budapest in drei Stunden zurücklegen.
Suspension (suspension)
Flüssigkeit, in der Festkörperteilchen verteilt sind. Wenn die Teilchen Kolloide sind, spricht man von einer kolloidalen Suspension (suspensoid). Viele Industrieprodukte, z.B. Lotpaste, Farbe oder Beschichtungsmittel, sind Suspensionen. Ihre rheologischen Eigenschaften wie Viskosität oder Fluidität bedürfen einer besonderen Betrachtung. Insbesondere Charakteristika wie Rheopexie, Thixotropie und Dilatanz sind dabei von Bedeutung. → Rheopexie, → Thixotropie
Sweating/Lotaustritt (sweating)
Übt man beim Presslöten (press-soldering) oder beim Hartlöten, wenn das Lot oder Füllmetall (filler metal) geschmolzen ist, von außen Druck auf die Fügestelle aus, so kann flüssiges Lot austreten. In Analogie zum menschlichen Körper nennt man dies im Englischen auch sweating (schwitzen). Eine Form des Presslötens ist die Vorgehensweise, die aneinander zu fügenden Flächen vor dem Löten zu verzinnen, sodass sich beim Pressen eine gute Verbindung ausbildet. Dies ist das sogenannte sweat-joining.
TAB
Abk. für Tape Automated Bonding. Derzeit wird größtenteils Kunststofffilm (tape) mit einem Durchmesser von 35 mm verwendet, in letzter Zeit kommen jedoch auch Breiten von 16 und 8 mm vor. Hierbei wird der Film zunächst mit Kupfer beschichtet und geätzt, um anschließend darauf den Chip zu setzen und mit einem passenden Lötverfahren zu verdrahten. Besonders bei der Serienfertigung von Uhren und anderen Geräten mit sehr kleinen Schaltungen kommt dieses Bestückungsverfahren zum Einsatz.
Tastgrad (duty ratio)
Je enger das Rastermaß einer Leiterplatte ist, desto leichter tritt Elektromigration auf. Einen großen Einfluss hat hierbei der Tastgrad der Impulsströme, der als Verhältnis zwischen der maximalen und der durchschnittlichen Impulsleistung definiert ist. Wenn die Bedingungen für Migration etwa mit 65°C, 95% relative Luftfeuchtigkeit, Spannung (70 Hz, Einzelelektrode) 50 V, Leiterabstand 0,1 mm gegeben sind, dann findet bei einem Tastgrad von 0,5 oder darüber mit einer Wahrscheinlichkeit von über 30% Migration statt. (Tsukui, Kushida, Nagatanigawa: Denshijouhou Gakkai Gakujutsu Kenkyu Hokoku [Forschungsberichte der Gesellschaft für Elektronik und Informationstechnik], Bd. 90, Nr. 9, 1990, S. 29.) → Elektromigration
Taupunkt (dew point)
Oberflächentemperatur, ab der sich an einem in Luft abkühlenden Körper Tautropfen bilden. Wenn Bauteile über Nacht in einer Werkshalle mit hoher Luftfeuchtigkeit abkühlen, kann an ihrer Oberfläche Wasser kondensieren und das Löten behindern, bzw. zur Bildung von Blaslunkern führen. Daher müssen die zu lötenden Teile zunächst durch Erwärmen entfeuchtet werden. Die den Körper berührende Luft ist dabei mit Wasserdampf gesättigt und der Partialdruck des Wasserdampfes entspricht dem Sättigungsdampfdruck am Taupunkt. Daher lässt sich die Luftfeuchtigkeit mithilfe eines Taupunkthygrometers ermitteln, das z.B. einen Metallspiegel nach und nach abkühlt und die Temperatur misst, bei welcher dieser beschlägt.
TCE
Abk. für thermal coefficient of expansion (Wärmeausdehnungskoeffizient). Bei der Herstellung von Mehrschicht-Leiterplatten sind die Ausdehnungskoeffizienten der jeweiligen Materialien unbedingt zu berücksichtigen. Dieser Koeffizient ist auch eine häufige Ursache für fehlerhafte Lötstellen. Das Abstimmen (matching) der Wärmeausdehnungskoeffizienten ist daher eine wichtige Vorüberlegung bei der Konstruktion von Lötstellen.
Tensid (surface active agent)
Die Worte surface active agent werden im Englischen zu surfactant zusammengezogen. Tenside sorgen für eine hohe Oberflächenaktivität an der Oberfläche des Lösungsmittels und sind sowohl hydro- als auch lipophil. Durch ihre ausgewogene Löslichkeit begünstigen sie die Adsorption an den Phasengrenzen und setzen die freie Energie an der Grenzfläche deutlich herab. Sie werden daher nicht nur als Waschmittel, sondern aufgrund ihrer emulgierenden, schaumbildenden, dispergierenden und lösungsvermittelnden Wirkung auch in vielen anderen Bereichen angewendet. Meist handelt es sich um synthetische Produkte, es existieren jedoch auch natürliche Tenside, wie z.B. Gelatine.
Tenting
Von Tenting spricht man, wenn sich Bahnen von Lötstopplack von der Oberfläche der Leiterplatte abheben und sich darunter ein Hohlraum bildet. Dies kann bei komplizierten Leiterbildern passieren, wenn das Flussmittel aufgetragen wird. Der Ausdruck Tenting bezieht sich auf die zeltartige Erscheinung.
Terpentin (terpentine)
Koniferenbalsam. Durch Wasserdampfdestillation verflüchtigt sich das enthaltene Terpentinöl und es bleibt Kolophonium übrig. → Kolophonium, Rosin
Tetragonales System (tetragonal system)
Eines der Kristallsysteme, das drei zueinander senkrechte Achsen besitzt. Das Achsenverhältnis ist
1 : 1 : c (c: Hauptachse, a=b). Metallischer Zinn (weißer Zinn) gehört zu diesem Kristallsystem.
Thermische Spannung (internal thermal stress)
Das Abkühlen eines Körpers von einer bestimmten Temperatur aus vollzieht sich nie gleichmäßig über den Körper verteilt, es sei denn, die Abkühlung erfolgt äußerst langsam. Im Normalfall erkalten einige Bereiche schneller als andere und ziehen sich dementsprechend auch stärker zusammen als die noch wärmeren Teile. Die unterschiedlich starke Kontraktion führt zu inneren Spannungen im abkühlenden Körper. Lötstellen und Gussteile besitzen daher oft innere Wärmespannungen, die bei der Abkühlung entstanden sind. Besonders bei großen Gussteilen ist ein gründliches Glühen (annealing) vor der Verwendung deshalb unentbehrlich, da sonst Verformungen auftreten können.
Thermitverfahren (thermite process)
Technik zum Reduzieren oder Verschweißen von Metalloxiden durch Nutzung der großen Wärmemengen, die bei Oxidation von Aluminium und anderen leicht oxidierenden Metallen frei werden. Wenn dabei Aluminium als Reduktionsmittel eingesetzt wird, spricht man von Aluminothermie. Dabei wird das Metalloxid mit Aluminium, Mangan oder einer Legierung aus beiden in Pulverform vermischt und entzündet. Das Metalloxid oxidiert Aluminium und Mangan und wird seinerseits reduziert und durch die Reaktionswärme zu einem Klumpen geschmolzen. Chromoxid Cr2O3 etwa wird von Aluminium wie folgt reduziert:
Cr2O3+2 Al→2 Cr+Al2O3+112 Kcal
Das Schweißen und Zusammenfügen von Metall mit dieser Methode wird als Thermitschweißen bezeichnet. Zu diesem Zweck wird pulverförmiges Al oder Mg oder eine Al-Mg-Legierung auf die Verbindungsstelle aufgebracht und entzündet, sodass die zu fügenden Teile durch die Oxidationswärme an der Fügestelle schmelzen und sich verbinden. Das Thermitschweißen wurde früher zum Fügen von Eisenschienen eingesetzt.
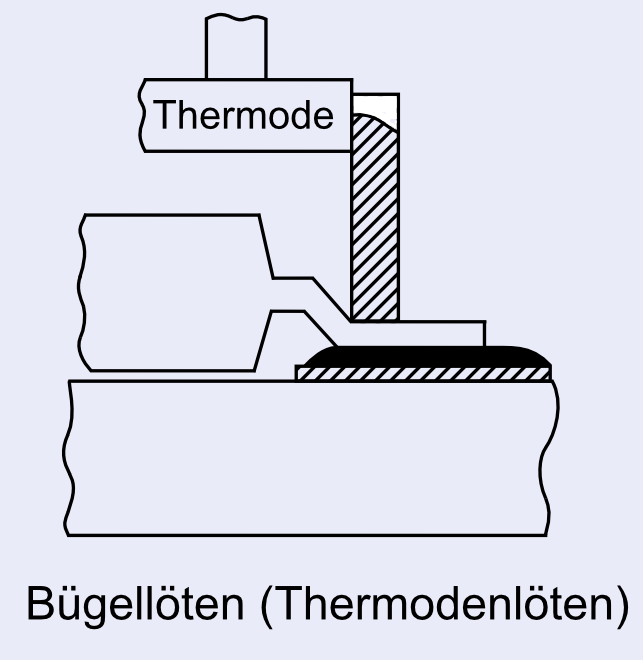
Thermodenlöten / Bügellöten (hot bar reflow soldering)
Zunächst wird das Bauteil automatisch oder halbautomatisch aufgenommen und zusammen mit einem 0,008-0,03 mm dicken Lot auf einem bereits mit Flussmittel bestrichenen Leiterbild platziert. Anschließend drückt eine profilierte Thermode (heißer Bügel) die Anschlussdrähte herunter. Berühren diese noch nicht die Anschlussfläche, so wird der Druck verstärkt. Der Kontaktdruck ist voreingestellt. Nach Ablauf der Reflow-Lötzeit löst sich die Thermode wieder und der Lötzyklus des Bauteils ist beendet. Die Thermode ist je nach Größe des Bauteils auswechselbar. Entsprechend den Erfordernissen des Herstellungsprozesses können komplexe Profile realisiert werden, um mehrere Bauteile gleichzeitig zu verlöten. → Presslöten
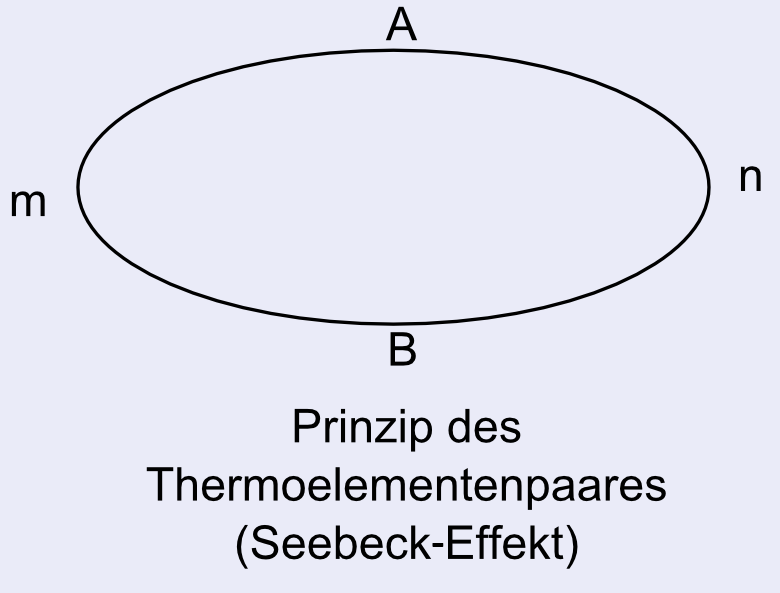
Thermoelementpaar (thermo-couple)
Sind wie abgebildet zwei verschiedene metallische Leiter A und B miteinander verbunden und herrschen an den Kontaktstellen m und n unterschiedliche Temperaturen, so entsteht innerhalb dieses Kreises eine Potentialdifferenz und es fließt ein Gleichstrom. Dieses Phänomen ist als Seebeck-Effekt bekannt. Hat der Punkt m Raumtemperatur und man setzt den Punkt n einer höheren Temperatur aus, so lässt sich die Temperatur im Punkt anhand des im Stromkreis gemessenen Stromes errechnen. Umgekehrt entsteht zwischen den Punkten m und n eine Temperaturdifferenz, wenn man an den Stromkreis einen Strom anlegt, was als Peltier-Effekt bezeichnet wird. Das Metallpaar wird hierbei Thermoelementpaar genannt. Je nach Messtemperatur werden die in der nachfolgenden Tabelle aufgeführten Paare eingesetzt.
Zur Temperaturmessung beim Löten sind die Paare Ni-Cu Konstantan/Kupfer oder Konstantan/Eisen ausreichend, mit Blick auf eine mögliche Korrosion bei hohen Temperaturen wird jedoch häufiger Alumel/Chromel verwendet.
Auch für Temperaturmessungen in SMT-Reflow-Öfen oder beim Schmelzen von Lotlegierungen findet dieses Paar eine breite Verwendung.
Zusammensetzung und Einsatztemperatur von Thermoelementpaaren (: steht für Paar)
Messtemperatur (°C) 0-400 400-900 900-1400
Thermoelementpaare und ihre chemische Zusammensetzung Cu : Konstantan
Fe: Konstantan Alumel (Ni94; Al2; Si1; Fe0,5; Mn2,5) : Chromel (Ni89; Cr9,8; Fe1; Mn0,2) Pt : Pt-Rh(10)
Zusammensetzung und Einsatztemperatur von Thermoelementpaaren (: steht für Paar)
Thixotropie (thixotropy)
Eigenschaft von aus Lotpulver und Flussmittel hergestellter Lotpaste. Das Gel verwandelt sich durch einfaches Vermengen und Verkneten in flüssiges Sol, verliert aber, wenn man es in diesem Zustand eine Zeit lang lagert, seine Fluidität wieder und kehrt in den Gelzustand zurück. Dies trifft besonders auf Substanzen zu, deren Kolloidpartikel eine plastische Anisotropie aufweisen, nur schwache Bindungen zwischen den Partikeln besitzen und leicht Gele bilden. Beeinflussende Faktoren sind dabei Form und Größe der Partikel, deren Oberflächenbeschaffenheit und das Dispersionsmittel. In Lotpaste nimmt unter Einwirkung äußerer Kräfte der innere Zusammenhalt des Gels ab oder geht verloren, so dass es zum Sol wird und dadurch eine höhere Fluidität erhält. Fallen die externen Kräfte weg, so regenerieren sich die Partikelbindungen und die Fluidität nimmt wieder ab. Wenn die Fluidität langsamer in den Ausgangszustand zurückkehrt als die Bindungen zerstört werden, zeigt die Paste eine starke Hysterese. Dieses Verhältnis dient zur Quantifizierung der Thixotropie. In manchen Fällen wird jedoch auch nur die Zeit bis zum Wiedererreichen des Gelzustands (setting time) verwendet. Entsprechend sollte Lotpaste nach der Herstellung möglichst schnell verbraucht werden.
Triclene (triclene)
Handelsname des aus Acetylen und Chlor hergestellten Trichlorethens (CHC=CCl2). Es wurde früher häufig zur Entfettung elektronischer Bauteile vor dem Löten verwendet, ist aber heute aufgrund seines Chlorgehalts als schädliche Substanz verboten. Es ist eine farblose, nicht brennbare Flüssigkeit mit dem Schmelzpunkt -70°C, dem Siedepunkt 87°C und dem spezifischen Gewicht 1,459. Trichlorethen ist nicht wasserlöslich, aber mit gewöhnlichen organischen Lösungsmitteln mischbar. Es besitzt eine hohe Lösungskraft und eine um ein Vielfaches höhere Reinigungskraft als Benzin. Wird es in Form von Dampf verwendet, nennt man es auch Triclene D. Das Reinigungsabwasser muss vor der Entsorgung mit Aktivkohle behandelt werden.
Überschüssiges Lot (excess solder)
Wenn an der Lötstelle überschüssiges Lot vorhanden ist, kann dieses besonders bei Bauteilen mit einem geringen Pinabstand (SOPs) zwischen den Anschlussdrähten emporsteigen. Um das überschüssige Lot zu entfernen benutzt man Entlötlitze oder beim Wellenlöten das Luftmesser. → Luftmesser, → Entlötlitze
Umbiegen (clinch)
Umbiegen der Anschlussenden von Bauteilen auf der Rückseite der Leiterplatte bei der Durchsteckmontage, um deren Ablösen zu verhindern. Wenn dabei der Biegewinkel zu klein ist, lösen sich die Bauteile leicht von der Platte, ist der Winkel jedoch zu groß, kann das Anschlussende abbrechen. Daher gilt ein Winkel von ca. 5-15° gegenüber dem Plattenboden als sinnvoll.
V cut
In solderingwithcoredsolder, the temperature of the solderbringsthe fluxinside thesolderto boil, making it splash apartas soon asthesurroundingsolder shell melts away,and solder bumps form as a result.To prevent this,aV-shapedincision is made along the axis of thecored solder,allowing thefluxto evaporate when the cored solder melts,without triggering explosive soldersplashes.However, the incised cored solderscannot bestored for longbecausethe fluxoxidizes.Therefore, theincision isusuallycarried out just beforesoldering. See alsoSplashing.
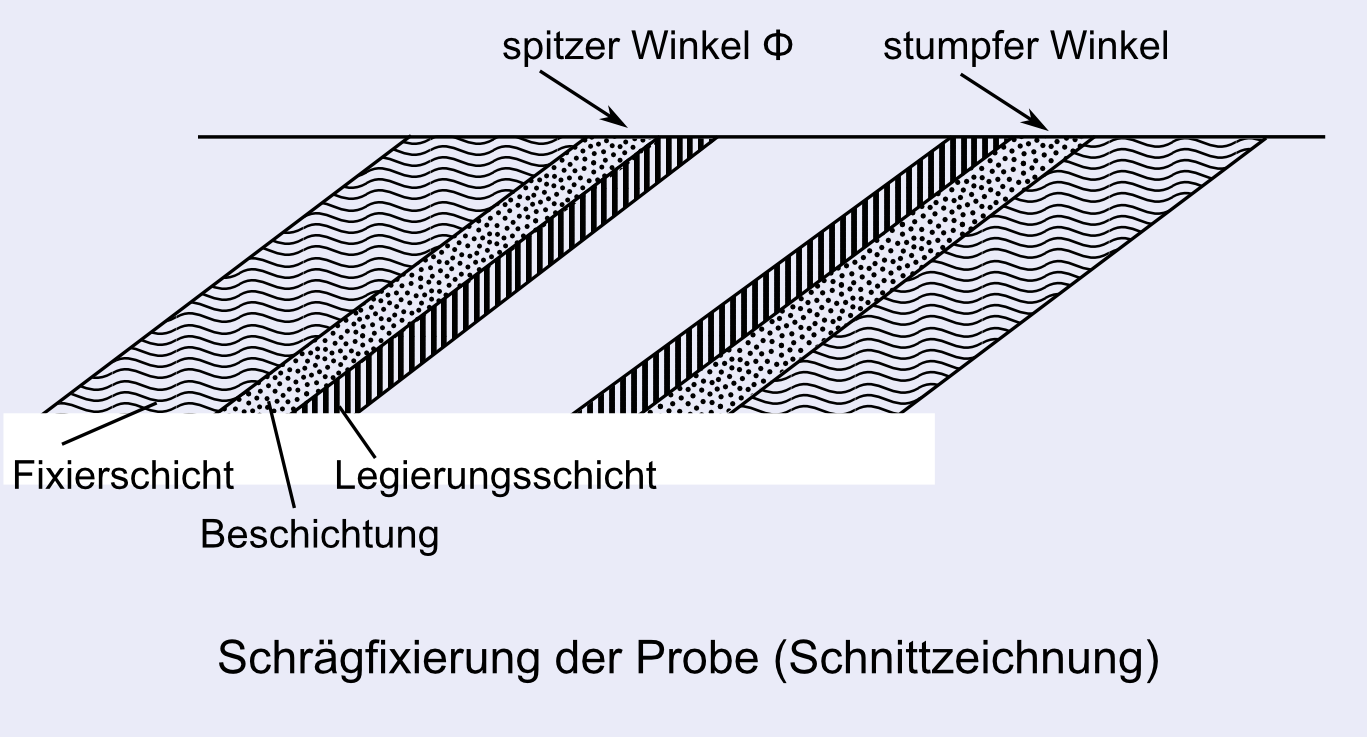
Vergrößerungsrate, Verzerrungsrate (magnification ratio, distortion ratio)
Um die mikroskopische Struktur an der Spitze eines Weichlotes wie Sn-Pb zu betrachten, empfiehlt es sich, diese Spitze vorher mit einer Kupferbeschichtung zu versehen. Da die Schicht sehr dünn ist, erscheint die mikroskopierte Struktur vergrößert, wenn man die geschliffene Probe in einem bestimmten Winkel fixiert. Auf diesen Effekt bezieht sich hier die Vergrößerungsrate. Die Abbildung zeigt den Querschnitt einer schräg fixierten Grundwerkstoffprobe. Durch den Schrägschnitt erzielt man normalerweise eine zehnfache Vergrößerung, wobei häufig wie im Bild ein Winkel von 5° 44‘ 21‘‘ (nominell 6°) verwendet wird. Manchmal wird die Probe in verzerrter Form fixiert, weshalb man dann von einer Verzerrungsrate spricht.
Verschmelzen (solder fusing)
Verfahrensschritt bei der Herstellung durchkontaktierter Leiterplatten, bei dem nach der Erzeugung des Leiterbilds mit einer Lotschicht (Metallisierung) als Ätzmaske die Lotschicht durch Erhitzen geschmolzen und zu einer durchgehenden Legierung verbunden wird. Zum Schmelzen der Lotschicht wird entweder Infrarotstrahlung oder ein 200-220°C heißes Öl- oder Glycerinbad verwendet, in das man die durchkontaktierte Leiterplatte eintaucht. Ersteres Verfahren heißt Infrarotverschmelzen (infrared fusing), letzteres Ölverschmelzen (oil fusing). Diese Behandlung dient dazu, Kurzschlüsse zwischen Leiterbahnen durch Überhang (overhang) von Lotfüllungen zu verhindern, die Lotschicht homogen zu machen und den Lotdurchstieg in den Kontaktlöchern zu verbessern. → Rotringbildung, → PTH
Verzinnen (tinning)
Beschichtung mit Lot (solder plating). Eine solche Lotbeschichtung der Lötstellen wird bei der Leiterplattenherstellung oft vor dem eigentlichen Löten vorgenommen. Auch der Begriff pattern plating (Verzinnung des Leiterbilds) wird hierfür verwendet. Die Legierung besteht dabei für gewöhnlich aus reinem Zinn.
Weißer Rückstand (white residue)
Auf Leiterplatten verteilt auftretende weiße Flussmittelreste. Oft sind diese bei genauerem Hinsehen eher von gelber oder grauer Farbe und werden in solchen Fällen auch grauer oder gelber Rückstand genannt.
Anders als kolophoniumhaltiges Flussmittel im Allgemeinen ist Flussmittel, das organische Säuren enthält, schwer zu entfernen, besonders dessen Rückstände nach dem Löten bei Temperaturen ab 250°C. Auch nach der Reinigung mit einem Lösungsmittel können unter Umständen wasserunlösliche weiße Reste auf der Leiterplatte zurückbleiben. Diese haben zwar kaum Auswirkung auf den Isolationswiderstand bei Raumtemperatur, können jedoch bei höheren Temperaturen zu Korrosion führen. In diesem Fall ist eine Änderung der Bestandteile des Flussmittels, eine besonders gründliche Reinigung oder ein spezielles Reinigungsmittel notwendig.
Water White, WW
Water white bedeutet so viel wie glasklar und bezieht sich auf die Farbe des Kolophoniums. Nach dem ASTM-Standard ist WW die reinste Form des Kolophoniums, in der US-Norm ist dies jedoch identisch mit dem Typ „R“. Wie schon die industrielle Bezeichnung „nicht-aktiviertes Kolophonium“ nahelegt, besitzt es eine sehr geringe chemische Reaktivität und wird daher zur Verwendung als Lötflussmittel meist mit einem geeigneten Aktivator versehen.
Weichlot (soft solder)
Neben binären Legierungen wie Sn-Pb, Sn-Sb, Sn-Bi, Sn-Ag oder Sn-In werden auch Kombinationen aus vier bis sechs dieser Metalle als Weichlotlegierungen mit niedrigem Schmelzpunkt eingesetzt. → Hartlot
Wertanalyse (value analysis, value engineering, VE)
Die Wertanalyse (WA) basiert auf der Überlegung, dass der Wert eines Gutes sich je nach Zeit, Umständen und Ort (Time, Occasion, Place = TOP) ändert. So hat auch ein Streichholz einen hohen Wert, wenn man sich auf einem Berggipfel befindet und sonst keine Möglichkeit hat, ein Feuer zu entfachen, um sich zu wärmen. Beim Löten sind einschließlich der Vorbehandlung viele Arbeitsschritte notwendig. H.H. Manko misst daher der Koordinierung der Arbeitsabläufe eine große Bedeutung bei und hält eine Optimierung durch WA für den effizientesten Ansatz, sie zu organisieren.
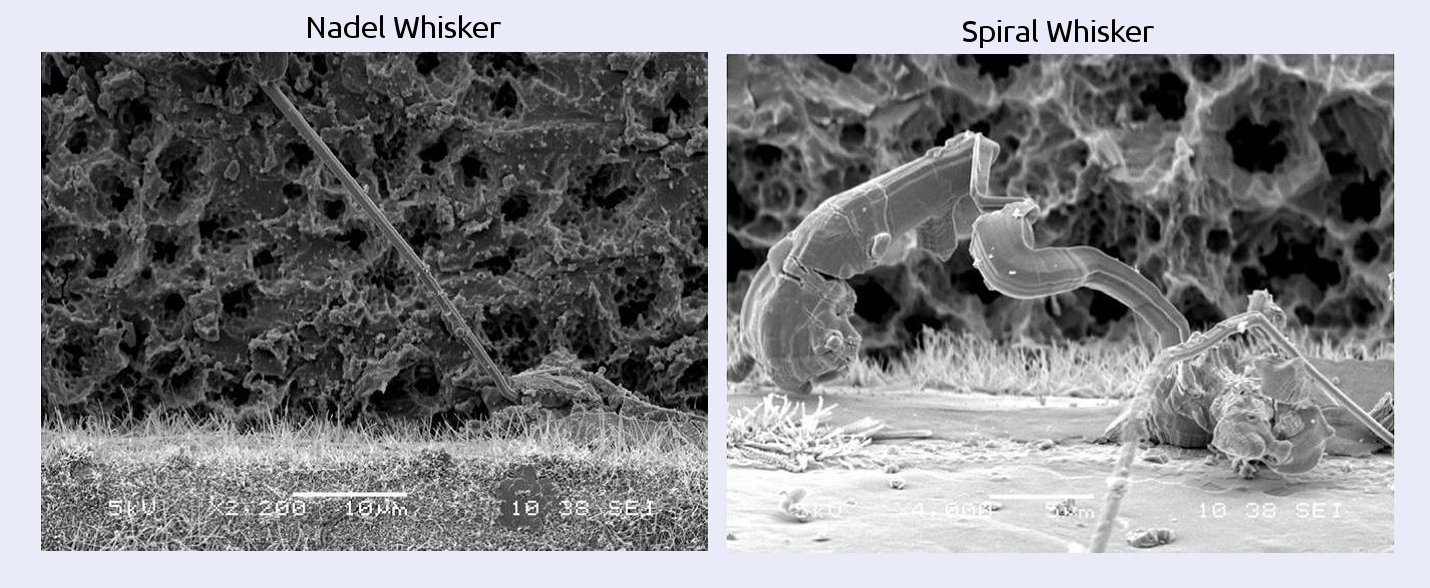
Whisker
Whisker bezeichnet einen Kristall, bei dem die Atome ein homogenes Kristallgitter ohne Baufehler bilden. Dieses Phänomen fand erstmals nach einer Störung des New Yorker Telefonnetzes durch einen Kurzschluss in der Telefonleitung Beachtung. In der Zinnummantelung des Kupferkabels war unter Einwirkung der elektrischen Widerstandswärme (I2R) ein hochreiner nadelförmiger Zinnkristall gewachsen, hatte die Außenwand des Kabels durchstochen und dessen Isolierung zerstört.
Aufgrund des nadelförmigen Wachstums werden solche Kristalle Whisker (Englisch für Schnurrhaar) genannt. Wie die Anekdote zeigt, ist ein solcher Whisker stark genug, um ein Kabel zu durchbohren. Theoretisch wäre es möglich, aus solchen Kristallen z.B. Haltetaue für Brücken herzustellen, die viel feiner wären als herkömmliche Aufhängungen. Die Herstellung von Whiskern beschränkt sich bisher jedoch noch auf die Kristallisation gelöster Stoffe aus gesättigten Wasserlösungen und andere experimentelle Methoden und wird nicht in absehbarer Zeit serienreif sein. Die manchmal anzutreffende kommerzielle Bezeichnung „Gips-Whisker“ ist irreführend und soll nur eine besonders starke Faser suggerieren.
Widerstand in Lösung (solution resistance)
Methode zur Bestimmung der Isolierfähigkeit eines Lötflussmittels, die in der Norm JIS-Z 3197-1986 ausgeführt ist. Ziel hierbei ist es, den elektrischen Widerstand von Röhrenloten, Lotpaste, flüssigen und festen sowie kolophoniumhaltigen Flussmitteln in Wasserlösung zu bestimmen.
Die Proben werden nach der folgenden Tabelle hergerichtet:
Art des Flussmittels Probenanfertigung
Röhrenlot mit Flussmittelseele Extraktion durch 35%ige Isopropylalkohollösung
Lotpaste flüssiges Flussmittel
flüssiges Flussmittel fertiges Produkt
festes Flussmittel fertiges Produkt
Kolophonium-Flussmittel fertiges Produkt
Die Proben werden nach der folgenden Tabelle hergerichtet:
Die obigen Proben werden in ausreichender Menge in ein Becherglas mit 50 ml demineralisierten Wassers geschüttet, das anschließend mit einem Uhrglas bedeckt, erhitzt und innerhalb von etwa 5 Minuten zum Kochen gebracht wird. Man lässt es ca. eine weitere Minute kochen und dann bei Raumtemperatur ca. 10 Sekunden lang abkühlen. Anschließend wird es in einem etwa 20°C warmen Wassertank gekühlt und ist dann testbereit. Man misst nun sofort mit einem Konduktometer den Widerstand in der Testflüssigkeit.
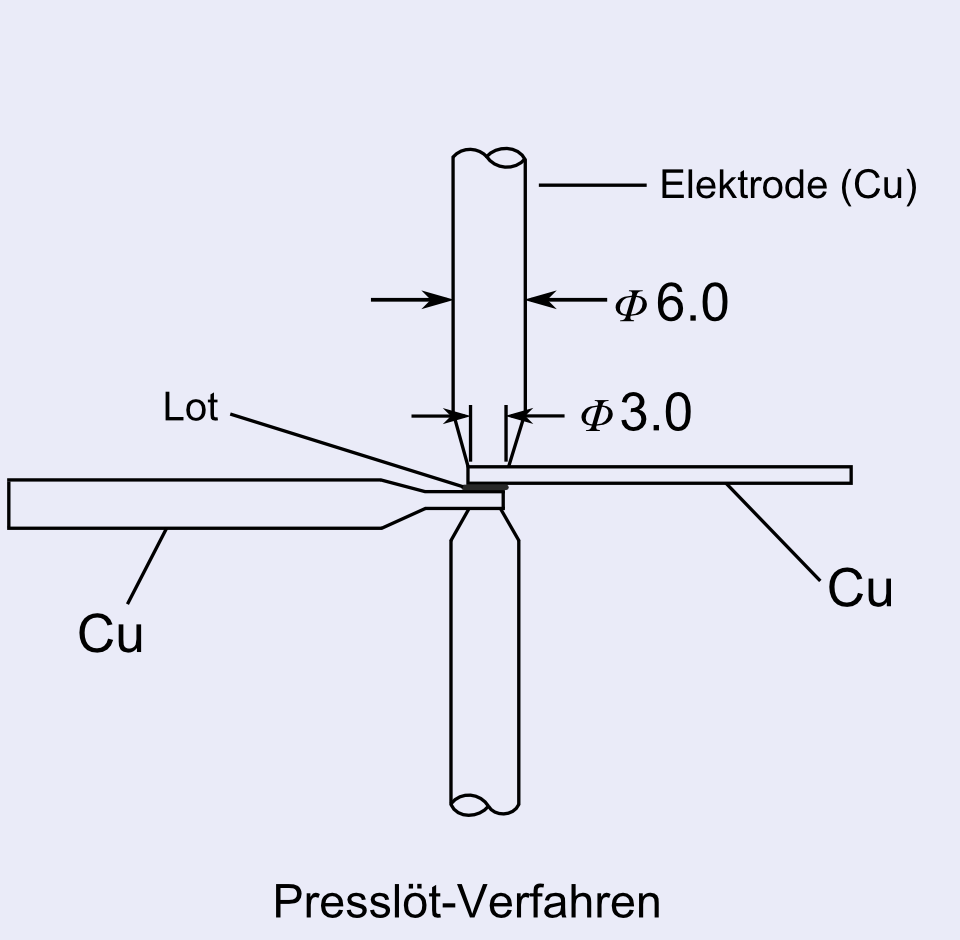
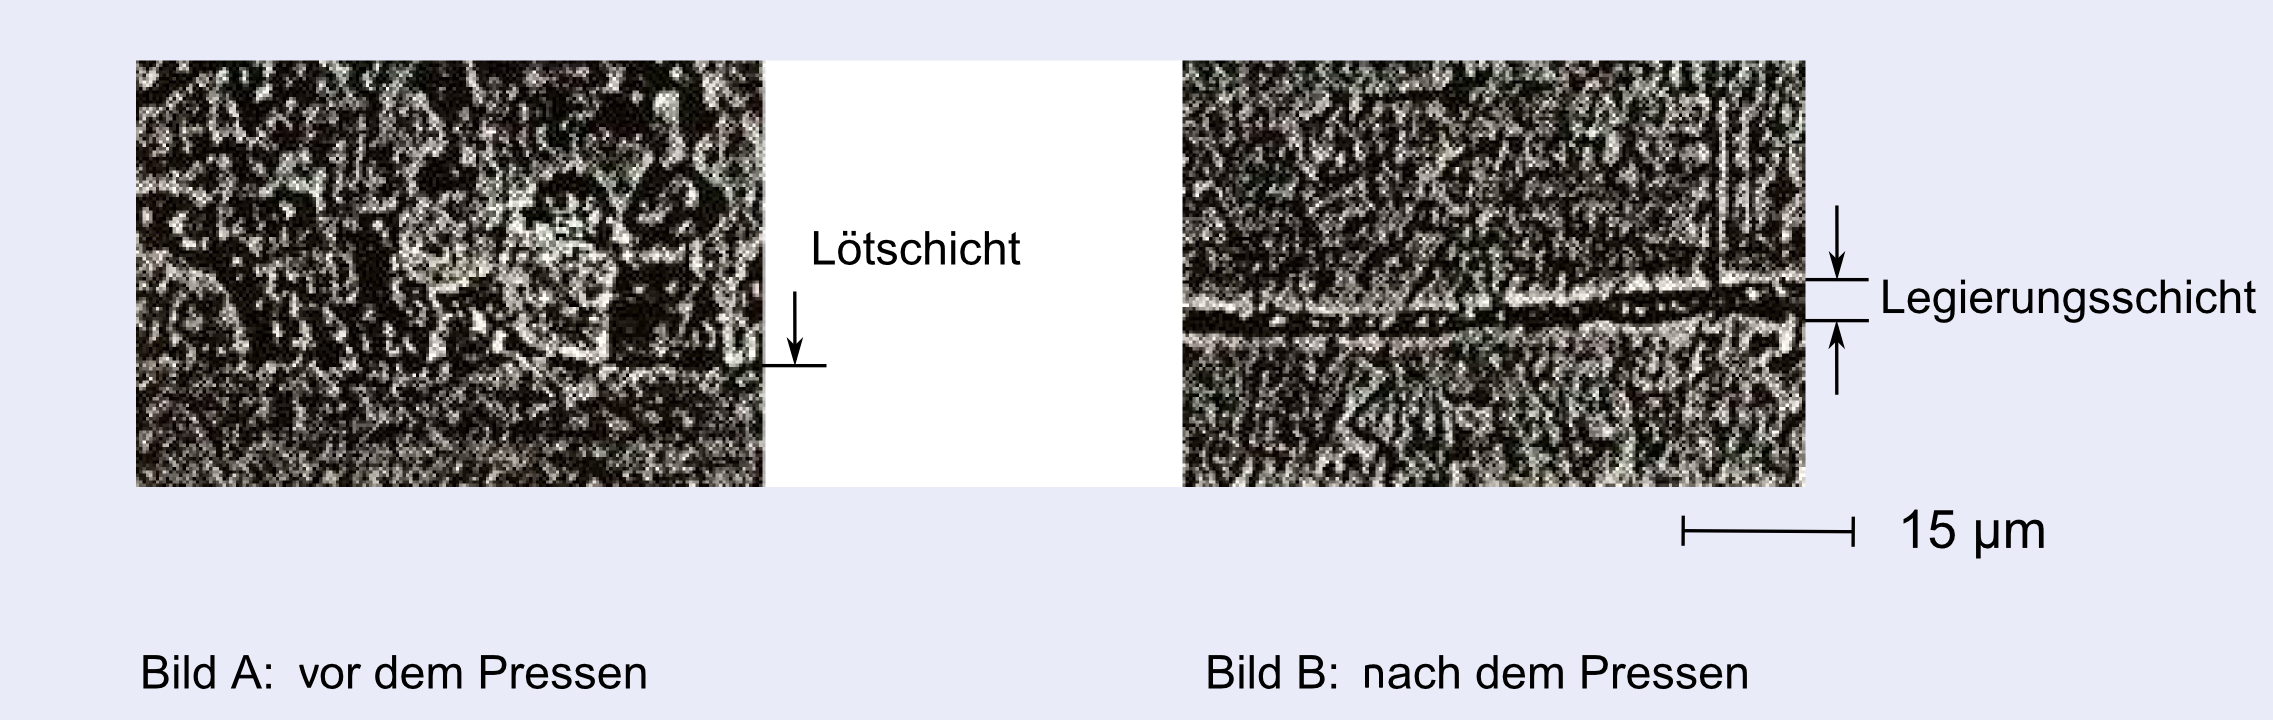
Wiederaufschmelz-Presslöten (press-soldering during remelting)
Bei diesem Verfahren wird zunächst an der Grenze von Lot und Grundwerkstoff eine Legierungsschicht erzeugt. Diese Fügestelle wird sodann erneut erhitzt und sobald das Lot aufschmilzt zusammengedrückt. Das Lot mit seinem niedrigen Schmelzpunkt und seiner geringen Festigkeit wird als flüssige Phase aus dem Lötspalt gepresst und die legierten Schichten verbinden sich unmittelbar miteinander. Unter dem Mikroskop betrachtet, liefert dies folgendes Bild:
Bild A zeigt den Zustand nach dem Verlöten zweier Teile. An der Verbindungsstelle ist eine beträchtliche Menge Lot vorhanden. Bild B wurde nach dem Pressen bei Schmelztemperatur des Lotes aufgenommen. Das Lot wurde größtenteils aus dem Spalt gepresst und die Teile sind fast ohne Lotschicht miteinander verbunden. Wie die Zeichnung verdeutlicht, lässt sich das Pressen mit einer schnellen Erwärmung der Bauteile durch elektrischen Widerstand verbinden. Dieses Thema wird in folgender Forschungsarbeit besprochen: Hattori, Funamoto, Shida (Hitachi Ltd.), „Eigenschaften von Fügestellen beim Presslöten mit Widerstandserwärmung“, Aufsatzsammlung der Japan Welding Society, Bd. 7 (1989), Nr. 3, S. 348-351.
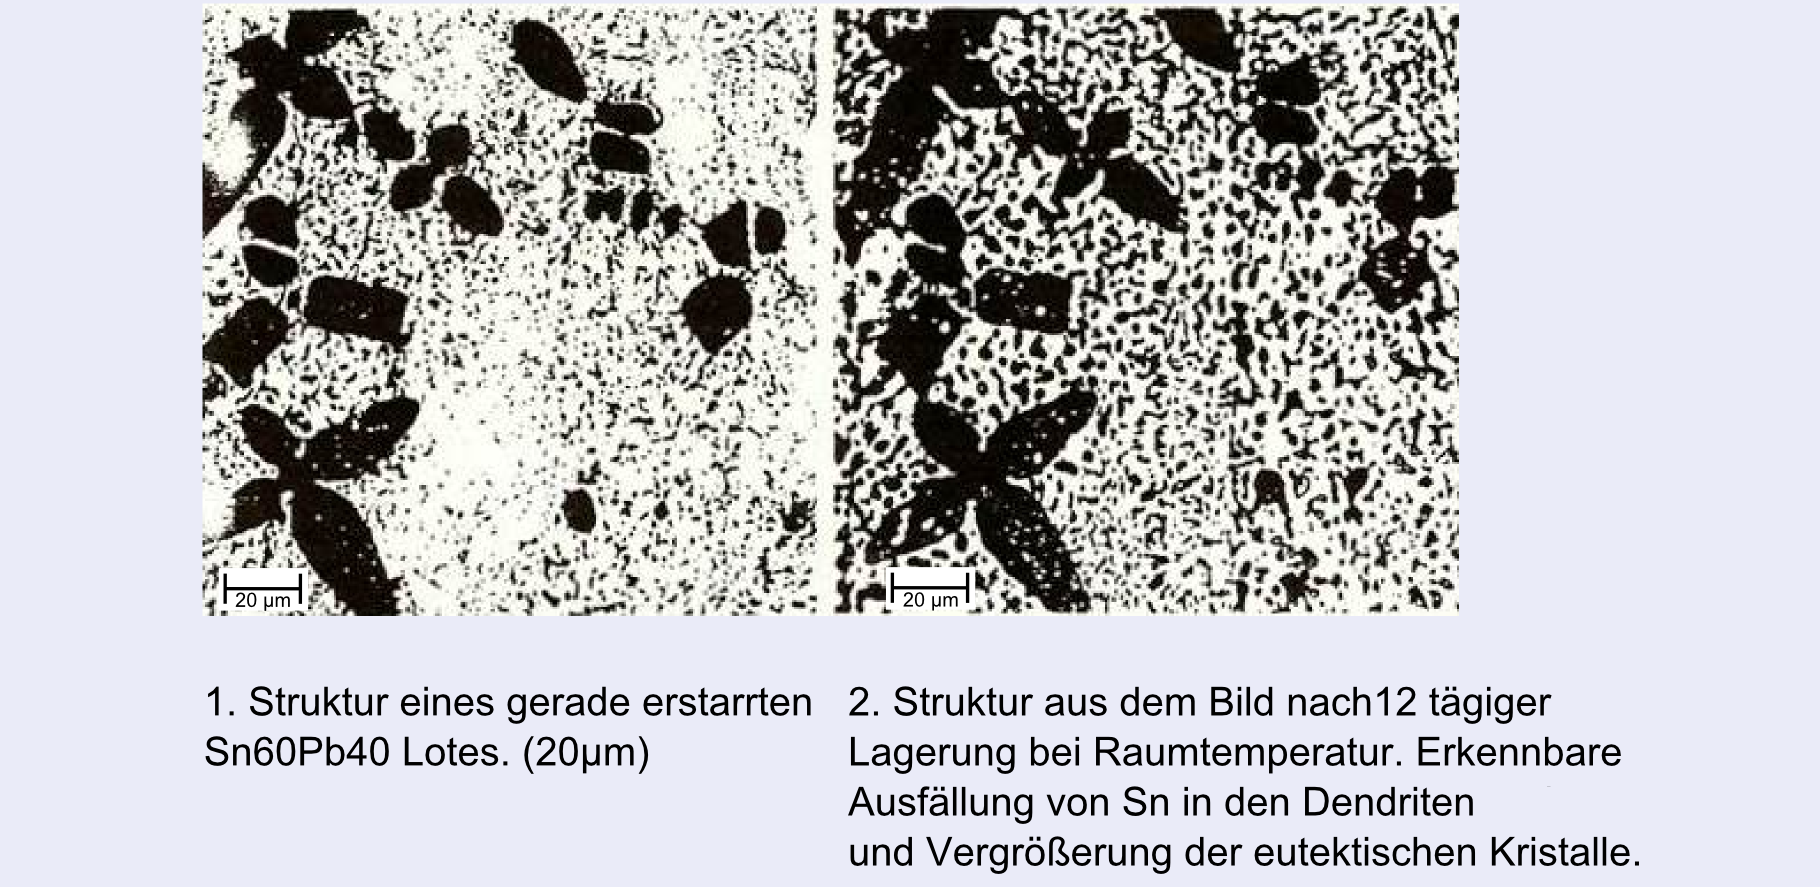
Zeitbedingte Entfestigung (age softening)
Direkt nach dem Löten einer Sn-Pb-Legierung sind die Dendriten im Lot mit Zinn übersättigt. Lagert das Lot einige Tage bei Raumtemperatur, so wird das überschüssige Zinn ausgefällt und es kommt zu einer Entfestigung, was auch am Abbau interner mechanischer Spannung liegt. Man spricht daher von einer zeitbedingten Entfestigung. Bild 1 ist eine Mikroskopaufnahme des gerade erstarrten Lotes. In Bild 2 sieht man die Ausfällung von Zinn. Eine Zugabe von Sb wirkt der zeitbedingten Entfestigung entgegen.
Zentrifugalzerstäubung (centrifugal atomizing process)
Hauptsächlich zur Herstellung von Lotpulver für Lotpaste verwendete Methode, bei der im Vakuum oder in einem inerten Gas Lotschmelze aus winzigen Löchern auf eine schnell rotierende Scheibe fließt, so dass die Schmelzflüssigkeit durch die Zentrifugalkraft weggeschleudert wird und zu feinem Lotpulver erstarrt. Hierbei tritt kaum Oxidation auf und es lassen sich kugelförmige Lotpartikel herstellen. Daher hat dieses Verfahren in letzter Zeit die Gaszerstäubung, bei der es schwerer ist, runde Lotteilchen zu erhalten, verdrängt und kommt bei der Herstellung von Lotpulver für Lotpaste häufig zum Einsatz.
Zinnpest (tin pest)
Zinn tritt in den Formen α-Sn und β-Sn auf. Letzteres verwandelt sich bei – 30°C in α-Sn, wobei das metallische β-Sn sich aufbläht wie ein Geschwür und dann sehr leicht zerfällt. Dies ist darauf zurückzuführen, dass das Zinn bei einer bestimmten Temperaturschwelle (-30°C) eine Transformation durchläuft und sich sein Ausdehnungskoeffizient plötzlich ändert. Der Ausdehnungskoeffizient ist beim β-Sn überdies isotrop, während er beim α-Sn anisotrop ist. Gibt man dem Zinn jedoch geringe Mengen von Antimon, Blei oder Wismut bei, so lässt sich die Zinnpest verhindern. Aus diesem Grund schrieben die britischen und amerikanischen Lötnormen die Zugabe von Antimon vor. Allerdings enthält auch das sogenannte reine Zinn winzige Mengen von Blei, Antimon und Wismut, weshalb ein verpflichtender Zusatz von Antimon überflüssig ist. Daher wurde diese Vorschrift aus den Normen entfernt. → Allotrop
Zonenschmelzverfahren (zone melting)
Veredelungsverfahren zur Herstellung von hochreinem Metall. Erfunden wurde diese Methode von dem Amerikaner W. G. Pfann zur Raffination von Germanium. Früher wurden hochreine Metalle auf chemischem Wege erzeugt, was jedoch teuer und daher ungeeignet für die Massenfertigung war. Demgegenüber ist das Zonenschmelzverfahren als physikalische Veredelungsmethode nicht nur preiswert, sondern ermöglicht neben Metallen auch die Raffination von intermetallischen und anderen Verbindungen.
Das Prinzip basiert auf der Beobachtung, dass sich bei der Herstellung von Metallbarren aus einer Schmelze die Verunreinigungen immer an der zuletzt gegossenen Stelle sammeln. Beim Zonenschmelzen wird daher eine ein- bis zweiwindige Heizspule im Ofen um das Metall gelegt und langsam daran entlang bewegt. Natürlich kann sich stattdessen auch das Metall durch die Spule bewegen. Bei einer horizontalen Bewegung ist hierfür ein Keramikschiffchen erforderlich, das jedoch seinerseits Quelle von Verunreinigungen sein kann. Um dies zu vermeiden, bringt man einen nackten Metallstab vertikal an und lässt ihn nach und nach abwärts fahren. Zur Raffination von Siliziumhalbleitern wird dieses vertikale Verfahren eingesetzt und das Silizium mit einer hochfrequenten Induktionsspule (induction coil) erhitzt. Durch mehrfaches Wiederholen des Zonenschmelzens kann der Reinheitsgrad des Metalls immer weiter erhöht werden.