Kolbenlöten (Manuell / Roboter)
Beim Kolbenlöten überträgt eine beheizte Lötspitze die Energie direkt auf die Lötstelle. Es ist nach wie vor das gängigste Verfahren zum Einzelpunktlöten — von Hand ebenso wie automatisiert. Über das Ergebnis entscheiden zwei Dinge: wie schnell und sicher das Flussmittel benetzt, und wie stark das Lot die Lötspitze angreift. Almit entwickelt Lötdrähte, die beides adressieren — mit Hochleistungsflussmitteln für kurze Lötzeiten und mit der patentierten S- und M-Linie für deutlich längere Lötspitzenstandzeiten.
-
5×längere Lötspitzenstandzeit
-
86%weniger Erosion mit LFM-48 M
-
0,08mmdünnster Draht mit durchgängiger Seele
-
100%durchgängige Flussmittelseele
Handlöten oder Roboterlöten?
Kolbenlöten ist das nach wie vor gängigste Verfahren zum Einzelpunktlöten – sowohl von Hand als auch automatisch.
Handlöten
Der Bediener führt Lötkolben und Draht. Die sensorischen Fähigkeiten des Menschen werden bei der Automatisierung häufig unterschätzt.
Kennzeichen
- Ergebnis hängt von Erfahrung und Tagesform ab
- keine automatische Datenerfassung zur Rückverfolgbarkeit
Roboterlöten
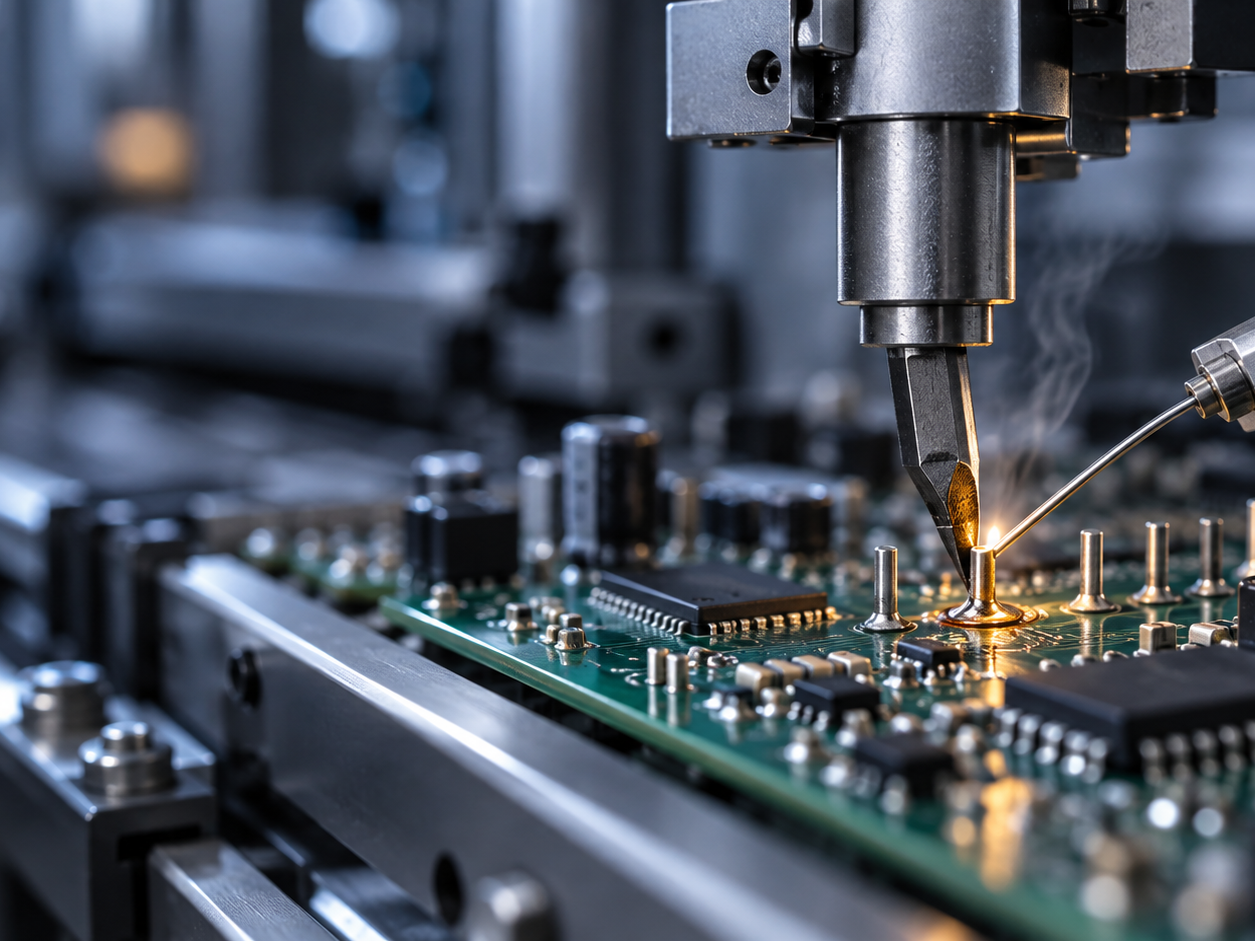
Ein Achsensystem oder Roboter bewegt einen Lötkopf mit Wärmequelle und Lotdosiereinheit. Lötdraht wird über einen Drahtvorschub zugeführt.
Kennzeichen
- vollautomatisch über computerbasierte Steuerung
- punktgenau und prozesssicher beliebig oft wiederholbar
- Daten werden gespeichert – Rückverfolgbarkeit inklusive
Beim Kolbenlöten kommt es entscheidend darauf an, den Lötkolben mit definierter Kraft sowohl auf den anzulötenden Pin als auch an die Leiterplatte anzupressen. Dabei müssen Toleranzen der Maschine, aber auch der zu lötenden Leiterplatte berücksichtigt werden. Entscheidend ist zudem der exakte Auftreffpunkt des Lotes auf die Lötspitze beim Vorbenetzen und auf der Lötstelle beim eigentlichen Lötvorgang.
Was beim Roboterlöten zählt
Im Idealfall wird bereits in der Entwicklung von Baugruppen darauf geachtet, dass sie für das Roboterlöten ausgelegt sind.
- Zugänglichkeit Kolben und Lotdraht müssen an die Lötstelle gebracht werden können.
- Masseanbindung Möglichst klein halten; Wärmefallen auf der Leiterplatte können die Lötfähigkeit verbessern.
- Positionierung Die Toleranz sollte etwa 0,1 mm nicht übersteigen. Bei größeren Lötstellen ist mehr zulässig, teils korrigiert eine Kameraprüfung.
- Temperatur Möglichst niedrig wählen, um die Lebensdauer der Spitze zu erhöhen und die Bauteile nicht zu stressen.
- Wärmequelle Lötkolben, Laser, Hochfrequenz, Thermode, Heißluft oder Flamme – entschieden über Stückzahl, Zykluszeit, Budget und Bauteil.
- Das Lot Es entscheidet über die Lötzeit bis zum Durchstieg. Bessere Benetzung verkürzt die Lötzeit und erhöht die Spitzenlebensdauer.
Mindestens 2,5 % Flussmittel
Für das Kolbenlöten wird ein Lötdraht mit mindestens 2,5 % Flussmittelanteil verwendet. Empfohlen werden SR-37 oder DB1-RMA. Almit entwickelt seit Jahren Lotdrähte für das Roboterlöten.
- Draht über Drahtvorschub
- Paste über Dosierer
- Lot passend zur Wärmequelle wählen
Wie eine Lötspitze aufgebaut ist
Die Lötspitze ist ein Verschleißteil – aber ihre Standzeit lässt sich durch die richtige Löttemperatur und die richtige Auswahl des Lötdrahtes deutlich erhöhen.
- Kupferkern
- Tellurkupfer, oxidationsreduziert, gut zerspanbar. Verantwortlich für die Wärmeleitfähigkeit der Lötspitze.
- Eisenschicht
- Galvanisch aufgetragen. Verantwortlich für die Lebensdauer. Ablegierraten: 40–50 Lötzyklen pro µm Eisen.
- Chromschicht
- Galvanisch aufgetragen. Unbenetzbarer Teil der Lötspitze, begrenzt die Benetzungszone.
- Benetzungszone
- Die chromfreie Zone. Verantwortlich für die Lötbarkeit der Lötspitze.
- Bleifreie Vorverzinnung
- Verantwortlich für Aktivierung und Benetzungsfähigkeit im Auslieferungszustand.
Drei Verschleißmechanismen
Der Kupferkern ist zum Schutz gegen Korrosion durch das Flussmittel und gegen Migration durch die Lotlegierung mit einer Eisenschicht überzogen. Durch einen Zinnanteil von über 95 % im bleifreien Lot stellt die Ablegierung der Eisenschicht ein neu hinzugekommenes Problem für die Lötspitzenstandzeit dar.
- Chemische Reaktion – Korrosion durch das Flussmittel
- Metallische Reaktion – Ablegierung durch die Lotlegierung
- Mechanische Belastung – durch die kundenspezifische Anwendung
Ist die Eisenschicht aufgebraucht, hat die Lötspitze ihre maximale Lebensdauer erreicht – erkennbar an einer Lochbildung im Kupferkern. Bei feinen, konischen Lötspitzen ist die maximale Eisenschichtdicke physikalisch begrenzt und beträgt weniger als 150 µm.
Temperatur entscheidet über die Standzeit
Korrosions- und Ablegierrate und damit der Abtrag an der Lötspitze hängen von der Legierung und der Temperatur ab. Der Verschleiß steigt überproportional.
| 360 °C | 385 °C | 410 °C | |
|---|---|---|---|
| SnCu-Legierung | 19.000 | 13.850 | 7.450 |
Bei einer SnCu-Legierung verringert sich die Standzeit im Temperaturbereich zwischen 360 °C und 410 °C durchschnittlich um 230 Lötstellen pro °C – das entspricht 40 %.
Nicht über 385 °C löten
Der Verschleiß der Lötspitze erhöht sich drastisch, das Flussmittel verbrennt zu schnell und verursacht Flussmittelrückstände auf der Lötspitze. Eine niedrigere Löttemperatur reduziert das Oxidationsrisiko und vermindert das Flussmittelspritzen. Empfohlen werden 350–385 °C.
Oxidation vermeiden
- Eine Lötspitze oxidiert unter Sauerstoffatmosphäre und bildet eine Oxidschicht.
- Diese ist meist mit dem Flussmittel nicht mehr zu durchbrechen und bleibt unbenetzbar.
- Unbenetzbare Lötspitzen haben eine wesentlich schlechtere Wärmeübertragung.
- Eine mit Lötzinn benetzte Spitze verhindert die Sauerstoffzufuhr an der Benetzungsfläche.
Praxis am Arbeitsplatz
- Die größtmögliche Lötspitzenform verwenden – Meißelform statt konischer Form.
- Trockenreinigung hält die Lötspitze besser benetzungsfähig.
- Die Lötspitze vor dem Lötprozess reinigen, nicht danach.
- Keine trockenen, gereinigten Lötspitzen in der Ablage, wenn das Werkzeug ruht.
Wie das Lot die Lötspitze schont
Gegen die Erosion der Lötspitze gebe es ohnehin kein Mittel, so dachte man bisher. Die patentierte S-Linie hat bewiesen, dass die Verwendung der richtigen Legierung die Lötspitzenerosion sehr stark minimiert.
Was für die S-Linie und die Erosion gilt, trifft erst recht auf die M-Linie in Bezug auf Oxidation zu: Sie kann Oxidation nicht nur reduzieren, sondern nahezu komplett verhindern. Die M-Linie enthält dazu Gallium sowie einen höheren Eisenanteil.
Mit der Verwendung von hochwertigem, bleifreiem Lötdraht wird nahezu die Lötspitzenstandzeit von verbleitem Lot wieder erreicht.
Testbedingungen: Vergleich der Lötspitzen nach 20.000 Abschmelzvorgängen bei 380 °C, LFM-48 M gegen SAC 305.
Ihre Vorteile mit LFM-48 M
- Mikrolegierte Lotlegierung
- Lötspitzenstandzeit wird drastisch erhöht
- Lötspitzenoxidation wird vorgebeugt
- Beste Ergebnisse bei niedrigen Temperaturen, kürzere Lötzeit
LFM-48 M ist mit Sn-3.0Ag-0.5Cu bei 217–221 °C und Flussmittelanteilen von 2,5 %, 3,5 % und 4,5 % verfügbar, LFM-22 S mit Sn-0.7Cu bei 227 °C und 3,5 %. Mehr dazu in den Expertenberichten „So erzielen Sie auch beim Bleifrei-Prozess das Optimum".
100 % durchgängige Flussmittelseele
Herkömmliche Lotdrähte haben häufig das Problem, dass die Flussmittelseele durch Lufteinschlüsse unterbrochen ist. Das führt in der Anwendung zu einer minderen Qualität der Lötstelle.
Almit-Lotdrähte verfügen über eine 100 % durchgängige Flussmittelseele ohne jede Art von Lufteinschlüssen – der Lötprozess wird nicht unterbrochen. Möglich wird das durch einen weltweit einzigartigen und besonders aufwändigen Produktionsprozess, bei dem die Lotdrähte unter sehr hohem Druck hergestellt werden.
Selbst Drähte bis 0,08 mm Durchmesser haben eine durchgängige Flussmittelseele. Extrem dünne Lotdrähte von Almit kommen besonders in der Elektronik, Medizintechnik, Automobilindustrie sowie Luft- und Raumfahrt zum Einsatz und eröffnen neue Möglichkeiten der Miniaturisierung.
Almit setzt sich erheblich höhere Standards als die Industrie: Die Flussmittelseele ist immer frei von Einschlüssen – unabhängig von Stärke und Legierung des Drahtes.
Almit-Lötdrähte für das Kolbenlöten
SRS-ZL, QB-1 und DB1-RMA sind für Kolben-, Induktions- und Laserlöten geeignet und speziell für automatisiertes Löten ausgelegt.
Die aktuellen Hochleistungsflussmittel
DB1-RMA
Der Einzigartige: Durch den innovativen Dual-Boost mit einem schnell und einem gleichzeitig ausdauernd wirkenden Aktivator erreicht DB1-RMA eine neue Dimension der Benetzung. Die Prozessdauer wird deutlich verkürzt, die Produktionskosten sinken. Auch für das Laserlöten geeignet.
QB-1
Der herausragend Effiziente: Mit der Quick-Boost-Technologie erreicht QB-1 innerhalb kürzester Zeit die Spitze der Aktivierung. So ist eine sehr rasche Initialbenetzung möglich, die zu deutlich höherer Effizienz führt.
SRS-ZL
Der besondere Schnelle: der halogenfreie Lötdraht mit besonders schnellem Benetzungsverhalten. Das L0-Highlight-Produkt überzeugt mit den Eigenschaften eines L1-Drahtes.
DB-ZERO
High Performance ganz ohne Halogene: Die Dual-Boost-Aktivierung kombiniert L0-Reinheit mit spritzarmem, sicherem Lötverhalten. Aktuelle Top-Empfehlung für halogenfreie Prozesse.
Gemeinsame Eigenschaften
- Speziell für automatisiertes Löten
- 100 % durchgängige Flussmittelseele
- So gut wie keine Flussmittelspritzer
- RoHS-konform
Spezifikation der Hochleistungsflussmittel
| Flussmittel | Legierung | Zusammensetzung | Schmelzbereich | Flussmittelanteil | Durchmesser (Ø mm) |
|---|---|---|---|---|---|
| DB1-RMA | LFM-48 M | Sn-3.0Ag-0.5Cu-α | 217–221 °C | 3,5 % | 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 |
| DB1-RMA | LFM-23 S | Sn-0.6Cu-0.05Ni-α-β | 228–229 °C | 3,5 % | 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 |
| DB1-RMA | SJM-03 S | Sn-0.3Ag-0.7Cu-2.0Bi-α | 210–226 °C | 3,5 % | 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 |
| QB-1 | LFM-48 M | Sn-3.0Ag-0.5Cu-α | 217–221 °C | 3,5 % | 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 |
| QB-1 | LFM-23 S | Sn-0.6Cu-0.05Ni-α-β | 228–229 °C | 3,5 % | 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 |
| SRS-ZL | LFM-48 M | Sn-3.0Ag-0.5Cu-α | 217–221 °C | 3,5 % | 0,15 · 0,2 · 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 |
| SRS-ZL | LFM-23 S | Sn-0.6Cu-0.05Ni-α-β | 228–229 °C | 3,5 % | 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 |
| SRS-ZL | SJM-03 S | Sn-0.3Ag-0.7Cu-2.0Bi-α | 210–226 °C | 3,5 % | 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 |
Das weitere Programm
| Flussmittel | Klasse | Positionierung |
|---|---|---|
| SR-37 | M1 | Der bewährte M1-Klassiker: schnelle, sichere Benetzung auf nahezu allen Oberflächen. Meistverbreitetes System im Almit-Sortiment. |
| NHR-TH | L0 | Speziell für THT-Anwendungen: sicherer Lotdurchstieg, 100 % halogenfrei. |
| SRS-RMA-NC | L1 | Besonders stark bei durchkontaktierten Leiterplatten – zuverlässiger Lotdurchstieg auch bei Mehrlagen-Boards. |
| SR-LA SUPER | M1 | Spritzarmes Abschmelzverhalten für ein sauberes Arbeitsumfeld, zuverlässige M1-Aktivierung. Nachfolger von SR-LA. |
| SR-HS | — | Für Schlepplöt-Prozesse: Höchstgeschwindigkeit beim Durchlöten bei stabilem, konstantem Prozess und minimiertem Spritzverhalten. |
| SR-38 RMA | L1 | Harzbasierter RMA-Draht mit sauberem Lötbild und klaren, nicht korrosiven Rückständen. |
| KR-19 | M1 | Der Klassiker für schwer benetzbare Oberflächen – von Aluminium bis zu vernickelten Flächen, für bleifreie wie bleihaltige Prozesse. |
| KR-19 RMA | L1 | Die kraftvollere Stufe der KR-19-Familie: optimale Ergebnisse auf Aluminium-, Nickel- und Edelstahloberflächen. |
| KR-19 SH RMA | L1 | Der Allrounder für bleihaltige Prozesse: zuverlässige Aktivierung, sauberes und klares Lötbild. |
| BT-19 | L1 | Rückstände mit hohem Oberflächenwiderstand (SIR) – für Anwendungen mit hohen SIR-Anforderungen. |
| NHR-1 | L0 | Halogenfreier L0-Draht für rückstandskritische Handlötanwendungen. |
| SW-09 | H0 | Hochaktiviert für extrem schwierige Lötaufgaben, halogenfrei. Hinweis: Die Rückstände müssen nach dem Löten gereinigt werden. |
| KR-28 | M1 | Für hochbleihaltige Hochtemperatur-Lote (Sn8Pb92, 280–305 °C) – thermisch hochbelastete Verbindungen. |
| GTH-RMA | L1 | Speziell für indiumbasierte Lotdrähte (SABI-Legierung LFM-96, 202–210 °C). |
Durchmesser, Klassen, Legierungen
- 0,1 – 2,7 mm 0,1 · 0,15 · 0,2 · 0,3 · 0,38 · 0,5 · 0,65 · 0,8 · 1,0 · 1,2 · 1,6 · 2,0 · 2,7 mm. Sonderausführungen bis 0,08 mm.
- 1,1 – 4,5 % Flussmittelanteile je nach System und Anwendung.
- L0 bis H0 Klassifikationen nach IPC J-STD-004.
- Alle Legierungen Bleifrei von SAC305 über die silberarme SJM-Serie bis zu silberfreien SnCu-Systemen; bleihaltig von Sn63 bis Sn8.
Alle Legierungen mit Zusammensetzung und Schmelzbereich finden Sie in der Legierungstabelle. Das vollständige Sortiment zeigt die Übersicht bleifreier und bleihaltiger Lötdrähte.
Kolbenlöten – kurz beantwortet
Welche Löttemperatur ist beim bleifreien Kolbenlöten richtig?
Empfohlen werden 350–385 °C. Löttemperaturen über 385 °C sollten vermieden werden: Der Verschleiß der Lötspitze erhöht sich drastisch, das Flussmittel verbrennt zu schnell und verursacht Rückstände auf der Lötspitze.
Wie stark verkürzt eine zu hohe Temperatur die Lötspitzenstandzeit?
Bei einer SnCu-Legierung verringert sich die Standzeit im Bereich zwischen 360 °C und 410 °C durchschnittlich um 230 Lötstellen pro °C – das entspricht 40 %.
Warum verschleißt eine Lötspitze überhaupt?
Der Kupferkern ist durch eine Eisenschicht gegen Korrosion und Migration geschützt. Die Abnutzung erfolgt durch chemische Reaktion (Korrosion), metallische Reaktion (Ablegierung) und mechanische Belastung. Ist die Eisenschicht aufgebraucht, ist die maximale Lebensdauer erreicht – erkennbar an einer Lochbildung im Kupferkern.
Kann das Lot die Lötspitzenstandzeit beeinflussen?
Ja, erheblich. Im Vergleichstest nach 20.000 Abschmelzvorgängen bei 380 °C reduzierte die mikrolegierte Legierung LFM-48 M die Lötspitzen-Erosion um bis zu 86 % gegenüber der Standardlegierung SAC 305.
Wie sollte die Lötspitze gereinigt werden?
Vor dem Lötprozess, nicht danach. Trockenreinigung hält die Lötspitze besser benetzungsfähig. Trockene, gereinigte Lötspitzen sollten nicht in der Ablage liegen, wenn das Werkzeug nicht in Gebrauch ist.
Welcher Flussmittelanteil ist für das Roboterlöten nötig?
Für das Kolbenlöten wird ein Lötdraht mit mindestens 2,5 % Flussmittel verwendet. Empfohlen werden SR-37 oder DB1-RMA.
Welcher Lötdraht eignet sich für automatisiertes Kolbenlöten?
SRS-ZL (ROL0), QB-1 (ROM1) und DB1-RMA (ROL1) sind speziell für automatisiertes Löten ausgelegt und für Kolben-, Induktions- und Laserlöten geeignet – mit 100 % durchgängiger Flussmittelseele und so gut wie keinen Flussmittelspritzern.
Gibt es halogenfreie Lötdrähte mit der Leistung eines L1-Drahtes?
Ja. SRS-ZL ist als ROL0 klassifiziert und überzeugt mit den Eigenschaften eines L1-Drahtes bei besonders schnellem Benetzungsverhalten.
Welcher Lötdraht funktioniert auf Aluminium und Edelstahl?
KR-19 löst auch schwer benetzbare Oberflächen zuverlässig, inklusive Aluminium. KR-19 RMA ist die kraftvollere Stufe und liefert optimale Ergebnisse auf Aluminium-, Nickel- und Edelstahloberflächen.
Wie dünn kann ein Lötdraht mit durchgängiger Flussmittelseele sein?
Bis zu 0,08 mm Durchmesser. Möglich wird das durch einen besonders aufwändigen Produktionsprozess, bei dem die Lotdrähte unter sehr hohem Druck hergestellt werden.
Welche Positionsgenauigkeit braucht ein Lötroboter?
Die Positionierung des Bauteils sollte eine Toleranz von etwa 0,1 mm nicht übersteigen. Bei größeren Lötstellen sind höhere Toleranzen zulässig.
Welcher Lötdraht passt zu Ihrem Prozess?
Oberfläche, Durchstiegsanforderung, Taktzeit und Lötspitzenkosten bestimmen die Auswahl – beim Handlöten genauso wie am Roboter. Sprechen Sie mit Ihrem Almit-Fachberater.