Jet Printing
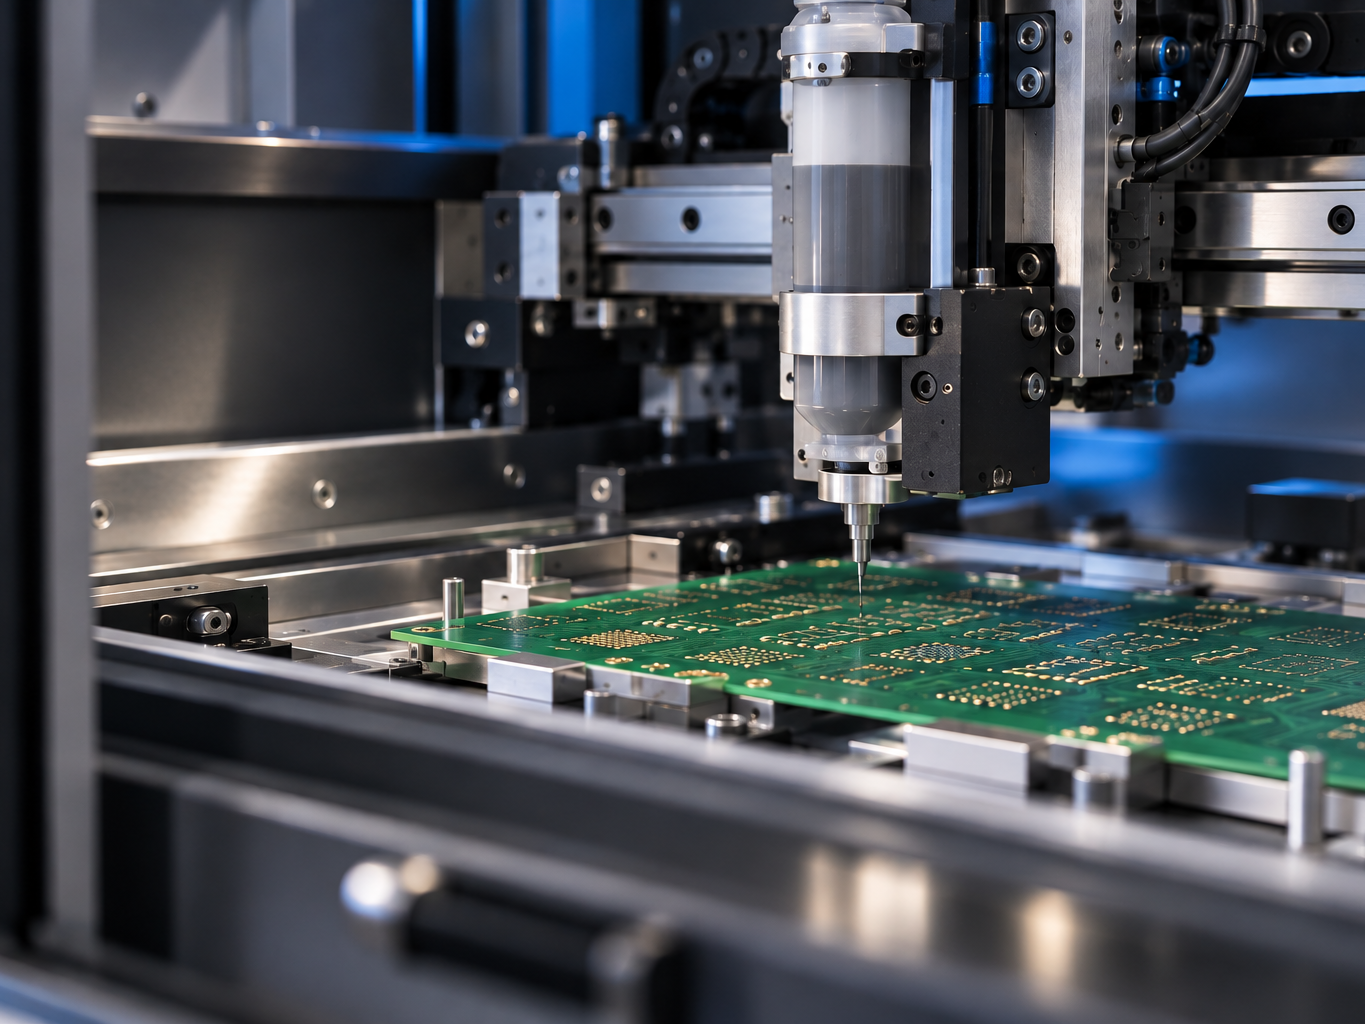
Beim Jet Printing wird Lötpaste ohne Schablone und ohne Kontakt zur Leiterplatte aufgetragen. Eine Piezo-Drucktechnologie schießt kleine Tropfen Lötpaste mit einer Beschleunigung von 3 g auf die Baugruppe. Damit entfällt der gesamte Aufwand rund um Druckschablonen – von der Fertigung über die Lagerung bis zur Reinigung. Der Jet Print von Lötpaste hat sich als wesentliches Verfahren für Hersteller hochzuverlässiger Elektronik mit High-Mix-Produktion etabliert.
-
0Druckschablonen erforderlich
-
210–640µmPunktgröße je nach Ejektor
-
35µmWiederholbarkeit bei 3 σ
-
~5minProgrammerstellung aus CAD-Daten
Punktgröße, Wiederholbarkeit und Programmierdauer sind Maschinenkennwerte des Mycronic MY700 und keine Produktdaten von Almit.
Warum der Schablonendruck an seine Grenzen stößt
Die Miniaturisierung gilt als Schlüssel für die Zukunft der Automatisierung – und bringt immer kleinere Öffnungen und Lotdepots sowie geringere Abstände zwischen den Bauteilen mit sich. Für den klassischen Schablonendruck ist das ein Problem.
Fünf Faktoren, die alle gleichzeitig passen müssen
Nur durch ein perfektes Zusammenspiel von Schablone, Paste, Leiterplatte und Lötstopplack sowie abgestimmten Druckparametern lässt sich eine optimale Druckqualität erreichen. Diese Abhängigkeit von einer Vielzahl von Parametern macht das Verfahren kompliziert und unflexibel.
Jet Printing oder Schablonendruck?
Schablonendruck
Die Paste wird durch die Öffnungen einer Schablone auf die Pads gerakelt. Qualität und Stabilität hängen vom Zusammenspiel von Schablone, Paste, Leiterplatte, Lötstopplack und Druckparametern ab.
Kennzeichen
- für jedes Layout eine eigene Schablone
- Lagerschrank, Ein- und Auslagern, Reinigung
- Kontakt zur Baugruppe, Auflagen bei Verzug nötig
- Druckversatz bei Mehrfachnutzen
- Depotform durch die Apertur festgelegt
Jet Printing
Die Schablone entfällt vollständig. Die Paste wird programmgesteuert Punkt für Punkt aufgeschossen – berührungslos und ohne Druck auf die Baugruppe.
Kennzeichen
- Layoutänderung heißt Programmänderung
- nur die Druckprogramme sind zu verwalten
- Höhenlaser gleicht Verwölbung aus
- Referenzpunktsuche auf jedem Einzelnutzen
- Depotform und -volumen je Pad frei wählbar
Wie Jet Printing funktioniert
Ein Jet Printer besteht aus drei Komponenten. Das Herzstück ist der Ejektor: Nach dem Plug-&-Play-Prinzip lässt sich die Pastenkartusche einfach und schnell einsetzen, die Punktgröße ist einstellbar.
- Ejektor Der Druckkopf. Je nach Korngröße der verwendeten Lötpaste wird aus drei verschiedenen Ejektor-Modellen das passende gewählt. In der Maschine sind bis zu zwei Druckköpfe verfügbar.
- Maschine Hochgeschwindigkeits- und Hochpräzisionsportalsystem. Die Linearantriebe in X und Y erreichen beim Mycronic MY700 eine Achsenbeschleunigung von bis zu 3 g.
- Programmiersoftware Erzeugt das Druckprogramm aus den CAD-Daten der Baugruppe und steuert Position, Volumen und Form jedes einzelnen Depots.
Am Beispiel Mycronic MY700
Diese Präzisions- und Wiederholbarkeitseigenschaften ermöglichen es, Paste für Bauteile mit kleinstem Pitch zu drucken.
| Achsenbeschleunigung (Linearantriebe X/Y) | bis zu 3 g |
| Punktgröße | 210 µm bis 640 µm, je nach Ejektor und Lotpaste |
| Druckleistung | bis zu 1.080.000 Punkte pro Stunde |
| Wiederholbarkeit | 35 µm bei 3 σ |
| Programmerstellung | etwa fünf Minuten |
1 g entspricht 9,80665 m/s².
Angaben zum Jet-Print-System des Herstellers Mycronic. Almit liefert die
dazu passenden Lotpasten, nicht die Maschine.
In vier Schritten zum Druckprogramm
Statt auf eine neue Schablone zu warten, wird das Programm direkt aus den CAD-Daten erzeugt – laut Hersteller in etwa fünf Minuten.
-
1
Importieren
Die CAD-Daten der Baugruppe werden in die Programmiersoftware eingelesen.
-
2
Generieren
Pads und Bauteilformen werden automatisch erzeugt – ohne sie einzeln anzulegen.
-
3
Feinabstimmen
Bei Bedarf lassen sich einzelne Depots in Position, Form und Volumen nachjustieren.
-
4
Freigeben
Das Programm geht in die Fertigung. Eine Designänderung in letzter Minute kostet keinen neuen Werkzeugsatz.
Verwölbte Leiterplatten sind kein Problem mehr
Der Pastenauftrag erfolgt ohne Kontakt zur Leiterplatte – es wird kein Druck auf die Baugruppe ausgeübt, aufwändige Leiterplattenauflagen entfallen.
Was ohne Schablone anders läuft
- Wartung und Verwaltung Die Lagerung von Druckschablonen erfordert einen speziellen Schablonenlagerschrank, in dem die Schablonen aufwändig ein- und ausgelagert werden. Dazu kommt die aufwändige Reinigung mit teuren Reinigungsmitteln oder einem Schablonenreinigungsgerät. Beim Jet Printing entfällt beides – erforderlich ist lediglich die Verwaltung der Druckprogramme.
- Produktentwicklung und Time-to-Market Ohne Druckschablone entstehen größere Freiheiten bei der Produktentwicklung und mehr Optionen für das Leiterplattendesign. Wartezeiten auf neue Schablonen entfallen, Prototypen lassen sich schneller herstellen, und Designänderungen in letzter Minute sind kein Problem mehr.
- Rüsten und Verfügbarkeit Schnelleres Rüsten bei Produktwechseln spart Zeit und erhöht die Produktivzeiten der Linien.
- Mehrfachnutzen Das Jet-Print-System verfügt über eine Referenzpunktsuche auf Einzelnutzen, wie sie von SMD-Bestücksystemen bekannt ist. Damit lassen sich selbst extrem kleine Strukturen problemlos auf Mehrfachnutzen anordnen – Schablonen mit weniger Flexibilität verursachen hier Druckversatz.
- Formgebung der Lotdepots Der Jet Print bietet Freiheiten bei der Formgebung der Lotdepots und damit eine bessere Anpassung an die Bauteilanschlüsse. Mit einem äußerst präzisen „on-the-fly“-Lötpastendruck lassen sich optimale Lötstellen in jeder Form und Größe erzielen.
- Ressourcen Jet Printing ermöglicht eine präzise Kontrolle über das Pastenvolumen auf den Pads, sodass für jedes einzelne Pad die richtige Menge dosiert wird. Beim Schablonendruck geht Paste durch Verschütten und Reinigen verloren, was beim Jet Print durch einrastende Lötpastenkartuschen vermieden wird. Die geschlossene Pastenkartusche ermöglicht zudem eine längere Nutzungsdauer, und es wird keine Energie für Reinigung und Transport von Schablonen benötigt.
Wie stark der Lötpastenverbrauch sinkt, hängt vom individuellen Leiterplattendesign ab. Einige Anwender des Mycronic Jet Printer berichten von einem zweistelligen Prozentwert der Verminderung – eine allgemeingültige Zahl lässt sich daraus nicht ableiten.
Almit-Lotpasten für das Jet Printing
Jet-Systeme stellen besondere Anforderungen an die Paste: Sie muss durch den Ejektor konstant und reproduzierbar austreten, Punkt für Punkt, über Hunderttausende Dosiervorgänge hinweg. Almit führt dafür eigene Jetting-Flussmittelsysteme mit einem Flussmittelanteil von 15 %.
Bleifreie Standardlegierung SAC305 (Sn-3.0Ag-0.5Cu, 217–220 °C)
SDK(NH)
Aktuelle Top-Empfehlung: für Mycronic Jet Printing qualifiziert.
- Korngrößen
- 5–15 / 10–28 µm
- Flussmittel
- 15 %
MJD
Speziell für Jet-Dispensing entwickelt, konstanter reproduzierbarer Auftrag.
- Korngrößen
- 5–20 / 10–28 µm
- Flussmittel
- 15 %
MDA-5
Bewährter Jetting-Klassiker für Mycronic-Systeme.
- Korngröße
- 10–28 µm
- Flussmittel
- 15 %
SDK
Bewährter Klassiker – interne Bezeichnung der MDA-5.
- Korngröße
- 10–28 µm
- Flussmittel
- 15 %
Für Neuprojekte empfiehlt Almit anstelle von MDA-5 und SDK den Nachfolger SDK(NH).
Die Korngröße entscheidet mit darüber, welches der drei Ejektor-Modelle passt.
Weitere Legierungen
| Paste | Legierung | Zusammensetzung | Temperatur | Klassifikation |
|---|---|---|---|---|
| SDK | LFM-42 | Sn-4.0Ag | 221 °C | L1 – hoher Silberanteil für feste, zuverlässige Verbindungen |
| NH-JLB | LFM-65 | Sn-58Bi (eutektisch) | 139 °C | L0 – niedrigschmelzend, halogenfrei |
| NH-JLB | LFM-89 | Sn-57.6Bi-0.4Ag | 139–141 °C | L0 – Silberzusatz für Duktilität und Langzeitzuverlässigkeit |
| NH-JLB | LFM-78 | Sn-1.0Ag-57.0Bi | 139–204 °C | L0 – niedrigschmelzend mit Silberzusatz |
| SS4M | Sn62 | Sn-2.0Ag-36.0Pb | 179–190 °C | L1 – bleihaltig, reduziert Silberablegierung |
| SS4M | Sn63 | Sn-37.0Pb | 183 °C | L1 – eutektischer bleihaltiger Klassiker |
Alle Jet-Pasten sind No-Clean-Rezepturen mit minimalen, nicht korrosiven Rückständen und werden in Kartuschen geliefert – von 10 g bis 1.100 g, passend zu den gängigen Jet-Systemen. Zur Einordnung der Klassifikationen siehe Lötpaste Klassifikation, zu den Legierungen die Legierungstabelle. Weitere Sortimente: bleifreie und bleihaltige Lötpaste, niedrigschmelzende sowie silberfreie und silberarme Systeme.
Almits Blick auf die Technologie
Jet Printing bietet vor allem eines: Flexibilität. Ein hohes Gut für die wachsenden Anforderungen der Elektronikfertigung. Almit sieht im Jet Printing eine richtungsweisende Entwicklung, die Tür und Tor für eine aussichtsreiche Industrie 4.0 öffnet – passend zum Unternehmensslogan „Technology for the future“. Entsprechend gehören jet-kompatible Lötpasten fest zum Hochleistungs-Portfolio.
- Halogenfreie L0-Systeme im Programm
- Bleifrei und bleihaltig aus einer Hand
- Mehr dazu in den Expertenberichten und im Kundenmagazin
Wie die Paste sonst auf die Leiterplatte kommt
- Schablonendruck Der Standardweg: flächiger Auftrag durch eine gefertigte Schablone.
- Dispensen / Dosieren Punktgenauer Auftrag über eine Nadel, ebenfalls ohne Schablone.
- Reflowlöten / Dampfphase Der Lötprozess, der auf den Pastenauftrag folgt.
Jet Printing – kurz beantwortet
Was ist Jet Printing?
Beim Jet Printing wird Lötpaste ohne Schablone und ohne Kontakt zur Leiterplatte aufgetragen. Eine Piezo-Drucktechnologie schießt kleine Tropfen Lötpaste mit einer Beschleunigung von 3 g auf die Baugruppe.
Was ist der Unterschied zwischen Jet Printing und Schablonendruck?
Beim Schablonendruck wird die Paste durch die Öffnungen einer Schablone auf die Pads gerakelt – Qualität und Stabilität hängen vom Zusammenspiel von Schablone, Paste, Leiterplatte, Lötstopplack und Druckparametern ab. Beim Jet Printing entfällt die Schablone vollständig; die Paste wird programmgesteuert Punkt für Punkt aufgeschossen.
Welche Vorteile hat Jet Printing bei verwölbten Leiterplatten?
Der Auftrag erfolgt berührungslos, es wird kein Druck auf die Leiterplatte ausgeübt. Ein Höhenlaser misst die Verwölbung, das System berechnet die Topografie und gleicht sie aus – so wird unabhängig vom Verzug in konstanter Höhe gedruckt.
Welche Lotpaste brauche ich für einen Mycronic Jet Printer?
Almit empfiehlt als aktuelle Top-Lösung SDK(NH) – halogenfrei (L0), für Mycronic Jet Printing qualifiziert, verfügbar in den Korngrößen 5–15 µm und 10–28 µm. Für bleihaltige Prozesse steht SS4M zur Verfügung.
Gibt es halogenfreie Jet-Pasten?
Ja. SDK(NH) und die NH-JLB-Systeme sind als L0 klassifiziert und 100 % halogenfrei.
Wie klein können die Punkte beim Jet Printing werden?
Die Punktgröße reicht von 210 µm bis 640 µm, je nach verwendetem Ejektor und Lotpaste.
Wie lange dauert die Programmerstellung?
Etwa fünf Minuten: CAD-Daten importieren, Pads und Bauteilformen automatisch generieren lassen, bei Bedarf feinabstimmen, Programm freigeben.
Spart Jet Printing Lötpaste?
Die Technologie ermöglicht eine präzise Kontrolle über das Pastenvolumen je Pad. Wie viel eingespart wird, hängt vom Leiterplattendesign ab – einige Anwender des Mycronic Jet Printer berichten von einem zweistelligen Prozentwert der Verminderung.
Welche Jet-Paste passt zu Ihrem System?
Ejektor-Typ, Korngröße, Punktgröße und Legierung müssen zusammenpassen. Sprechen Sie mit Ihrem Almit-Fachberater – wir sagen Ihnen, welche Lötpaste für Ihre Anforderungen die richtige ist.