Schablonendruck
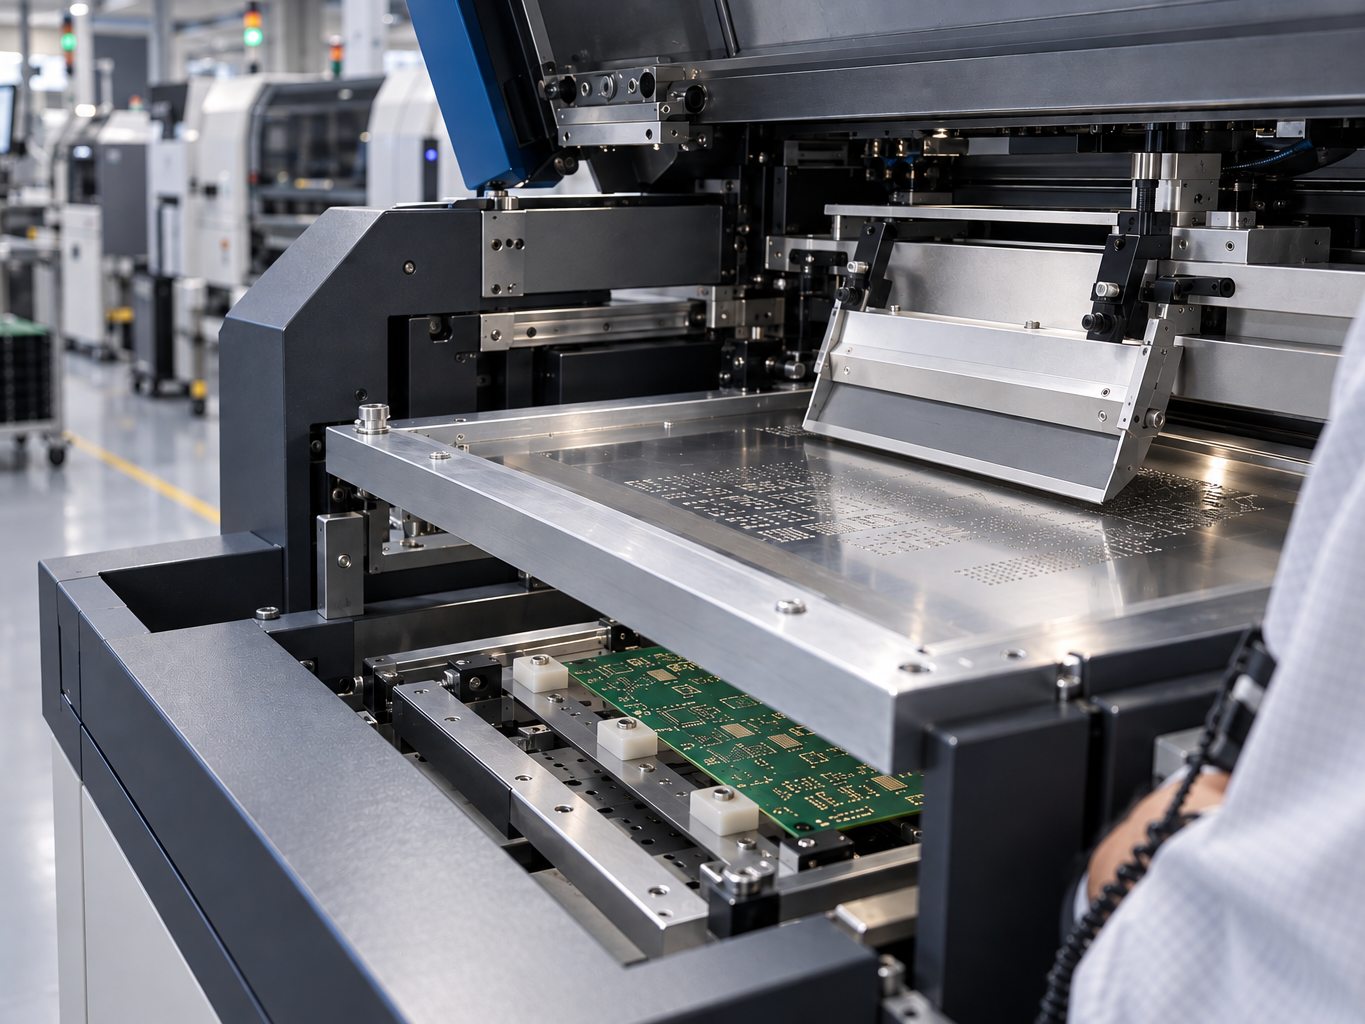
Der Schablonendruck ist das Standardverfahren, um Lötpaste auf die Leiterplatte aufzubringen. Die Paste wird durch die Öffnungen einer Metallschablone auf die Pads gedruckt. Seine Qualität hängt von vielen Faktoren ab: Nur durch ein perfektes Zusammenspiel von Schablone, Paste, Leiterplatte und Lötstopplack sowie abgestimmten Druckparametern lässt sich eine optimale Druckqualität erreichen. Mit fortschreitender Miniaturisierung wird genau das schwieriger – und die Lötpaste zum entscheidenden Stellhebel.
-
0,43kleinste Area Ratio mit MR-NH
-
0,66IPC-Empfehlung für gutes Auslösen
-
4Lotkugeln nebeneinander als Faustregel
-
1,5Aspect Ratio einer Standardschablone
Aspect Ratio und Area Ratio – die zwei kritischen Kennzahlen
Für einen erfolgreichen Schablonendruck ist das Flächenverhältnis der Schablone ein kritischer Faktor. Um es zu bestimmen, müssen zwei Größen betrachtet werden.
Aspect Ratio
Öffnungsverhältnis – die Öffnungsbreite im Verhältnis zur Schablonendicke.
Standardschablone: über 1,5
Area Ratio
Flächenverhältnis – die Fläche der Öffnung im Verhältnis zur Wandfläche der Öffnung.
Standardschablone: über 0,66
Eine Faustregel für die Breite der Schablonenöffnung ist ein Minimum von vier Lotkugeln nebeneinander. Die IPC-Richtlinien empfehlen einen Area-Ratio-Wert größer 0,66, um ein gutes Auslöseverhalten zu erhalten. Die Erfahrung zeigt: Bei einer Area Ratio kleiner 0,66 wird der Lotpastendruck beziehungsweise das Auslöseverhalten schlechter. Bei vielen Anwendungen liegt die Area Ratio jedoch bereits heute außerhalb des empfohlenen Bereichs – mit entsprechend mangelhaftem Auslöseverhalten, besonders bei kleinen Bauteilen wie 0201-Chips.
MR-NH – wenn die Area Ratio nicht mehr passt
Almits bleifreie Lötpaste MR-NH (Motor Vehicle Rosin Non-Halogen) setzt hier an: Auch bei Anwendungen mit einer Area Ratio kleiner 0,66 liefern die speziellen Flussmitteleigenschaften optimale Ergebnisse – sowohl beim Druckbild als auch beim Auslöseverhalten.
Die dokumentierten Testergebnisse
- Auslöseverhalten Im Vergleichstest zeigt MR-NH einheitliche, gleich geformte Lotdepots. Bei einem Druckvorgang bleibt deutlich weniger Lötpaste an der Schablone haften als mit einer Standard-Lötpaste.
- Druckkonturen MR-NH zeigt gleichmäßigere, stabilere Konturen als das Standardprodukt und sorgt selbst bei einer Schablonendicke von 150 µm für eine außergewöhnlich hohe Volumenrate.
- Oberflächenwiderstand MR-NH sorgt für einen signifikant höheren Oberflächenwiderstand, der vier Potenzen über der IPC-Norm liegt.
| Absprung | |
|---|---|
| MR-NH | 7,5 |
| Standard-Lötpaste | 3,0 |
Vorher: Vergleichsprodukt
85 %Yield bei einem Kunden vor dem Wechsel.
Nachher: MR-NH
98 %Erste Kundentests zeigen eine Yield-Steigerung um bis zu 20 %, da durch das gute Auslöseverhalten das Pastenvolumen auf den Lötpads deutlich erhöht wird.
Einzelfall, keine Zusage. Die Werte 85 % und 98 % stammen von einem einzelnen Kunden und sind kein allgemeingültiges Ergebnis. Der erreichbare Yield hängt von Layout, Schablone und Prozess ab.
Testbedingungen
- High-Speed-Kamera
- Photron FASTCAM Mini
- Drucker
- Panasonic SP60P-M
- Schablonendicke
- 150 µm
- Rakel
- Metallrakel
- Rakelgeschwindigkeit
- 50 mm/s
- Druckkraft
- 25 × 10⁻² N/mm
- Clearance
- −0,4 mm
- Öffnung 0201
- 240 × 280 µm bei t = 150 µm
MR-NH ist als ROL0 halogenfrei und in den Korngrößen 20–38 µm und 10–28 µm verfügbar.
Was beim Druckvorgang wirklich passiert
Der Rakelwinkel
Damit die Öffnungen zufriedenstellend gefüllt werden, muss die Lötpaste sauber abrollen. Der Rakelwinkel bestimmt unmittelbar, wie die Paste über die Schablone rollt. Rakel werden im Schablonendrucker verbaut und bestehen entweder aus Kunststoff oder aus Edelstahl.
Viskosität und Thixotropie
Für einen optimalen Lotpastendruck muss die Viskosität niedrig genug sein, um bei höheren Druckgeschwindigkeiten ein zufriedenstellendes Ergebnis zu erzielen – und gleichzeitig hoch genug, damit die Druckkontur nach dem Trennen von Schablone und Platine erhalten bleibt. Diesen optimalen Bereich zu treffen, ist eine der großen Herausforderungen bei der Entwicklung von Lötpasten. Hinzu kommt der Thixotropie-Index, der das Verhältnis der Viskosität bei zwei unterschiedlichen Schergeschwindigkeiten beschreibt.
Die Rauheit wird in Ra angegeben; dafür werden Spitzen und Tiefen der Metalloberfläche gemessen, um die mittlere Rauheit zu erhalten. Je größer Ra, desto rauer die Oberfläche – und je rauer die Oberfläche der Schablonenöffnung, desto anfälliger wird sie für Verschleiß und Korrosion. Besonders relevant bei immer kleiner werdenden Strukturen.
Almit-Lötpasten für den Schablonendruck
| Flussmittelsystem | Klasse | Stärke im Druck |
|---|---|---|
| MR-NH | L0 | Extrem stabiles Druckverhalten auch bei kritischer Area Ratio – Top-Empfehlung für anspruchsvollen Feinstdruck |
| GT(R)-SR | L1 | Der Allrounder-Topseller: exzellentes Druckbild auf kleinsten Strukturen, Pin-in-Paste-tauglich |
| GT | L1 | Feindruck-Rezeptur mit optimaler Benetzung und präzisem Druckbild |
| TM-HP S | L1 | Low Slumping: hohe Formstabilität des Druckbilds, für feine Strukturen und enge Pad-Abstände |
| NH-GE(H) | L0 | Erhöhte Viskosität für besonders standfestes Druckbild |
| NH(LVA) | L0 | Low Voiding bei zugleich verbesserter Druckbarkeit |
| NH IMT | L0 | Halogenfrei mit dem Benetzungsverhalten einer L1-Paste |
| FS | L1 | Für feinste Lotpulver (Typ 5 und feiner), Korngröße 4–24 µm, optimiert für Stickstoff |
| SNTP | L1 | Für Package-on-Package, Korngröße 5–15 µm |
| TM-HP | L1 | Der bewährte Klassiker, stabiles Druckverhalten |
| HM1 RMA | L1 | Bleihaltiger Allrounder, zuverlässig im Druck |
Verfügbare Korngrößen: 4–24 µm, 10–28 µm, 20–38 µm und 25–45 µm. Für Feinstdruck gilt die Faustregel: mindestens vier Lotkugeln nebeneinander in der Öffnungsbreite. Zur Einordnung der Klassen siehe Lötpaste Klassifikation, zu den Legierungen die Legierungstabelle, zum Aufschmelzen Reflowlöten / Dampfphase.
Schablonendruck oder Alternative?
Der Schablonendruck ist die allgemein gebräuchliche Drucktechnik – aber nicht für jede Aufgabe die wirtschaftlichste. Er bleibt gesetzt, wo hohe Stückzahlen bei stabilem Layout gefahren werden. Wo Layouts häufig wechseln oder die Area Ratio kritisch wird, lohnt der Vergleich.
Nebenbei: Die Schablonen selbst müssen regelmäßig in speziellen Anlagen wässrig gereinigt werden, um Pastenreste zu entfernen und Druckpräzision sowie Schichtdicke zu wahren. Fehldrucke werden häufig ebenfalls gereinigt und von Paste befreit, damit die Leiterplatten problemlos wiederverwendet werden können.
- Dispensen / Dosieren – punktgenau über eine Nadel, Änderungen rein per Programm
- Jet Printing – Piezo-Technologie schießt Tropfen berührungslos auf die Leiterplatte
- Mehr im Kundenmagazin (Frühjahr 2025) und im Produktflyer zu MR-NH
Schablonendruck – kurz beantwortet
Was ist die Area Ratio beim Schablonendruck?
Die Area Ratio beschreibt das Verhältnis der Fläche der Schablonenöffnung zur Wandfläche der Öffnung. Bei einer Standardschablone liegt sie über 0,66 – die IPC-Richtlinien empfehlen diesen Wert für ein gutes Auslöseverhalten.
Was ist der Unterschied zwischen Aspect Ratio und Area Ratio?
Die Aspect Ratio beschreibt das Verhältnis der Schablonenöffnungsbreite zur Schablonendicke und liegt bei Standardschablonen über 1,5. Die Area Ratio setzt die Öffnungsfläche ins Verhältnis zur Wandfläche und liegt bei Standardschablonen über 0,66.
Welche Lötpaste funktioniert bei einer Area Ratio unter 0,66?
MR-NH. Die halogenfreie ROL0-Paste ist bis hinunter zu einer Area Ratio von 0,43 kompatibel und liefert auch dort optimale Ergebnisse bei Druckbild und Auslöseverhalten.
In welche Richtung füllt sich die Schablonenöffnung?
Anders als häufig angenommen entgegengesetzt der Druckrichtung.
Sind runde oder quadratische Schablonenöffnungen besser?
Quadratische Öffnungen begünstigen den Füllvorgang, da sich die Lotkugeln homogener verteilen und sich nicht gegenseitig behindern. Bei größeren Öffnungen ist der Unterschied geringer als bei kleineren.
Welche Rolle spielt die Rauheit der Schablonenöffnung?
Je rauer die Oberfläche der Schablonenöffnung, desto anfälliger wird sie für Verschleiß und Korrosion. Die Rauheit wird in Ra angegeben; je größer der Wert, desto rauer die Oberfläche.
Wie viele Lotkugeln müssen in eine Schablonenöffnung passen?
Eine Faustregel für die Breite der Schablonenöffnung ist ein Minimum von vier Lotkugeln nebeneinander.
Kritische Area Ratio in Ihrem Layout?
Schicken Sie uns Ihre Öffnungsmaße und Schablonendicke – wir sagen Ihnen, welche Paste dort noch sauber auslöst. Sprechen Sie mit Ihrem Almit-Fachberater.