Dispensen / Dosieren
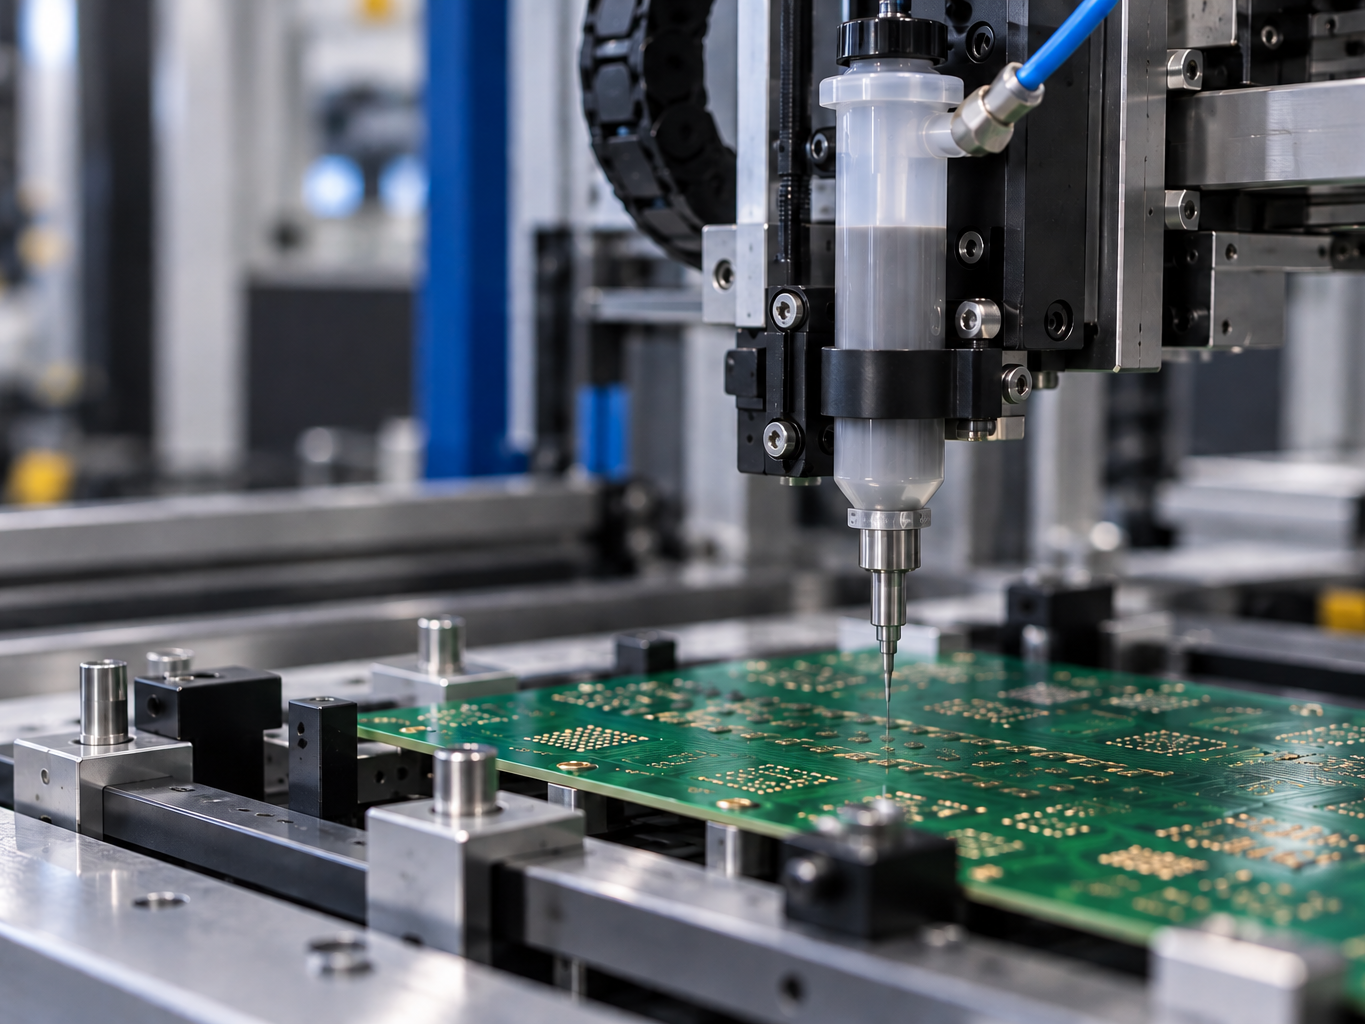
Dispensen bezeichnet das Applizieren der Lötpaste mithilfe einer Spritze auf die zu verlötenden Stellen, anstatt sie auf die Leiterplatte aufzudrucken. Man spricht auch von dot dispensing. Der Vorteil gegenüber dem Schablonendruck: Die Methode ist einfacher anzupassen. Wo eine Schablone bei jeder Layoutänderung neu gefertigt werden muss, ändert man beim Dispensen das Programm. Entscheidend für ein stabiles Ergebnis ist dabei die Paste selbst – ihre Rheologie, ihre Korngröße und ihre Handhabung.
-
5Korngrößen von 4–24 bis 25–45 µm
-
L0–M1Flussmittelklassen nach IPC J-STD-004
-
139°Cniedrigster Schmelzpunkt (Sn-58Bi)
-
10×schneller mischen mit dem Paste Softener
Was ist Dispensen – und wann lohnt es sich?
Beim Dispensen wird die Lotpaste über eine Nadel oder Düse punktgenau dort aufgebracht, wo sie gebraucht wird. Das macht das Verfahren überall dort interessant, wo eine Schablone unwirtschaftlich oder technisch nicht möglich ist.
- Kleinserien und Prototypen Keine Schablonenkosten, Änderungen rein per Programm.
- Bestückte oder unebene Baugruppen Überall dort, wo eine Schablone nicht plan aufliegt.
- Nacharbeit und Rework Etwa beim Setzen einzelner Bauteile.
- Pin-in-Paste / THR Wenn Durchsteckbauteile im Reflow-Prozess mitgelötet werden.
- Vorbereitung für kontaktloses Löten Die dosierte Paste wird anschließend per Laser aufgeschmolzen.
Almit führt für den Anwendungsbereich Dispensen / Dosieren bleifreie und bleihaltige Lotpasten sowie dosierfähige Flussmittelgele – überwiegend in Kartuschen, ergänzt um Flaschen, Dosen und Kanister.
Dispensen oder Schablonendruck?
Schablonendruck
Die Paste wird flächig durch eine Schablone auf die Pads gedruckt – die allgemein gebräuchliche Drucktechnik.
Kennzeichen
- bei jeder Layoutänderung eine neue Schablone
- setzt eine plane Auflagefläche voraus
Dispensen
Die Paste wird punktgenau über eine Nadel abgesetzt – dot dispensing.
Kennzeichen
- Änderungen rein über das Programm
- auch auf bestückten und unebenen Baugruppen
- ohne Schablonenkosten schon bei Kleinserien
Korngröße
Die Korngröße des Lotpulvers bestimmt, wie fein dosiert werden kann und wie zuverlässig die Paste durch die Nadel läuft.
Feinere Pulver eignen sich für kleinste Strukturen und feine Nadeln, gröbere für größere Depots.
Viskosität und Thixotropie
Viskosität beschreibt die Fließfähigkeit eines Fluids, angegeben in Zentipoise (cP) oder Pascalsekunden (Pa·s). Je niedriger die Viskosität, desto besser fließt ein Fluid.
Beim Dosieren gilt derselbe Zielkonflikt wie beim Druck: Die Viskosität muss niedrig genug sein, damit die Paste sauber austritt – und hoch genug, damit das Depot nach dem Abheben der Nadel seine Form behält. Diesen Bereich zu treffen, ist eine der großen Herausforderungen bei der Entwicklung von Lötpasten.
Hinzu kommt die Thixotropie: Lötpasten verringern unter andauernder äußerer Einwirkung ihre Viskosität und kehren nach Ende der Belastung wieder in die Ausgangsviskosität zurück – wie Ketchup, der erst beim Schütteln flüssig wird. Fürs Dosieren heißt das: Die Paste muss unter Druck fließen und danach sofort wieder stehen.
Logarithmische Darstellung. Die Zielviskosität einer Dosierpaste liegt zwischen diesen Polen – der genaue Wert hängt von Nadel, Depotgröße und Prozess ab.
Flussmittelklassifikation
Almit-Dosierpasten sind nach IPC J-STD-004 klassifiziert. Alle hier genannten Systeme sind No-Clean-Rezepturen mit minimalen, nicht korrosiven Rückständen.
- L0 – halogenfrei
- L1
- M1
Almit-Dosierpasten im Überblick
Bleifreie Standardlegierung SAC305 · Sn-3.0Ag-0.5Cu · 217–220 °C
| Flussmittelsystem | Klasse | Korngrößen | Flussmittelanteil | Besonderheit |
|---|---|---|---|---|
| TM-HP | L1 | 4–24 / 10–28 / 20–38 / 25–45 µm | 14 % | Langjährig bewährter Klassiker, stabiles Verarbeitungsverhalten |
| SSI-M | L1 | 10–28 / 20–38 / 25–45 µm | 13 / 14 % | Speziell für kontaktloses Löten, stabiles Dispensier-Verhalten |
| NH-MDL | L0 | 10–28 µm | 13 % | Halogenfrei, abgestimmt auf Dispensen mit anschließendem Laserlöten |
| NH E | L0 | 10–28 / 20–38 µm | 13 % | Halogenfrei, zuverlässiges und gleichmäßiges Dosierverhalten |
| GT(R)-S | L1 | 10–28 / 20–38 µm | 13 % | Für Pin-in-Paste / THR, gutes Verhalten auf feinen Strukturen |
| NH IMT | L0 | 20–38 µm | 11,5 % | Halogenfrei mit dem Benetzungsverhalten einer L1-Paste, THR-tauglich |
| SUC-UI | L1 | 10–28 / 20–38 µm | 13 % | Besonders geringe Lunkerbildung (Low Voiding) |
| GT | L1 | 20–38 µm | 12 % | Feindruck-Rezeptur, optimale Benetzung auf kleinsten Strukturen |
Niedrigschmelzende Legierungen
| Paste | Legierung | Zusammensetzung | Schmelzpunkt | Klasse |
|---|---|---|---|---|
| NH-MDL | LFM-65 | Sn-58Bi (eutektisch) | 139 °C | L0, 12 % |
| TM-HP-Nc | LFM-65 | Sn-58Bi (eutektisch) | 139 °C | L1, 10,5 % |
| A75C(L) | LFM-65 | Sn-58Bi (eutektisch) | 139 °C | L1, 12 % |
| NH-MDL | LFM-89 | Sn-57.6Bi-0.4Ag | 139–141 °C | L0, 12 % |
| INP | LFM-70 | Sn-3.5Ag-0.5Bi-8.0In | 194–206 °C | L1, 14 % |
Die eutektische SnBi-Legierung schont mit ihrem Schmelzpunkt von 139 °C temperaturempfindliche Bauteile und senkt den Energiebedarf im Prozess. Bei LFM-89 verbessert der Silberzusatz zusätzlich Duktilität und Langzeitzuverlässigkeit. Die indiumhaltige SABI-Legierung LFM-70 senkt den Schmelzbereich auf 194–206 °C – geeignet für temperaturkritische Baugruppen. Alle Legierungen finden Sie in der Legierungstabelle.
Bleihaltig
HM1 RMA
Der bewährte Allrounder für bleihaltige Prozesse mit der silberhaltigen Sn62-Legierung (Sn-2.0Ag-36.0Pb, 179–190 °C, 12 %, Korngrößen 20–38 und 25–45 µm). Der Silberanteil reduziert die Silberablegierung auf versilberten Oberflächen.
Dosierbare Flussmittel
Nicht jede Dosieraufgabe braucht Lotpaste. Für BGA-Montage, Flip-Chip und Nacharbeit führt Almit dosierfähige Flussmittelgele.
BM-1 RMA
Flussmittelgel „no clean", ideal für BGA- und Flip-Chip-Montage sowie Nacharbeit. Auftrag über Schablone oder Dispenser, maschinell oder manuell.
- Feststoffanteil
- 60,0 %
- Relative Dichte
- 1,081
- Kartuschen
- 5 · 10 · 30 ccm
BM-1 AH
Die höher aktivierte Variante für anspruchsvolle Rework-Aufgaben auf schwierigen Oberflächen.
Alle Almit-Flussmittel stammen aus eigener Entwicklung und Fertigung und sind auf die Lotdrähte und Lotpasten des Hauses abgestimmt – einfach in der Anwendung, mit hervorragender Wirkung und ohne Kristallisation.
So bleibt die Dosierqualität konstant
Die Leistung und Lebensdauer einer Lötpaste nimmt ab, wenn sie Hitze, Frost oder Feuchtigkeit ausgesetzt wird. Übermäßige Hitze kann zu einer Ablösung des Flussmittels vom Pastenkörper führen, Einfrieren zu einer Ausfällung der Pastenaktivatoren – was die Benetzungsfähigkeit verringert.
-
1
Lagern
Sofort nach Ankunft einlagern, am besten im Kühlschrank bei 0–12 °C. No-Clean-Lötpasten erreichen unter kontrollierten Bedingungen bis zu ein Jahr Haltbarkeit, wasserlösliche drei bis sechs Monate.
Kartuschen und Dosen senkrecht lagern, Kartuschen mit der Spitze nach unten – liegend kann sich der Kolben bewegen und Luft in die Paste gelangen. Geht das nicht, die Packungen regelmäßig um 180° drehen. FIFO stellt sicher, dass die älteste Paste zuerst verbraucht wird.
-
2
Temperieren
Paste nie direkt aus der Kühlung verwenden. Bis zur Raumtemperatur dauert es üblicherweise vier bis acht Stunden.
Ein 500-g-Behältnis, das bei 5 °C gekühlt wurde, benötigt rund 60 Minuten. Am besten die Paste eine Schicht oder eine Nacht vor der Verwendung entnehmen.
-
3
Mischen
Bei der Lagerung im Kalten entsteht eine inhomogene Mischung aus Lotpulver und Flussmittel. Sorgfältiges Mischen stellt die Homogenität wieder her – aber erst nach Erreichen der Raumtemperatur.
Manuell mit dem Spachtel langsam rühren, um Lufteintrag zu minimieren – zu viel Luft dehnt sich im Reflow aus und führt zu Lötperlen. Zu langes Rühren senkt die Viskosität. Maschinell sind je nach Pastentyp und Gerät drei bis fünf Minuten üblich.
Niemals direkt aus der Kühlung mischen
Dann tritt leicht der Haft-Gleit-Effekt auf: Die Metallkörner reiben aneinander, es entsteht stellenweise eine starke Erhitzung von über 1000 Grad, wodurch das Flussmittel entmischt wird. Besonders bleihaltige Pasten sind dafür anfällig.
Zubehör von Almit
- ESD-sicherer Lotpasten-Spachtel (Art. 89590599)
- Lotpastenmischvorrichtung Solder Paste Softener (Art. 89581000) – SPS-1 für eine Dose, SPS-2 für zwei Dosen, SPS-5 für zwei Kartuschen
Beim Mischen im geschlossenen Behälter entstehen weniger Oxidation und weniger Luftblasen – und die Paste ist im Vergleich zur manuellen Mischung gut zehnmal schneller vorbereitet. Mehr dazu in den Expertenberichten „Sichere Lagerung von Lötpaste" und „Richtiges Mischen von Lötpaste".
Dispensen und Dosieren – kurz beantwortet
Was bedeutet Dispensen beim Löten?
Dispensen bezeichnet das Applizieren der Lotpaste mithilfe einer Spritze auf die zu verlötenden Stellen, anstatt sie auf die Leiterplatte aufzudrucken. Man spricht auch von dot dispensing.
Was ist der Unterschied zwischen Dispensen und Schablonendruck?
Beim Schablonendruck wird die Paste flächig durch eine Schablone auf die Pads gedruckt. Beim Dispensen wird sie punktgenau über eine Nadel abgesetzt. Das Dispensen ist einfacher anzupassen als die allgemein gebräuchliche Drucktechnik, da keine neue Schablone gefertigt werden muss.
Welche Korngröße brauche ich für meine Dosieraufgabe?
Almit-Dosierpasten sind in 4–24 µm, 5–15 µm, 10–28 µm, 20–38 µm und 25–45 µm verfügbar. Feinere Pulver eignen sich für kleinste Strukturen und feine Nadeln, gröbere für größere Depots.
Gibt es halogenfreie Dosierpasten?
Ja. NH E, NH IMT und NH-MDL sind als L0 klassifiziert und 100 % halogenfrei. NH IMT bietet dabei das Benetzungsverhalten einer L1-Paste.
Welche Paste eignet sich für Pin-in-Paste beziehungsweise THR?
GT(R)-S und NH IMT sind für Pin-in-Paste und THR geeignet. Für Neuprojekte empfiehlt Almit als Nachfolger von GT(R)-S das System GT(R)-SR.
Wie muss Lötpaste gelagert werden?
Am besten im Kühlschrank bei 0–12 °C, senkrecht und bei Kartuschen mit der Spitze nach unten. Unter kontrollierten Bedingungen sind No-Clean-Lötpasten bis zu ein Jahr haltbar.
Wie lange muss Lötpaste vor der Verarbeitung temperiert werden?
In der Regel vier bis acht Stunden. Ein 500-g-Behältnis, das bei 5 °C gekühlt wurde, erreicht die Raumtemperatur in etwa 60 Minuten. Direkt aus der Kühlung darf nicht gemischt werden.
Kann ich Flussmittel dispensen?
Ja. BM-1 RMA ist ein Flussmittelgel für BGA- und Flip-Chip-Montage sowie Nacharbeit und lässt sich über Schablone oder Dispenser auftragen, maschinell wie manuell.
Welche Dosierpaste passt zu Ihrem Prozess?
Nadeldurchmesser, Depotgröße, Bauteiltoleranz und der nachfolgende Lötprozess bestimmen die Auswahl von Korngröße, Flussmittelsystem und Legierung. Sprechen Sie mit Ihrem Almit-Fachberater.