Laserlöten / Induktion
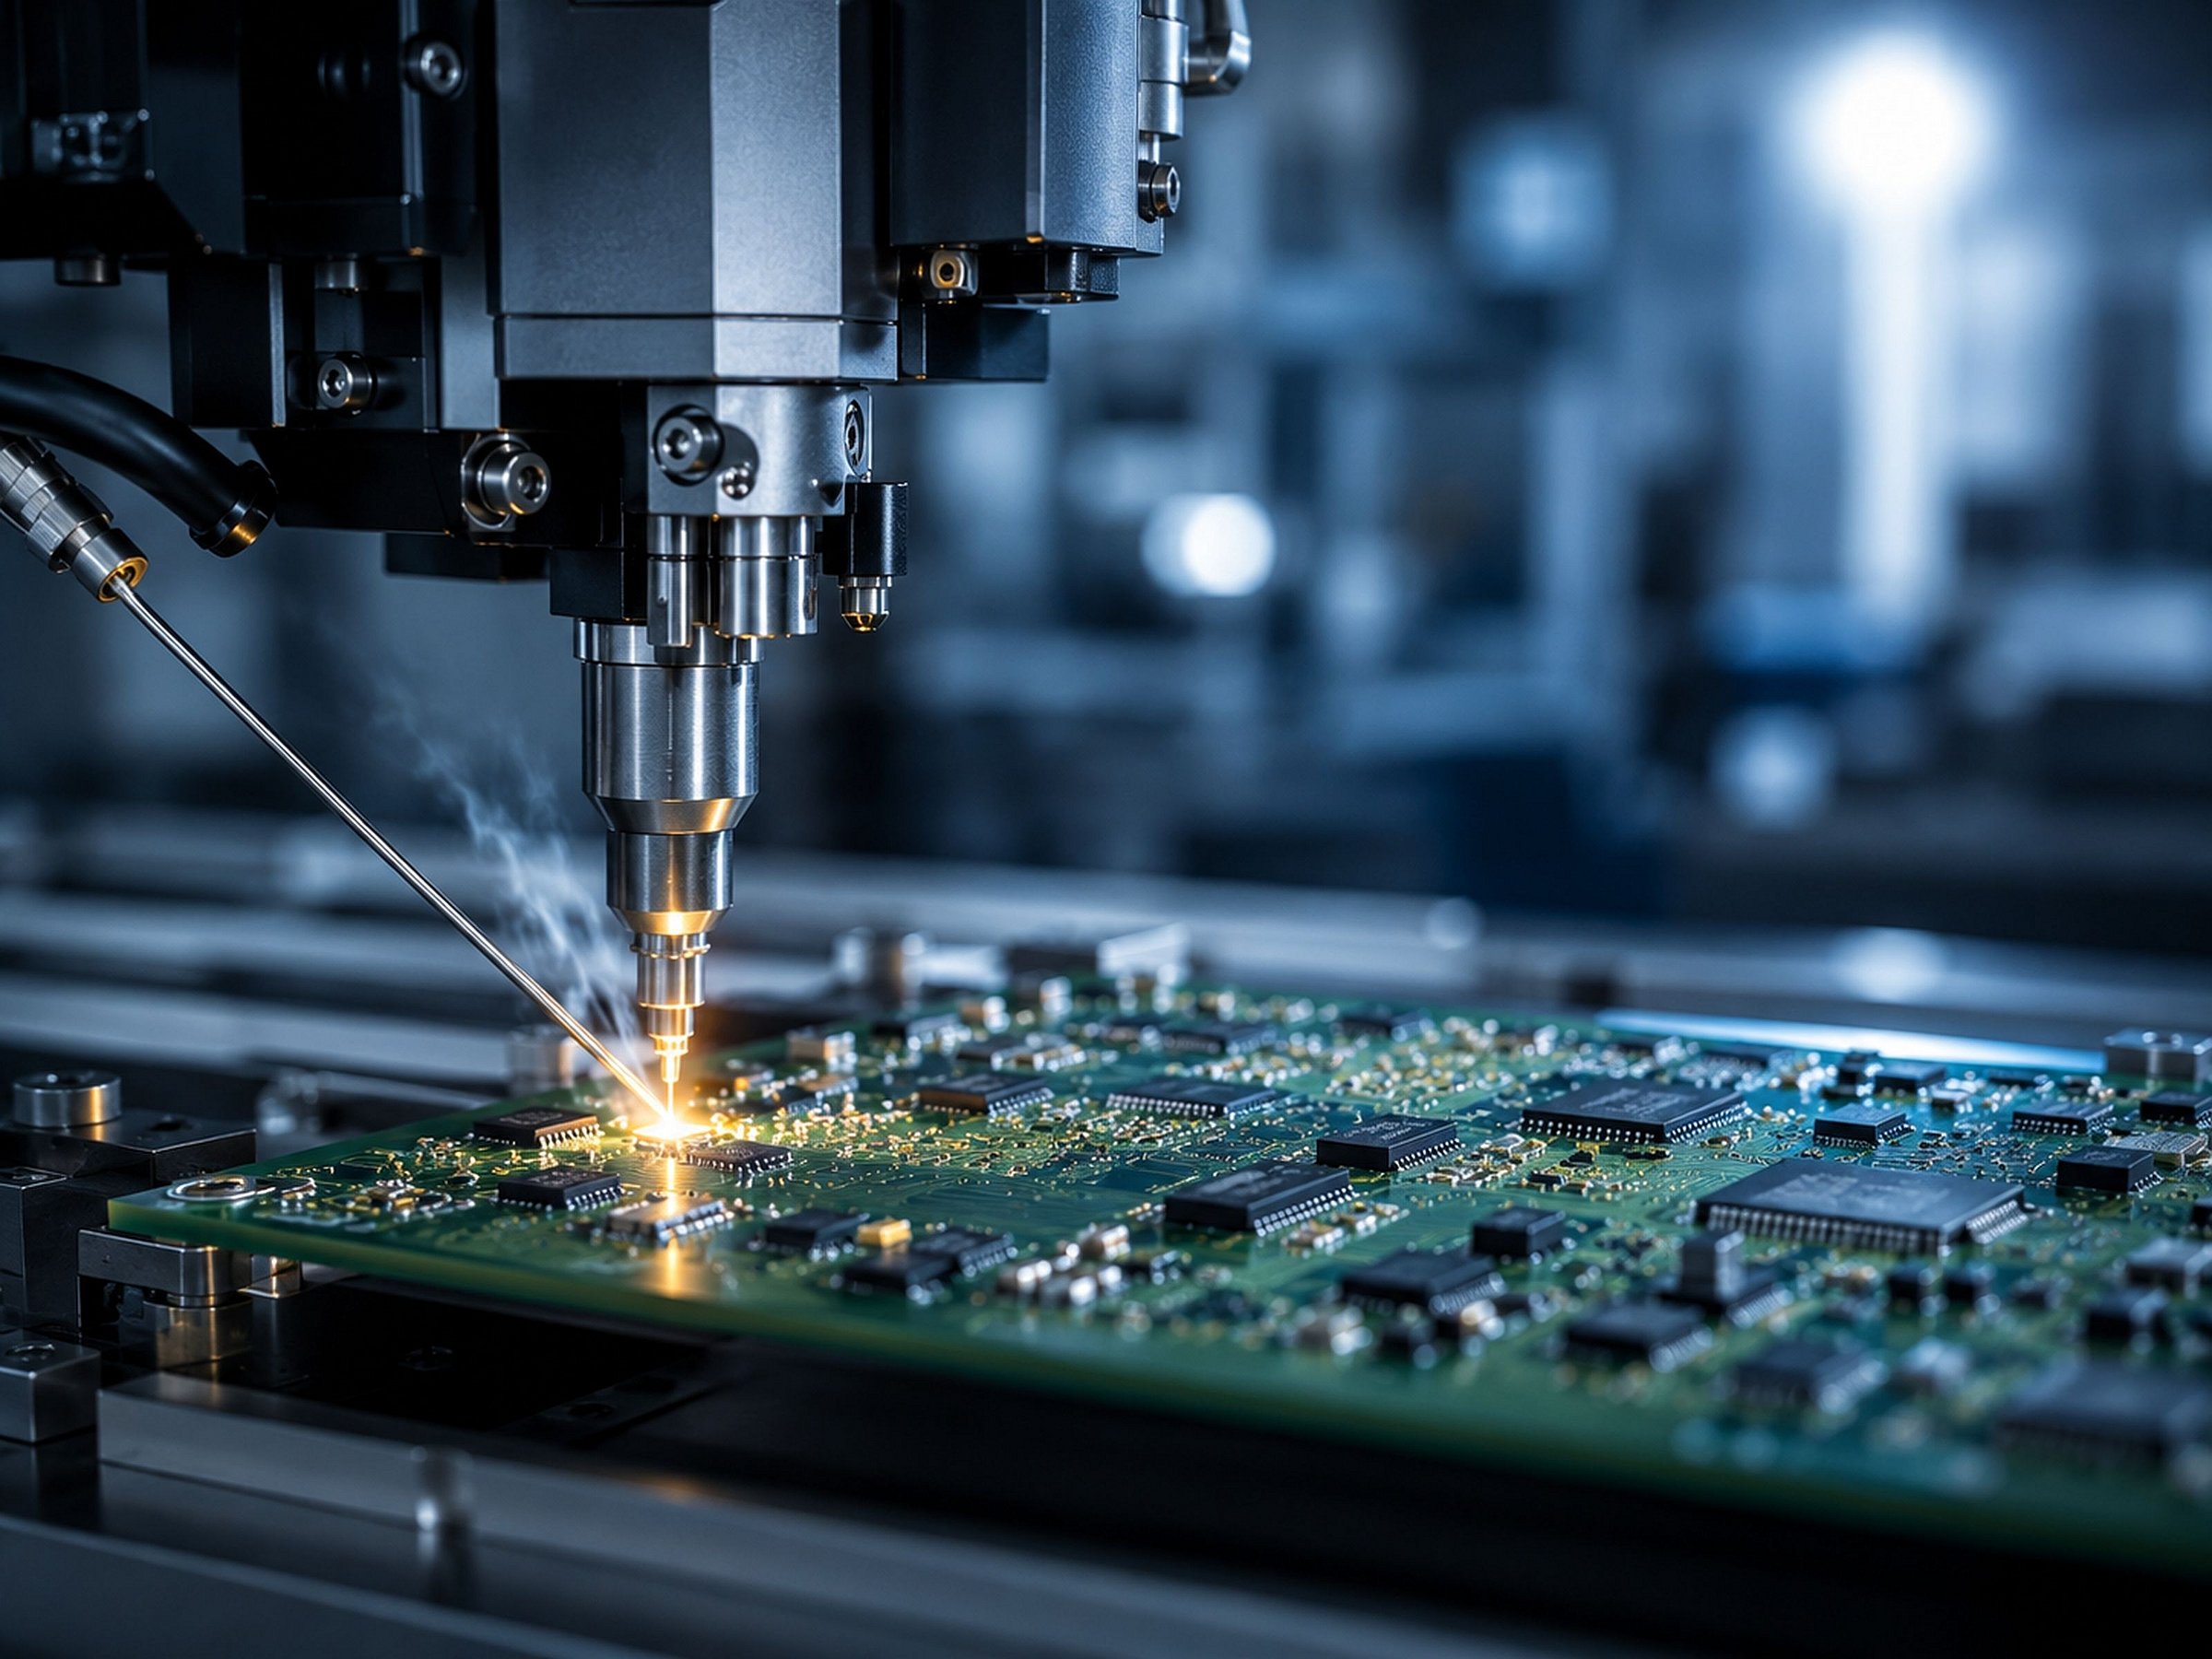
Laserlöten und Induktionslöten sind kontaktlose Einzelpunkt-Lötverfahren. Statt einer Lötspitze überträgt ein Laserstrahl oder ein elektromagnetisches Wechselfeld die Energie in die Lötstelle. Beim automatischen Löten ersetzen beide Verfahren zunehmend den Lötkolben — und über das Ergebnis entscheidet dabei nicht allein die Anlage, sondern das Verbrauchsmaterial: Lot und Flussmittel.
-
4ppmFehlerquote statt rund 400 ppm
-
0,1mmkleinster zuführbarer Lotdraht
-
3Schritte im Laserlötprozess
-
0mechanischer Kontakt zur Lötstelle
Zwei Verfahren, zwei Stärken
Statt einer Lötspitze überträgt ein Laserstrahl oder ein elektromagnetisches Wechselfeld die Energie in die Lötstelle. Welches Verfahren passt, hängt vor allem von der Größe der Lötstelle ab.
Induktionslöten
Induzierte Wirbelströme erwärmen die Werkstücke quasi von innen. Die Wärme entsteht nur im Grundmetall, die Platine bleibt kalt.
Stärken
- energieeffizient
- Platine bleibt kalt
- besonders geeignet für Serienfertigung
Grenzen
- Induktionsschleifen für kleine Lötstellen überdimensioniert
- hochfrequente Einstrahlung kann empfindliche Schaltkreise beschädigen
Laserlöten
Der Laserstrahl erreicht auch feinste Lötstellen auf Leiterplatten. Da nur der Strahl Kontakt mit dem Lot hat, ist das Risiko von Verunreinigungen gering.
Stärken
- erreicht feinste Lötstellen
- geringes Verunreinigungsrisiko
- gleichmäßiges Vorwärmen beider Lötflächen
Zuführbare Drahtdurchmesser
Der Prozess in drei Schritten
-
1
Vorwärmen
Der Laser wärmt beide Lötflächen gleichmäßig vor.
-
2
Abschmelzen
Der weich gewordene Lotdraht schmilzt bei Kontakt vollständig ab.
-
3
Dosieren
Die erforderliche Restmenge Lot wird in die Schmelze dosiert.
Warum das Flussmittel den Unterschied macht
Kontaktlose Verfahren bringen die Energie schlagartig ein. Ein Flussmittel, das dabei ausspritzt, verschmutzt Baugruppe und Anlage – bei Laseranlagen bestimmt genau das die Reinigungsintervalle der Schutzgläser. Unterbrechungen der Flussmittelseele führen zu mangelhafter Benetzung und damit zu Lötfehlern.
- Spritzer auf ein Minimum reduziert
- kein Ablösen von Flussmittelresten
- durchgängige Seele ohne Luft- und Feuchtigkeitseinschlüsse
4 ppm statt 400 ppm
Die durchgängige Flussmittelseele der GUMMIX-Serie sorgt für eine durchschnittliche Fehlerquote von 4 ppm – gegenüber rund 400 ppm bei einem herkömmlichen Lötdraht.
Passende Lötdrähte und Lotpasten
Lötdrähte
GUMMIX SB RMA
Der bewährte Klassiker fürs Laserlöten – mit hoher Temperaturfestigkeit.
GUMMIX HF
Die 100 % halogenfreie Variante der GUMMIX-Serie.
GUMMIX-21 Zeta
Die neueste Generation, ausgelegt auf niedrig-silberhaltige Legierungen.
DB-1 RMA
Zweistufige Dual-Boost-Aktivierung, geeignet für THT- und Laseranwendungen.
Lotpasten für kontaktloses Löten
SSI-M
Halogenaktiviert. Speziell für Laser-, Licht- und Induktionssysteme entwickelt.
NH-MDL
Halogenfrei. Ebenfalls speziell für kontaktloses Löten entwickelt.
Beide Lotpasten bieten
- stabile Dosiereigenschaften
- einfache Kontrolle der Lotpastenmenge
- zuverlässige Lötstellenverbindungen, RoHS-konform
Im Vergleichstest gegen eine herkömmliche Lotpaste zeigten beide die besseren Benetzungseigenschaften. Testbedingungen: Diodenlaser, 0–30 W, 1,5 Sekunden, Ø 1,00 mm durchkontaktiert.
Wo kontaktloses Löten seine Stärken ausspielt
Überall dort, wo feinste Lötstellen eine stabile Verbindung garantieren müssen – in der Automobilproduktion ebenso wie in der digitalen Welt.
- Keine Überhitzung Die Energie geht gezielt in die Lötstelle, Bauteile bleiben geschont.
- Kürzere Taktzeiten Der Punktprozess läuft schnell und ohne Werkzeugwechsel.
- Für feinste Lötstellen Bis hinunter zu 0,1 mm Drahtdurchmesser mit piezoelektrischem Vorschub.
- Auch für kleine Stückzahlen Kein Werkzeugaufwand, dadurch schon bei geringen Losgrößen wirtschaftlich.
Für jede Anwendung die richtige Lösung
Sprechen Sie mit Ihrem Almit-Fachberater – wir finden gemeinsam das passende Lot und Flussmittel für Ihren Prozess.