
Wellenlöten (Lötbad / Selektiv)
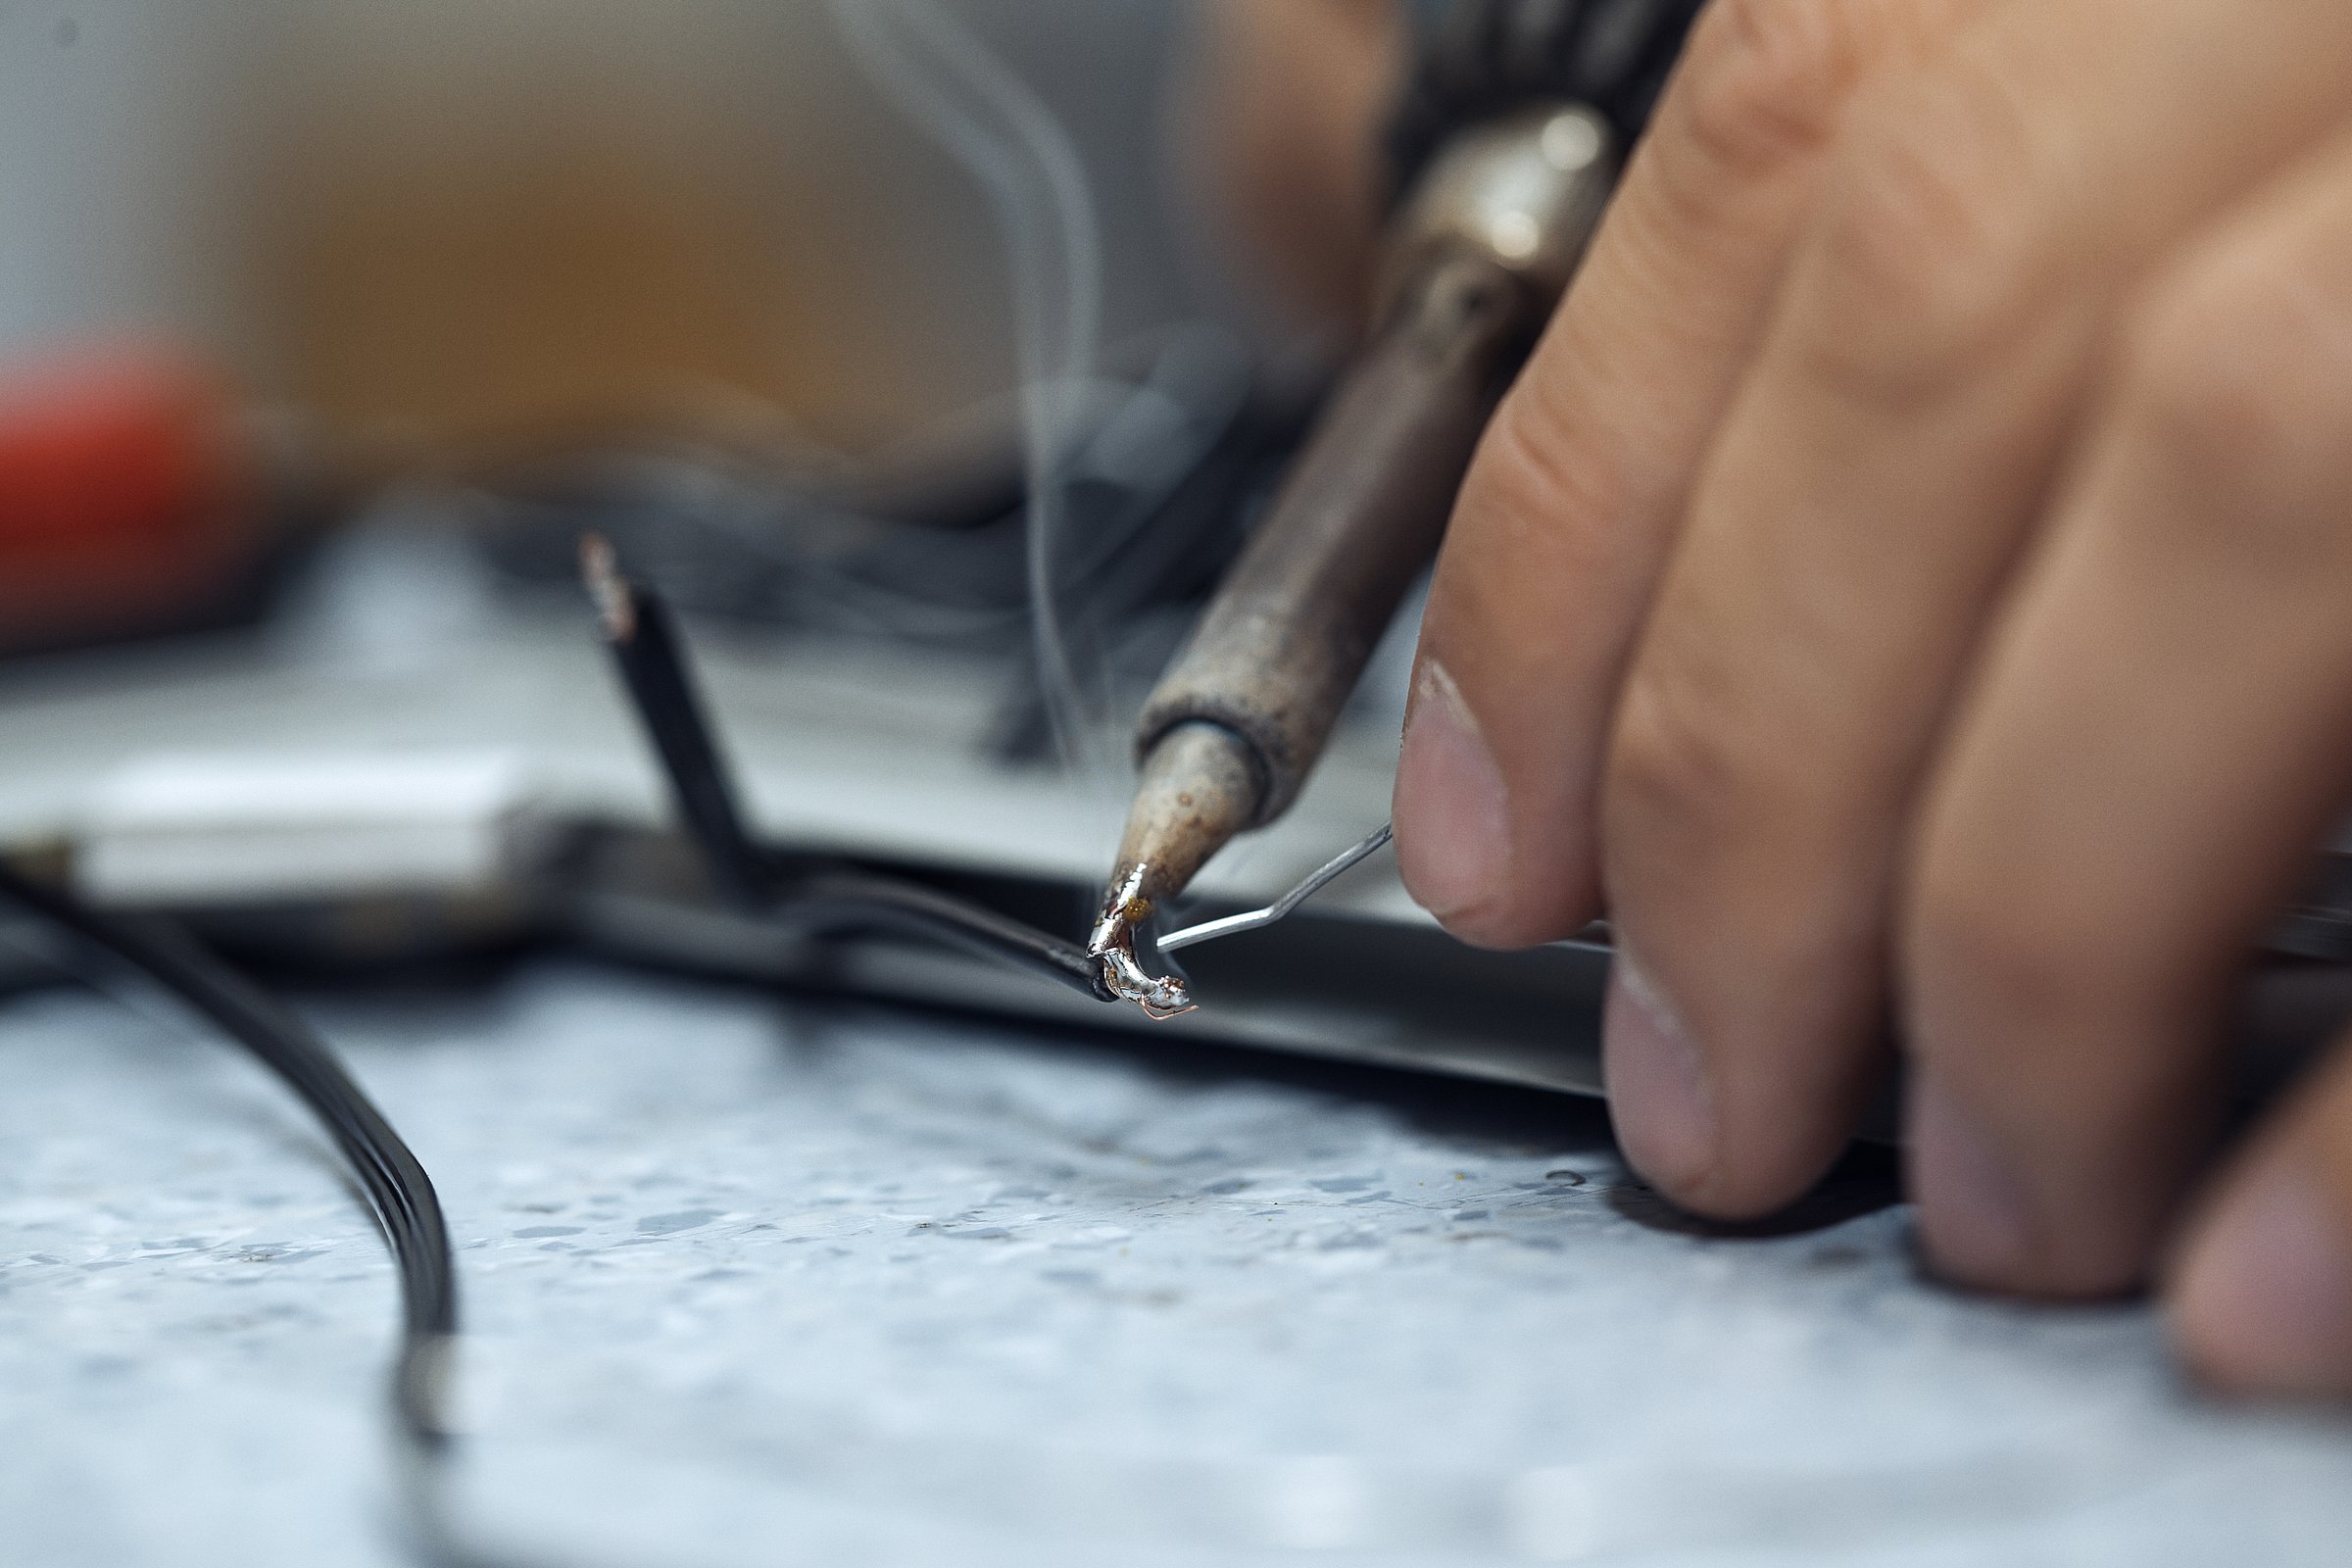
Beim Wellenlöten wird die Leiterplatte über eine Welle flüssigen Lots geführt, beim Selektivlöten mit Miniwelle nur einzelne Lötstellen. Beide Verfahren gehören zu den Massenlötverfahren – schätzungsweise über 98 % aller Lötstellen weltweit entstehen im Wellen- oder Reflowlöten. Über die Prozessstabilität entscheidet dabei das Lot im Bad: Seine Metallreinheit bestimmt, wie viel Krätze entsteht und wie lange das Bad hält. Almit liefert Lötbarren und Massivdrähte in Premiumqualität für Wellen-, Schwall- und Selektivlötanlagen.
-
98%aller Lötstellen entstehen im Massenlötverfahren
-
3Anti-Copper-Leaching-Legierungen im Programm
-
0%Silber in LFM-22, -23, -59, -62H
-
20.206kgCO₂e-Einsparung je Tonne SAC305-Lotabfall
Wellenlöten, Schwall- und Selektivlöten
Schätzungsweise über 98 % aller Lötstellen werden in Massenlötverfahren wie dem Wellen- oder Reflowlöten gefertigt. Die restlichen Lötungen müssen konstruktionsbedingt einzeln, Punkt für Punkt, gelötet werden.
Verwandte Varianten aus dem Lötlexikon: Beim Hohlwellenlöten (jet wave soldering) wird die Welle so geformt, dass sie eine Hohlform bildet. Beim Schlepplöten (drag soldering) wird die Baugruppe langsam durch das Lot gezogen. Für Einzelpunktlötungen ohne Lotbad siehe Laserlöten / Induktion.
Warum Metallreinheit über die Badstandzeit entscheidet
Unter Lötkrätze (dross) versteht man die beim Schmelzen des Lotes entstehenden Oxide von Zinn und Blei. Der Begriff schließt nicht nur das in der Schmelze verteilte oxidierte Metall ein, sondern auch Ablagerungen an dessen Boden.
Krätze ist unvermeidlich, aber beeinflussbar
Almit-Lötbarren und -Massivdrähte werden mit hoher Metallreinheit gefertigt – das sorgt für geringe Drossbildung, stabile Wellenperformance und lange Badstandzeiten.
- weniger Materialverlust
- weniger Wartung
- gleichmäßigeres Lötergebnis über die Schicht hinweg
Lötöl als Ergänzung
Ergänzend kennt das Lötlexikon das Lötöl (soldering oil): Öl, das dem Lotbad zugegeben wird, um die Oberfläche des Lotes vor Oxidation zu schützen oder dessen Oberflächenspannung zu senken, damit es besser fließt.
Kupferablegierung – das unterschätzte Badproblem
Beim Löten geht Kupfer aus Pads und Anschlussdrähten in das Lot über. Im Wellenlötbad reichert sich dieses Kupfer über die Zeit an und verändert die Badzusammensetzung; an der Baugruppe selbst kann die Ablegierung feine Leiterzüge und Anschlüsse angreifen.
LFM-41
Erhöhter Kupferanteil minimiert die Kupferablegierung, schützt Pads und feine Anschlussdrähte.
- Zusammensetzung
- Sn-0.3Ag-2.0Cu
- Temperatur
- 217–270 °C
LFM-59
Hoher Kupferanteil, silberfrei.
- Zusammensetzung
- Sn-3.0Cu
- Temperatur
- 227–312 °C
LFM-62H
Kupferreiche SnCuNi-Legierung, silberfrei.
- Zusammensetzung
- Sn-3.0Cu-0.5Ni
- Temperatur
- 217–394 °C
Almit-Lote für Wellen-, Schwall- und Selektivlötanlagen
| Legierung | Zusammensetzung | Temperatur | Positionierung |
|---|---|---|---|
| LFM-48 (SAC305) | Sn-3.0Ag-0.5Cu | 217–220 °C | Industriestandard, weltweit qualifiziert und universell einsetzbar |
| LFM-22 | Sn-0.7Cu | 227 °C | Silberfrei und eutektisch – die wirtschaftliche Standardlösung |
| LFM-23 | Sn-0.6Cu-0.05Ni | 228–229 °C | Silberfreie SnCuNi-Legierung, deutlich reduzierte Materialkosten |
| LFM-86 (SAC0307) | Sn-0.3Ag-0.7Cu | 217–228 °C | Silberarm, kostenoptimierte SAC-Alternative |
| LFM-62H | Sn-3.0Cu-0.5Ni | 217–394 °C | Anti-Copper-Leaching, silberfrei |
| LFM-59 | Sn-3.0Cu | 227–312 °C | Anti-Copper-Leaching, silberfrei |
| LFM-82 (SAC396) | Sn-3.9Ag-0.6Cu | 217–218 °C | Erhöhter Silberanteil für belastbare, ermüdungsfeste Lötstellen |
| LFM-34 | Sn-3.5Ag | 221 °C | Eutektische SnAg-Legierung, hohe Verbindungsfestigkeit |
Massivdrähte
Massivdrähte ohne Flussmittelseele dienen der Lotbad-Nachführung und Prozessen mit separatem Flussmittel. Verfügbar unter anderem in:
- SJM-03 Sn-0.3Ag-0.7Cu-2.0Bi · 210–226 °C · silberarm und langzeitzuverlässig
- LFM-41 Anti-Copper-Leaching
- LFM-22 und LFM-23 silberfrei
- LFM-35 Sn-3.8Ag · 221 °C
Die hohe Metallreinheit steht für saubere, stabile Lötprozesse. Weiter zu Lötbarren und Massivdraht, Lötbarren Klassifikation, Silberfrei / Silberarm und zur Legierungstabelle.
Lotabfälle sinnvoll verwerten
Lotabfälle bestehen nicht ausschließlich aus Zinn – sie enthalten auch andere Bestandteile wie Kupfer oder Silber. Beim Recycling wird das Material, sofern die Reinheit es zulässt, direkt wieder als Stangen, Barren oder Draht verwendet; andernfalls folgen weitere Raffinationsschritte zur Gewinnung von Reinzinn, das dann als Ausgangsmaterial für neues Lotmaterial dient.
| SAC305 | SN100 | Sn63Pb37 | |
|---|---|---|---|
| CO₂e-Einsparung | 20206,03 | 12936,91 | 8317,09 |
MTM Ruhrzinn dokumentiert lückenlos von der Wareneingangsbestätigung über Materialanalysen bis zum Verwertungsnachweis und der Ausstellung eines CO₂-Zertifikats.
Die Werte stammen vom Partner und beziehen sich auf einen CO₂-Preis von 60 €/t. Übernommen sind bewusst nur die kg-Werte, nicht die daraus abgeleiteten Euro-Beträge – der CO₂-Preis ist volatil.
Wellenlöten und Selektivlöten – kurz beantwortet
Was ist der Unterschied zwischen Wellenlöten und Selektivlöten?
Beim Wellenlöten wird die gesamte Leiterplattenunterseite über eine Lotwelle geführt. Beim Selektivlöten mit Miniwelle wird die Lötstelle gezielt durch flüssiges Lot aus einer angepassten Düse erwärmt und benetzt – es werden also nur einzelne Stellen gelötet.
Was ist Lötkrätze?
Unter Lötkrätze versteht man die beim Schmelzen des Lotes entstehenden Oxide von Zinn und Blei. Der Begriff umfasst sowohl das in der Schmelze verteilte oxidierte Metall als auch Ablagerungen am Boden.
Wie reduziere ich die Drossbildung im Lötbad?
Entscheidend ist die Metallreinheit des eingesetzten Lots. Almit-Lötbarren werden mit hoher Metallreinheit gefertigt, was für geringe Drossbildung, stabile Wellenperformance und lange Badstandzeiten sorgt.
Welche Legierung schützt vor Kupferablegierung?
Kupferreiche Legierungen. LFM-41 (Sn-0.3Ag-2.0Cu), LFM-59 (Sn-3.0Cu) und LFM-62H (Sn-3.0Cu-0.5Ni) minimieren die Kupferablegierung und schützen Pads sowie feine Anschlussdrähte.
Gibt es silberfreie Lötbarren?
Ja. LFM-22 (Sn-0.7Cu, eutektisch, 227 °C) ist die silberfreie Standardlösung, LFM-23 (Sn-0.6Cu-0.05Ni, 228–229 °C) die silberfreie SnCuNi-Variante mit deutlich reduzierten Materialkosten.
Wofür wird Massivdraht ohne Flussmittelseele verwendet?
Zur Lotbad-Nachführung und für Prozesse, bei denen das Flussmittel separat aufgebracht wird – etwa über einen Schaumfluxer.
Was passiert mit den Lotabfällen aus dem Bad?
Sie lassen sich recyceln. Ist die Reinheit ausreichend, wird das Material direkt wieder als Stangen, Barren oder Draht verwendet; andernfalls folgen Raffinationsschritte zur Gewinnung von Reinzinn.
Welche Legierung passt zu Ihrem Bad?
Kupfergehalt der Baugruppe, Badtemperatur, Standzeitanforderung und Materialkosten bestimmen die Auswahl. Sprechen Sie mit Ihrem Almit-Fachberater.